Kurzantwort
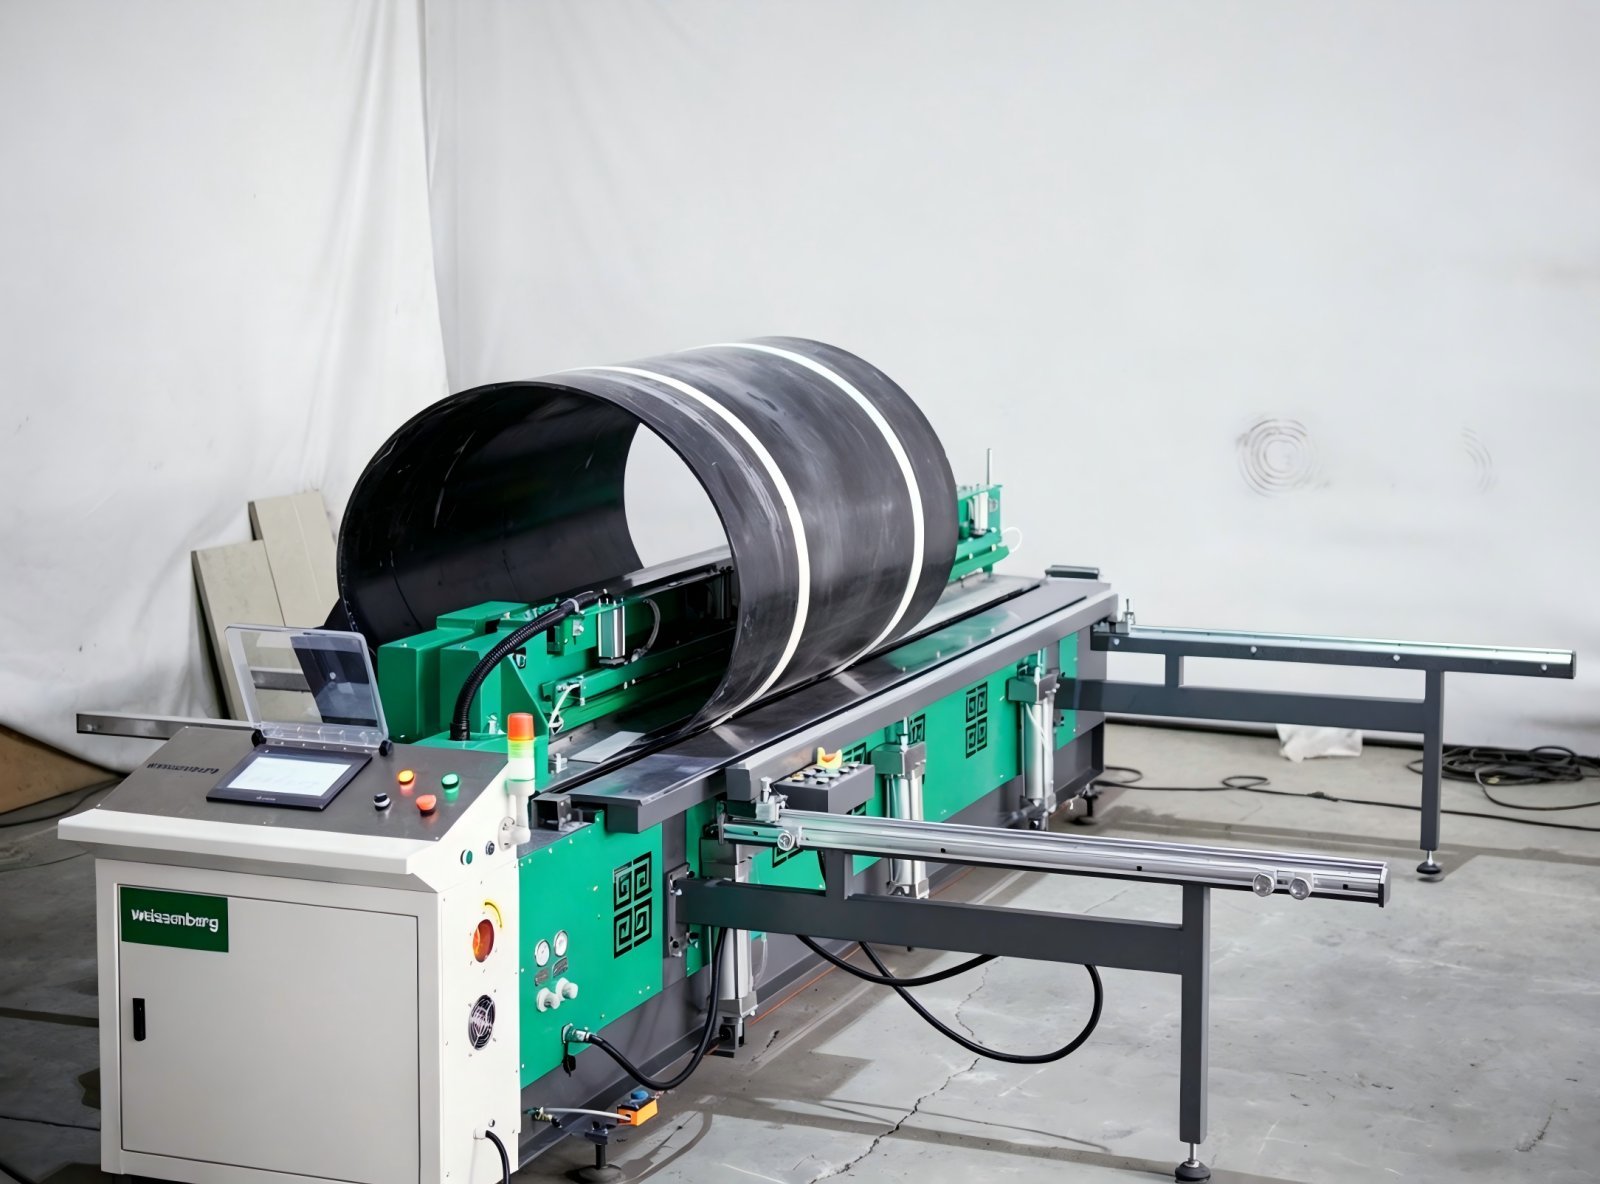
Die Herstellung von Aquakulturbecken ist der Prozess der Fertigung wasserdichter thermoplastischer Behälter – Aufzuchtbecken, Fischzuchtbecken, Filter- und Hälterungsbecken – aus HDPE- oder PP-Platten, deren Eignung für den vorgesehenen Wasserkontakt dokumentiert ist. Die Platten werden durch maschinelles Stumpfschweißen zu leckagefreien Wänden und Böden verbunden. Die drei Anforderungen an eine gute Aquakulturbeckenfertigung sind: ein ungiftiges Material, dessen spezifische Güteklasse als geeignet für den vorgesehenen Wasserkontakt validiert wurde. (Es gibt keine einheitliche, universelle „fischsichere“ Zertifizierung für Kunststoffe – anerkannte Zulassungen für den Lebensmittelkontakt und/oder Trinkwasser müssen für den Zielmarkt und die Anwendung geprüft werden), wasserdichte Schweißnähte entlang der gesamten Länge jeder Paneelnaht sodass der Tank das Wasser hält, ohne zu tropfen, und wiederholbares, maschinengesteuertes Schweißen So kann ein Betrieb viele Tanks in gleichbleibender Qualität herstellen, anstatt nur einen einwandfreien Tank und eine Reihe von undichten. Die praktische Lösung für Verarbeiter ist eine großformatige Blechstumpfschweißmaschine mit präziser Heizplatten-Temperaturregelung und gleichmäßigem Anpressdruck – beispielsweise die WeiBond 3000 von Weissenberg. Diese verschweißt 3–40 mm dicke PE-, PP- und PVDF-Platten bis zu einer Breite von 3000 mm mit stufenloser Heizplattenhöhenverstellung, gleichmäßiger, hochdichter Klemmung und SPS-Parametersteuerung. Dieser Leitfaden erläutert die Materialauswahl, die Anforderungen an wasserdichte Schweißnähte und Prüfmethoden, die Herstellung von Tanks in wiederholbaren Serien und die Einsatzmöglichkeiten der WeiBond 3000 in einer Aquakultur-Tanklinie.
Was ist die Herstellung von Aquakulturtanks?
Definition: Herstellung von Aquakulturbecken
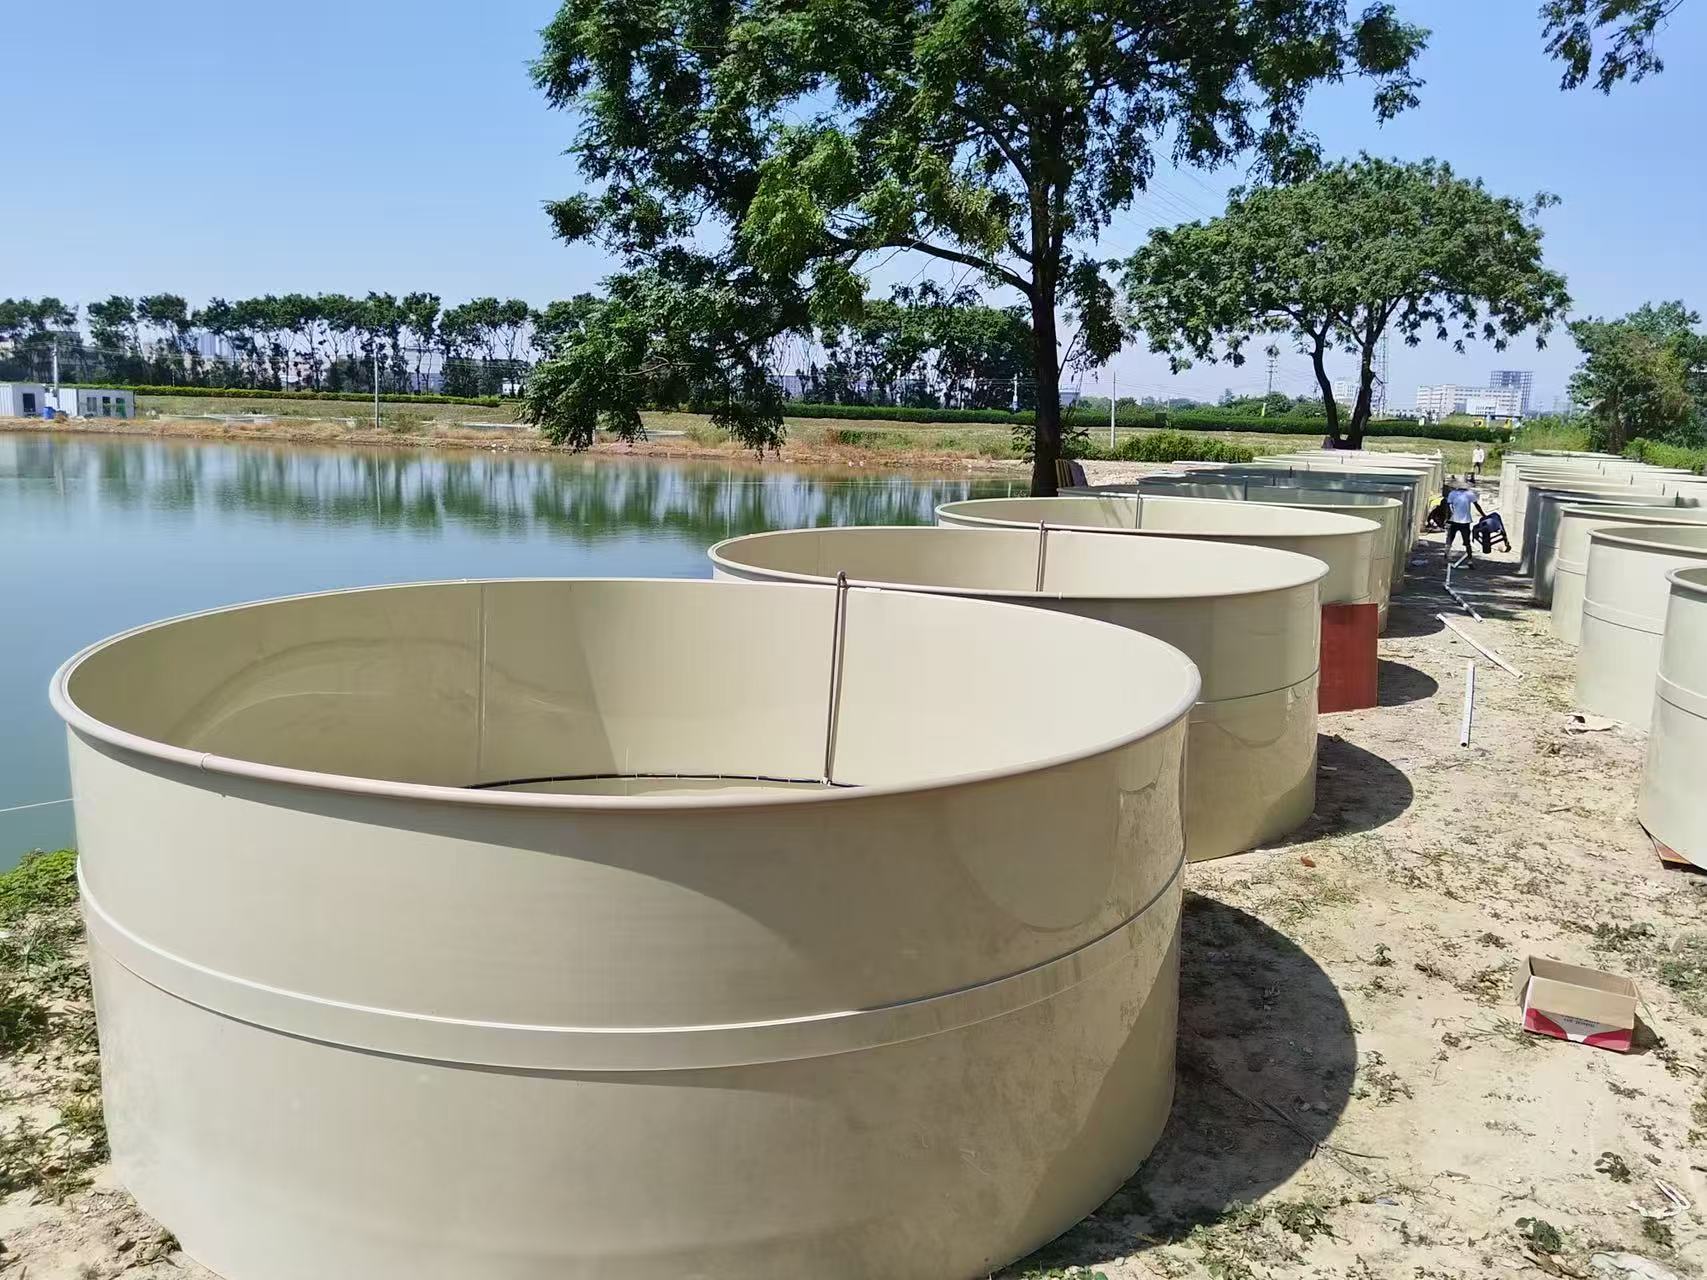
Die Herstellung von Aquakulturbecken umfasst geschweißte Kunststofftanks und -behälter zur Zucht, Haltung und Verarbeitung von Wassertieren und -pflanzen – Fischen, Garnelen, Schalentieren und Algen. Während die traditionelle Fischzucht auf Erdteichen und Betonbecken basierte, verwenden moderne Kreislauf- und Durchflussanlagen geschweißte thermoplastische Tanks. Diese lassen sich präzise maßanfertigen, versetzen und erweitern, hygienisch halten und bestehen aus ungiftigen Materialien, die keine Schadstoffe ins Wasser abgeben. Das Produktionsverfahren ist das Schweißen von Kunststoffplatten: HDPE- oder PP-Platten werden zugeschnitten, auf einer Heißschweißmaschine stumpf zu Wand- und Bodenteilen verschweißt, durch Erhitzen und Biegen in Ecken und Rundungen geformt und anschließend durch Extrusionsschweißen mit Armaturen, Ablassöffnungen, Überlaufwehren und Trenn- oder Prallplatten versehen. Da ein Fischbecken ein wasserdichter Behälter unter ständiger hydrostatischer Belastung ist, unterliegt die Herstellung von Aquakulturbecken strengen Materialnormen (eine für den Wasserkontakt zugelassene, ungiftige Sorte) und der Schweißnahtintegrität über die gesamte Naht – nicht nur in der Mitte der Platte. Dieser Leitfaden behandelt die Branchen, die die Nachfrage antreiben, die Materialgüte und die Entscheidung über die Zulassung für den Wasserkontakt, die Anforderungen an wasserdichte Schweißnähte und deren Prüfung, die Serienfertigung für eine gleichbleibende Qualität sowie wie eine großformatige Stumpfschweißmaschine wie die WeiBond 3000 die Herstellung von Aquakulturbecken unterstützt.
Dieser Artikel richtet sich an Kunststoffverarbeitungsbetriebe, die in den Aquakulturmarkt einsteigen, an Tankhersteller, die ihre Produktion ausweiten, sowie an Betreiber und Integratoren von Fischzuchtbetrieben, die Lieferanten von geschweißten Tanks evaluieren. Für einen umfassenderen Kontext zu geschweißten Behältern siehe unsere Leitfaden zur Herstellung von ChemikalienlagertanksFür die Wasserwirtschaft, die viele der gleichen Geräte und Schweißverfahren verwendet, siehe Herstellung von WasseraufbereitungsanlagenDie
Warum die Fischzucht auf vorgefertigte Kunststofftanks umsteigt
Die Aquakultur zählt zu den am schnellsten wachsenden Sektoren der Nahrungsmittelproduktion. Laut FAO Der Zustand der weltweiten Fischerei und Aquakultur 2026 Laut SOFIA 2026 erreichte die Gesamtproduktion von Fischerei und Aquakultur im Jahr 2024 einen Rekordwert von 235 Millionen Tonnen, davon 195 Millionen Tonnen Wassertiere. Die Produktion von Wassertieren aus der Aquakultur überschritt 2024 erstmals die Marke von 100 Millionen Tonnen und erreichte 103 Millionen Tonnen (rund 371 Milliarden US-Dollar ab Erzeugerpreis). Sie macht nun 53 Prozent der gesamten Wassertierproduktion und mehr als 59 Prozent der Produktion von Nahrungsmitteln aus Wassertieren aus. Seit Ende der 1980er-Jahre stammt fast das gesamte Wachstum der aquatischen Produktion aus der Aquakultur, während die Fangfischerei bei etwa 86–94 Millionen Tonnen stagniert. Die FAO prognostiziert, dass die Gesamtproduktion aquatischer Tiere bis 2034 auf 214 Millionen Tonnen ansteigen wird. Im Zuge dieser breiteren Expansion der Aquakultur schaffen tankbasierte und Kreislaufanlagen eine Nachfrage nach thermoplastischen Aufzucht-, Haltungs-, Filter- und Wasserspeicherbehältern. Tanks bieten Landwirten Kontrollmöglichkeiten, die offene Gewässer nicht bieten können: kontrollierte Wasserqualität und -temperatur, einfachere Krankheits- und Biosicherheitskontrolle, planbare Besatzdichte und die Möglichkeit, die Produktion in Marktnähe anzusiedeln. Diese Kontrollmöglichkeiten ergeben sich aus dem Tank selbst, dessen Leistungsfähigkeit maßgeblich von der Qualität der Schweißnähte abhängt.
Aus Sicht eines Herstellers führt dies zu einer stetigen, wiederholbaren Nachfrage in mehreren Bereichen:
- Aufzucht- und Mastbecken. Runde, rechteckige und unterteilte Tanks in vielen Größen, oft als zusammenpassende Sets und nicht als Einzelstücke bestellt.
- Stauseen und Lagertanks. Speicher für Süß- und Meerwasser, Entgasungs- und Belüftungstanks sowie Notwasserreserven.
- Filtrations- und Aufbereitungsanlagen. Biofilter, Absetz- und Klärbecken, Eiweißabschäumer und Sammelbecken – anwendungskritische Bestandteile von Kreislaufanlagen für die Aquakultur (RAS).
- Aufzuchtbecken und Jungfischbecken. Kleinere, hochreine Behälter, bei denen Oberflächenbeschaffenheit und Hygiene ebenso wichtig sind wie Wasserdichtigkeit.
- Lebendtier- und Transporttanks. Tanks, die für den Transport lebender Tiere und die vorübergehende Lagerung verwendet werden, wo eine zuverlässige Naht für die Lebenserhaltung unerlässlich ist.
Gemeinsames Merkmal ist, dass jedes Gefäß ein wasserdichter Behälter aus verschweißtem Blech ist. Eine einzige schwache Naht lässt nicht nur Wasser tropfen – sie gefährdet den Bestand, den Boden und den Betriebsablauf des Landwirts. Deshalb legen Aquakultur-Käufer in der Regel mehr Wert auf Schweißnahtqualität und Materialsicherheit als allgemeine Industriekunden.
Materialauswahl: Schadstofffreie Kunststoffe und Zulassung für den Wasserkontakt in Aquarien
Die Materialwahl erfolgt vor der Maschinenwahl und hat in der Aquakultur eine zusätzliche Dimension, die in anderen Beckenmärkten nicht relevant ist: Alles, was mit dem Wasser in Berührung kommt, kommt auch mit den Fischen in Berührung. Der Kunststoff muss ungiftig sein, darf keine Schadstoffe ins Wasser abgeben und darf weder Geschmack noch Geruch beeinträchtigen, die das Produkt schädigen. Gleichzeitig muss er schweißbar, robust und – für Außenbecken – beständig gegen Sonnenlicht sowie gegen Salz, Chemikalien und Reinigungsmittel sein, die in der Aquakultur verwendet werden. Die folgende Tabelle fasst die gängigsten Materialien zusammen. Wichtig ist, dass der Begriff „zugelassen“ hier präzise definiert wird: Es gibt keine einheitliche, universelle Zertifizierung für Kunststoffe als „fischsicher“ oder „aquakulturtauglich“, und eine Zulassung für Lebensmittel- oder Trinkwasserqualität bedeutet nicht automatisch, dass der Kunststoff fischsicher ist. Entscheidend ist, dass die jeweilige Materialqualität für den vorgesehenen Einsatz im Wasserkontakt bzw. in der Aquakultur validiert ist – gegebenenfalls unter Verwendung anerkannter Zulassungen für Lebensmittel- und/oder Trinkwasserqualität, sofern der Zielmarkt diese erfordert. Diese Zulassungen variieren je nach Markt und Anwendung. Prüfen Sie stets die genaue Güteklasse anhand der Angaben des Lieferanten und des in Ihrem Markt geltenden Gütesystems.
| Rücksichtnahme | HDPE (PE-HD) | PP (PP-H) | PVC-U |
| Eignung der jeweiligen Güteklasse für den Einsatz im Wasser (es gibt keine universelle „fischsichere“ Zertifizierung) | Weit verbreitet für Trinkwasser und Lebensmittelkontakt, sofern die jeweilige Sorte für die entsprechende Anwendung zugelassen ist; geringe Wasseraufnahme; zugelassene Sorten werden häufig in Anwendungen mit Lebensmittel- und Trinkwasserkontakt eingesetzt. | Geeignet für den Kontakt mit Lebensmitteln und Wasser, sofern die jeweilige Güteklasse die entsprechende Zulassung besitzt; gute chemische und hygienische Eigenschaften | Wird in Wasseranwendungen eingesetzt, die spezifische Güteklasse muss jedoch den Anforderungen entsprechen; weniger geeignet, wenn Flexibilität und Schlagzähigkeit wichtig sind. |
| Schweißbarkeit und anwendbare DVS 2207-Heißwerkzeugteile | Ausgezeichnet, gut charakterisiert; DVS 2207-1 | Ausgezeichnet; DVS 2207-11 | Gut; DVS 2207-12 für PVC-U |
| Robustheit und Stoßverhalten (Kalttanks, Handhabung) | Hohe Zähigkeit über einen breiten Temperaturbereich – ein häufiger Grund dafür, dass HDPE bei großen Tanks dominiert. | Steifer und härter als PE; kerbempfindlicher, insbesondere bei niedrigen Temperaturen | Bei niedrigen Temperaturen starr und stoßempfindlich; erfordert Vorsicht im Umgang |
| UV-Strahlung / Freilandeinwirkung | Für den dauerhaften Einsatz im Außenbereich sind UV-stabilisierte (schwarze oder speziell gemischte) Sorten erforderlich. | Für die Verwendung im Freien ist eine UV-Stabilisierung erforderlich. | Erfordert UV-Stabilisierung; die Oberfläche kann mit der Zeit auskreiden |
| Typische Nutzung in der Aquakultur | Aufzuchtbecken, Reservoirs, RAS-Behälter, große Lager – die Standard-Arbeitspferde | Warmwasserbehälter, Filtrationsanlagen und Spezialtanks, bei denen die chemische Zusammensetzung oder Steifigkeit von Polypropylen (PP) bevorzugt wird. | Kleinere gefertigte Teile und spezielle Wasserversorgungsartikel |
Für die meisten großen Aquakulturbecken ist HDPE ein gängiges Ausgangsmaterial, wenn eine geeignete wasserkontaktfähige Qualität gefordert ist. Es vereint Ungiftigkeit, Robustheit, die Verfügbarkeit großer Platten und hervorragende Schweißbarkeit. PP-H wird gewählt, wenn seine Steifigkeit oder sein spezifisches Kompatibilitätsprofil von Vorteil sind, während PVC-U hauptsächlich für kleinere Bauteile verwendet wird. Hinsichtlich der Konformität werden Anwendungen mit Lebensmittel- und Trinkwasserkontakt üblicherweise anhand von Rahmenwerken wie der EU-Verordnung 10/2011 für Kunststoffe mit Lebensmittelkontakt, in Deutschland KTW-BWGL und dem entsprechenden DVGW-Zertifizierungskontext, im Vereinigten Königreich WRAS/BS 6920 und in Nordamerika NSF/ANSI/CAN 61 bewertet. NSF/ANSI/CAN 61 deckt ausschließlich die gesundheitlichen Auswirkungen von Materialien mit Trinkwasserkontakt ab – Geschmack/Geruch oder mikrobielles Wachstum werden nicht zertifiziert. Klären Sie daher vor der Angebotserstellung ab, welches System im Markt Ihres Kunden erforderlich ist, und stellen Sie sicher, dass das Zertifikat des Plattenlieferanten diesem entspricht. Beachten Sie nochmals, dass es sich hierbei um Materialzulassungsprogramme handelt und nicht um ein allgemeines „fischsicheres“ Zertifikat: Eine in einem Markt oder für eine bestimmte Verwendung zugelassene Güteklasse wird nicht automatisch in einem anderen Markt zugelassen. Achten Sie daher darauf, dass das Zertifikat auf die jeweilige Verwendung und den Zielmarkt abgestimmt ist.
Anforderungen an wasserdichte Schweißnähte und Prüfverfahren
Wasserdichtigkeit ist keine Einzelprüfung, sondern eine Eigenschaft, die der gesamte Fertigungsprozess gewährleisten muss. Ein geschweißter Tank hält wasserdicht, weil jede Naht über die gesamte Länge vollständig verschmolzen, jede Ecke dicht und jede Verbindung abgedichtet ist – und weil vor dem Versand eine Kontrolle durchgeführt wurde. Die Anforderungen lassen sich in die Kategorien „Beschaffenheit der Schweißnaht“ und „Überprüfung“ unterteilen.
So muss die Schweißnaht beschaffen sein:
- Vollständig verschmolzen über die gesamte Naht. Eine Stumpfschweißnaht, die in der Mitte fest und an den Enden schwach oder nicht verschmolzen ist, wird unter anhaltender Druckbelastung undicht. Gleichmäßige Erwärmung und gleichmäßiger Klemmdruck über die gesamte Blechfläche verhindern dies.
- Gleichmäßige, ausgerichtete Fugenflächen. Fehlausrichtungen führen zu einer stufenförmigen oder dünnen Schweißnaht, wodurch die tragende Fläche verringert und eine Nut verdeckt werden kann. Die maschinelle Klemmung hält beide Bleche während des gesamten Zyklus flach und formschlüssig.
- Kontrollierte Heiz-, Umschalt- und Kühlzeiten. Für eine wasserdichte Verschweißung sind die richtige Temperatur, die richtigen Druckstufen und die richtige Zeit für das Material und die Dicke erforderlich – dies wird bei jeder Naht auf die gleiche Weise durchgeführt, einschließlich der langsamen Abkühlung, die Hohlräume und Schrumpfrisse in dicken Blechen verhindert.
- Abgedichtete Detailfugen. Ablauföffnungen, Überlaufwehre und Durchführungen werden typischerweise durch Extrusionsschweißen angebracht, wobei die Schweißarbeiten mit der gleichen Sorgfalt ausgeführt und geprüft werden müssen wie die Paneelnähte.
Wie es überprüft wird:
| Testen / Prüfen | Was es überprüft | Typischer Einsatzbereich: Tankbau |
| Sichtprüfung jeder Schweißnaht | Schweißnahtform, Symmetrie, Ausrichtung und Oberflächenfehler im Vergleich zu einem Bewertungsstandard (der DVS 2202-Reihe für Heißplatten- und Strangpressschweißungen) | Routinemäßig an jeder Hauptnaht und Detailverbindung, bevor der Tank die Werkbank verlässt |
| Dichtheitsprüfung für Wasserfüllung | Wasserdichtheit des gesamten Behälters unter betriebsüblicher hydrostatischer Druckhöhe | Abschließende Abnahmeprüfung des fertigen Tanks (z. B. gemäß DVS 2206-2 für drucklose thermoplastische Tanks, sofern zutreffend) |
| zerstörende Probenprüfung | Tatsächliche Schmelzqualität der Schweißnaht (z. B. Zugprüfung von Schweißproben gemäß der DVS 2203-Reihe) | Periodische Prüfmuster oder Schweißproben, oder wenn der Qualitätssicherungsplan oder der Kunde physische Nachweise verlangt |
| Parameter- und Prozessaufzeichnungen | Dass jede Naht gemäß ihrer dokumentierten Vorgehensweise verschweißt wurde – die Rückverfolgbarkeitsebene unterhalb der physikalischen Tests. | Erfasst für Hauptnähte an maschinell gesteuerten Schweißungen und bei der Tankbestellung abgelegt. |
Für einen Aquakulturkunden ist der Wasserfülltest der entscheidende Nachweis, doch die Arbeit, die zum Bestehen führt, findet bereits vorher statt – beim Material, beim Verfahren und bei der Schweißmaschine. DVS 2207 Leitfaden zur Einhaltung der Vorschriften und Qualitätscheckliste und die Leitfaden für das Stumpfschweißen und dessen Prüfung Die Verfahrens- und Dokumentationsseite sollen detailliert behandelt werden.
Produktionseffizienz: Bau mehrerer Tanks mit gleichbleibender Qualität
Die Nachfrage in der Aquakultur wird üblicherweise in großen Mengen generiert: Ein Aquakulturbetrieb oder ein Systemintegrator bestellt mehrere Tanks in passenden Größen, nicht nur ein einzelnes Becken. Dadurch verschiebt sich die Frage von „Können wir einen guten Tank schweißen?“ zu „Können wir den zehnten Tank genauso gut schweißen wie den ersten?“ Konstanz, nicht Spitzenleistung, ist entscheidend für die Rentabilität einer Tankfertigung.
Welche Anforderungen stellt die wiederholbare Serienproduktion?
- Ein gespeichertes, abrufbares Schweißprogramm pro Material und Dicke. Anstatt die Maschine jedes Mal neu einzustellen, ruft der Bediener das bewährte Verfahren ab – bei jedem Durchlauf die gleiche Temperatur, den gleichen Druck und die gleiche Zeit.
- Maschinengesteuerte Parameter. Die Steuerung mittels SPS und Touchscreen (wie sie bei WeiBond-Maschinen verwendet wird) führt den Zyklus jedes Mal auf die gleiche Weise aus, wodurch die bedienerabhängigen Schwankungen zwischen den Schichten reduziert werden.
- Panelstandardisierung. Die Konstruktion von Tanks anhand einer kleinen Auswahl an Standardplattengrößen reduziert die Vielfalt der Zuschnitte und Schweißarbeiten sowie die Wahrscheinlichkeit von Einrichtungsfehlern zwischen den Tanks.
- Schweißprotokolle pro Einheit. Durch die Protokollierung der Parameter kann ein Betrieb nachweisen, dass jeder Tank einer Charge nach dem gleichen Verfahren hergestellt wurde – ein wertvoller Vorteil für Stammkunden und bei Audits.
Was verzögert eine Tanklinie
- Manuelle Neueinrichtung für jede Naht. Die manuellen Methoden, die vom Gefühl des Bedieners abhängen, variieren von Tank zu Tank, und diese Variation macht sich später in Form von Nacharbeiten bemerkbar.
- Die Maschine ist für die Paneele zu klein dimensioniert. Wenn der Schweißer mit der breitesten Platte nicht zurechtkommt, vervielfachen sich die Schweißnähte – mehr Schweißzeit, mehr Leckstellen, mehr Inspektionen pro Tank.
- Überarbeitung bis zur Wasserfüllung verborgen. Wird ein Leck erst bei der Endprüfung entdeckt, kostet es die gesamte Bauzeit des Tanks; Fehler an der Naht zu erkennen, ist weitaus günstiger.
- Keine Standardverfahren. Ohne schriftlich festgehaltene, gespeicherte Programme geht die Qualität mit dem Ausscheiden eines erfahrenen Schweißers verloren.
Die effiziente Lösung besteht darin, die Schweißanlage auf die größte benötigte Paneelbreite der Tankkonstruktionen auszurichten, die Paneelfamilie zu standardisieren und die Wiederholgenauigkeit der Maschinensteuerung zu überlassen. Genau dafür ist eine Großformat-Stumpfschweißanlage ausgelegt – siehe unsere CNC- vs. manuelle Schweißanalyse für die Automatisierungslogik.
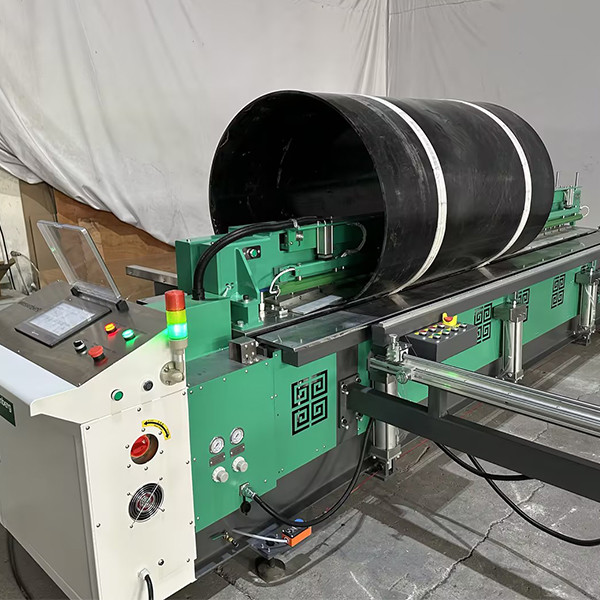
Spezielle Designüberlegungen für die Aquakultur
Aquakulturbecken teilen sich die Ausrüstung und die Schweißverfahren mit Chemikalienlager- und Wasseraufbereitungsanlagen, jedoch sind einige Konstruktionsfragen spezifisch für den Einsatz in Fischzuchtbetrieben und sollten vor der Angebotserstellung geklärt werden:
- Kontinuierliche hydrostatische Belastung und vollständige Wasserdichtheit des gesamten Umfangs. Aufzucht- und Lagertanks stehen über lange Zeiträume mit Wasser gefüllt, sodass das gesamte Schiff – nicht nur der Boden – einem ständigen Wasserdruck ausgesetzt ist. Jede Paneelnaht muss rundum vollständig verschmolzen sein, da ein einzelner, nicht ausreichend erhitzter Bereich kontinuierlich Wasser verlieren und den Tank mit der Zeit entleeren kann.
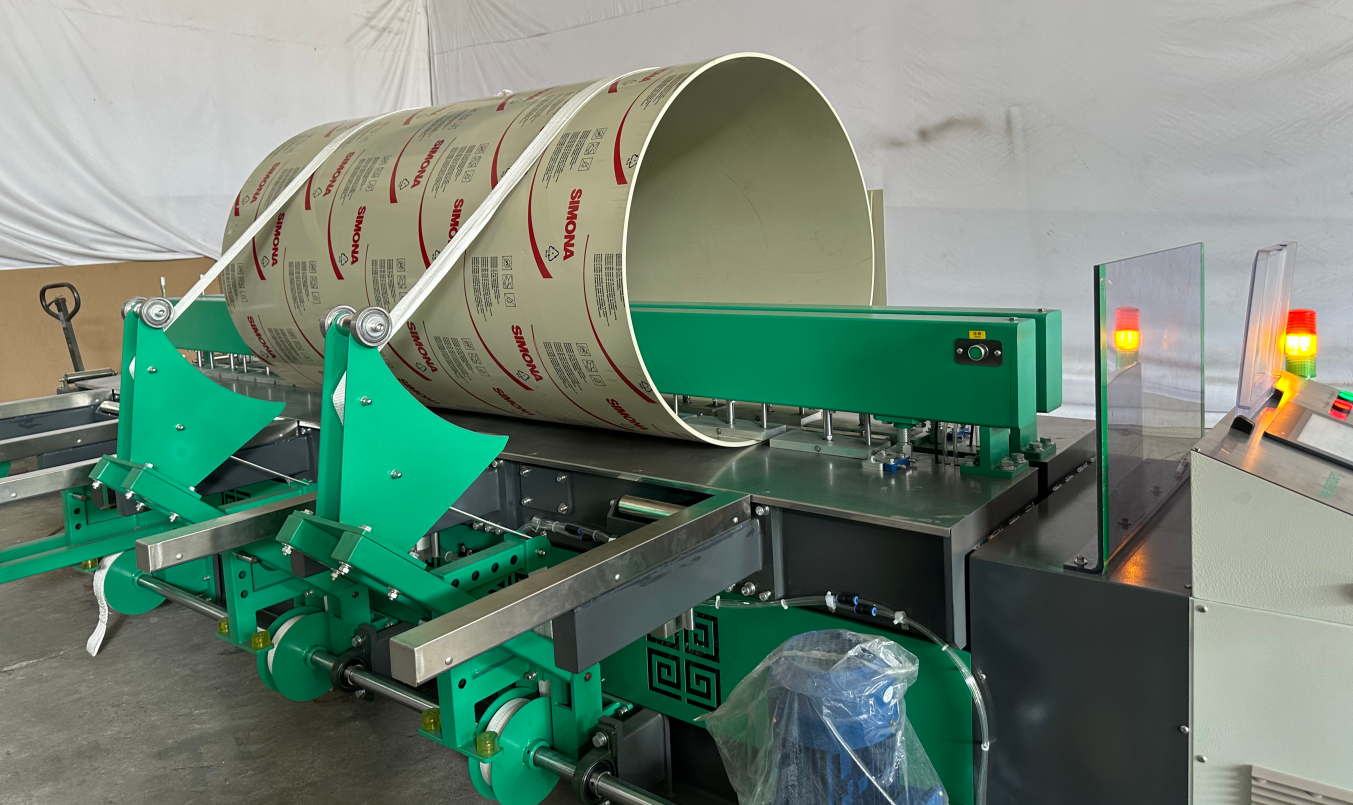
- Runde und geschwungene Geometrie. Viele Aquakulturbecken sind zylindrisch oder haben gebogene Wände, im Gegensatz zu den rechteckigen Chemikalientanks aus Flachblech. Gebogene Abschnitte werden durch Erhitzen und Biegen oder maschinelles Walzen geformt, und die entstehenden Nähte und Ecken erfordern die gleiche Schweißqualität wie Stumpfschweißungen an Flachblechen.
- Interne Schallwände und Trennwände. Trennwände unterteilen Tanks zur Sortierung, Aufbereitung oder Durchflussregelung. Jede Trennwand weist beidseitig Schweißverbindungen auf und muss oft selbst wasserdicht sein, daher muss die Schweißfolge eine ausreichende Verschmelzung sowohl der Trennwand als auch der Außenwand gewährleisten.
- Abflüsse, Überlaufwehre und Spundwanddurchführungen. Auslässe, Überlaufwehre und Rohrdurchführungen unterbrechen die Tankwand. Diese werden üblicherweise durch Extrusionsschweißen abgedichtet, welches mit der gleichen Sorgfalt wie die Hauptnähte ausgeführt und geprüft werden muss, da eine Leckage an einer Verbindungsstelle genauso schädlich ist wie eine Leckage an der Wand.
- Glatte, leicht zu reinigende Innenflächen. Für eine hygienische Aquakultur ist ein glattes Inneres mit minimalen Spalten von Vorteil, da dies die Bildung von Ablagerungen reduziert und die Reinigung und Desinfektion vereinfacht – daher ist eine gleichmäßige Schweißnahtform, das Fehlen von Hinterschneidungen und das Fehlen offener Hohlräume an der Schweißnaht besonders wichtig.
- Geeignet für den Außenbereich (UV-Strahlung und Meerwasser). Für im Freien stehende Tanks werden UV-stabilisierte Werkstoffe benötigt, und bei Verwendung von Meerwasser kommen zusätzliche Aspekte wie Materialverträglichkeit, Ablagerungsbildung, Reinigungsmittel und metallische Komponenten hinzu, die bei Süßwassersystemen möglicherweise nicht relevant sind.
- Umschlag und Reinigung. Zwischen den Produktionszyklen werden die Tanks entleert, gereinigt und wieder befüllt, daher müssen Schweißnähte und Verbindungsstücke wiederholter Reinigung und Desinfektion standhalten, ohne zu reißen, weich zu werden oder Stoffe abzugeben.
Bei korrekter Ausführung kommt es bei diesen Punkten vor allem auf die Schweißnaht an: vollständiges Verschmelzen des gesamten Umfangs, sorgfältiges Extrusionsschweißen jeder Durchdringung und eine kontrollierte Abfolge für Trennwände und Kurven. Genau das unterscheidet ein Aquakulturbecken von einem Standardbehälter mit demselben Blech und derselben Maschine.
Warum der Weissenberg WeiBond 3000 für die Aquakultur-Tankproduktion geeignet ist
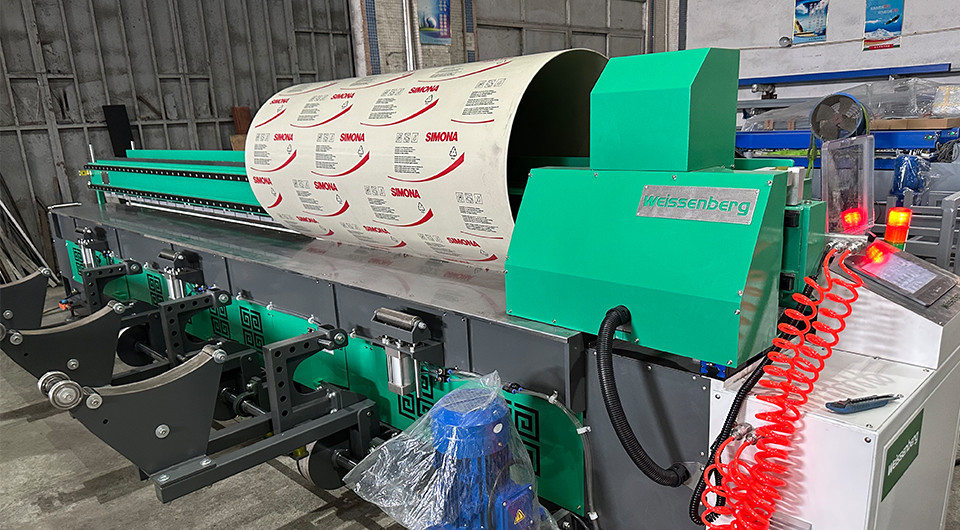
Die WeiBond 3000 ist eine großformatige Stumpfschweißmaschine mit beheiztem Werkzeug, die sich im oberen Mittelfeld der Leistungsklasse positioniert: Sie verbindet thermoplastische Platten mit einer Dicke von 3 bis 40 mm über eine maximale Arbeitsbreite von 3000 mm. Dieser Dicken- und Breitenbereich deckt einen Großteil der Verkleidungen von Aquakulturbecken ab, von dünnen, hygienischen Auskleidungen für Aufzuchtbecken bis hin zu den dickeren Wänden großer Aufzucht- und Lagerbecken. Die veröffentlichten Spezifikationen lauten:
| Parameter | WeiBond 3000 |
| Maximale Arbeitsbreite | 3.000 mm |
| Maschinenabmessungen (L × B × H) | 4.750 × 2.500 × 1.200 mm |
| Schweißleistung — PE (0,15 N/mm²) | 3–40 mm |
| Schweißleistung — PP (0,10 N/mm²) | 3–40 mm |
| Schweißleistung — PVDF (0,10 N/mm²) | 3–40 mm |
| Stromversorgung | 230/400 V, 3/N/PE, 50/60 Hz |
| Stromverbrauch | 7,2 kW |
| Druckluftanschluss | 4–8 Bar |
| Maximale Heiztemperatur | 260 °C |
| Optionale Hilfswerkzeuge | 90°-Winkelvorrichtung; rollende Hilfsvorrichtung |
Diese Zahlen sind für ein Aquakulturgeschäft aus bestimmten Gründen wichtig. 3–40 mm breites Band aus PE, PP und PVDF Das bedeutet, dass dieselbe Maschine sowohl für die Innenausstattung der Brüterei als auch für die schweren Wände der Aufzuchtbecken verwendet werden kann, sodass ein Betrieb nicht gezwungen ist, zwei Schweißverfahren anzuschaffen und zu zertifizieren. 3000 mm Breite Dadurch können Wände und Böden aus breiteren Paneelen gefertigt werden, was die Anzahl der Nähte pro Tank direkt reduziert – und jede eingesparte Naht ist eine Schweißnaht, die weder geprüft noch auf Dichtheit getestet werden muss. Stufenlose Höhenverstellung der Heizplatte und eine Temperaturregelung der ±5°C-Klasse gewährleisten eine gleichmäßige Wärmezufuhr über die gesamte Verbindung. hochdichte Schweißklemme Es erzeugt einen gleichmäßigen Druck über die gesamte Schweißnahtfläche, wodurch die Ausrichtung beibehalten und Abweichungen bei der Nahtbildung reduziert werden – was die Entstehung von unterbeanspruchten Schwachstellen verhindert, die unter anhaltender Druckbelastung Wasser abgeben. SPS- und Touchscreen-Steuerung Ermöglicht es dem Shop, Programme für verschiedene Materialien und Materialstärken zu speichern und abzurufen, was den Kern der wiederholbaren Serienfertigung ausmacht.
Die Wahl 90°-Winkelvorrichtung und rollende Hilfsvorrichtung Die Maschine wurde von der Flachplattenverschweißung auf die Eckformung und die Herstellung von gebogenen Wandabschnitten erweitert. Dadurch benötigt ein Tankdesign mit flachen und abgerundeten Elementen keinen zweiten Formgebungsdurchgang oder eine separate Maschine. Für Hersteller von Aquakulturtanks ist diese Kombination – das Verschweißen breiter, dicker Platten plus die Formgebung direkt an der Maschine – genau das Werkzeug, um aus Standardblech ein fertiges, wasserdichtes Gefäß mit möglichst wenigen Nähten herzustellen. Siehe die WeiBond 3000 Produktseite für alle Details und die WeiBond Stumpfschweißgeräte-Sortiment für die Skalierung (WeiBond 5000, 6000, 7000 für breitere Paneele).
Typisches Produktionsszenario: Skalierung der Tankproduktion für einen Fischzuchtlieferanten
Dieser Abschnitt beschreibt ein typisches, illustratives Produktionsszenario Es handelt sich nicht um einen konkreten Kundenauftrag, und es werden keine Produktions- oder Kapazitätszahlen genannt. Bestellungen für Aquakulturtanks gehen selten einzeln ein. Typischerweise wird in diesem Segment ein Hersteller, der bereits Tanks für die Wasseraufbereitung oder Chemikalienlagerung schweißt, von einem Fischzuchtbetrieb – oder einem Systemintegrator – kontaktiert, um eine Reihe aufeinander abgestimmter Aufzucht- oder Lagertanks in verschiedenen Größen zu bestellen. Oftmals kommt es dabei zu Folgeaufträgen, wenn der Betrieb expandiert.
Die entscheidende Einschränkung liegt in der Regel nicht im Können des Betriebs, sondern in Durchsatz und Konsistenz: Wird jeder Tank mit unterschiedlichen Paneelanordnungen und manuell variierten Parametern geschweißt, ist der Output begrenzt und das Risiko von Abweichungen und Nacharbeiten steigt. Der Einsatz einer Großformatmaschine mit gespeicherten Programmen ändert dies. Breitere Paneele reduzieren die Anzahl der Schweißnähte pro Tank, sodass jedes Gefäß weniger Schweißdurchgänge benötigt; gespeicherte Programme gewährleisten, dass der zehnte Tank nach demselben Verfahren wie der erste geschweißt wird; und Prozessüberwachung sowie Parameterprotokollierung machen die Qualität der gesamten Charge sichtbar, bevor die Tanks geprüft werden. Das Ergebnis ist genau das, was Fischzuchtbetriebe suchen – eine mit der Nachfrage skalierbare Kapazität und eine Qualität, auf die sich der Kunde Auftrag für Auftrag verlassen kann.
Wir halten dieses Szenario bewusst qualitativ: Es dient der Veranschaulichung und ist kein gemeldetes Kundenergebnis. Der genaue Kapazitätszuwachs hängt von den Abmessungen der Schaltschränke, den Tankkonstruktionen und der vorhandenen Ausrüstung ab. Daher ist die Dimensionierung einer Produktionslinie anhand Ihrer eigenen Zeichnungen durchzuführen. Unsere Ingenieure unterstützen Sie gerne bei der Dimensionierung. Sprechen Sie mit einem Weissenberg-IngenieurDie
Kosteneffiziente Strategien zur Herstellung von Aquakulturbecken
Da Abnehmer von Aquakulturprodukten große Mengen bestellen und oft einen bestimmten Preis festlegen, ist die Kostenkontrolle integraler Bestandteil der Planung und kein nachträglicher Gedanke. Die wichtigsten Stellschrauben sind diejenigen, die Schweißarbeiten und Nacharbeiten reduzieren.
Wählen Sie diesen Weg: Volumentankproduktion
- Sie erhalten wiederholte Bestellungen oder Bestellungen für mehrere Tanks und erwarten, dass der Aquakultursektor wächst.
- Standardisierung einer kleinen Familie von Paneelgrößen und Tankdurchmessern/-breiten zur Reduzierung der Vielfalt.
- Investieren Sie in eine Großformatmaschine (WeiBond 3000-Klasse und höher) mit gespeicherten Programmen, damit breite Paneele weniger Nähte aufweisen und eine gleichmäßige Chargenqualität maschinell gewährleistet wird.
- Fügen Sie geformte Ecken und gebogene Abschnitte hinzu, indem Sie die 90°-Winkel- und Rolloptionen verwenden, anstatt zusätzliche Nähte zu schweißen.
- Kombinieren Sie das Schweißgerät mit sauberem CNC-Schneiden für rechtwinklige Kanten und einer dokumentierten Inspektions-/Dichtheitsprüfungsroutine.
Wählen Sie diesen Weg: Einstieg, kleine Tanks oder gemischte Fertigung
- Ihre Arbeit im Bereich Aquakultur ist gelegentlich und mit anderen Sektoren vermischt, oder Ihre Becken sind klein.
- Beginnen Sie mit einer Stumpfschweißmaschine mittlerer Leistungsklasse, die auf Ihre typischen Platten dimensioniert ist, und bauen Sie die Extrusionsschweißfähigkeit für Formstücke und Detailverbindungen aus.
- Verwenden Sie nach Möglichkeit Standard-Blechformate, um individuelle Zuschnitte zu vermeiden.
- Führen Sie von Anfang an die Dokumentationsgewohnheiten Ihrer Tankwerkstatt ein – genau diese werden von Stammkunden und institutionellen Kunden geprüft.
- Lagern Sie nur gelegentliche Schweißarbeiten an überbreiten Paneelen aus, solange diese selten sind; häufige Großaufträge rechtfertigen den Einsatz der Maschine.
Zwei weitere Kostenhebel verdienen Erwähnung. Erstens: Nahtminimierung bedeutet KostenreduzierungEin aus breiteren Blechen gefertigter Tank verursacht im Vergleich zu einem aus schmaleren Blechen geringeren Schweißaufwand, weniger Inspektionsaufwand und ein niedrigeres Risiko bei Dichtigkeitsprüfungen. Zweitens: Fehler an der Nahtstelle erkennen, nicht erst bei der EndprüfungHier liegen die größten Einsparungen: Maschinengesteuerte Parameter und die Sichtprüfung gemäß der geltenden DVS-2202-Norm erkennen Probleme, solange der Tank noch auf der Werkbank steht. Beim Schneiden sind saubere, rechtwinklige Kanten die Grundlage für eine gute Stumpfschweißung; Weissenberg liefert CNC-Fräsen Die Größe wird an die Blechverarbeitung angepasst, und Detailverbindungen werden typischerweise hinzugefügt durch ExtrusionsschweißenInformationen zur Formgebung von Ecken und Kurven finden Sie in unserem Biegeanleitung für KunststoffplattenDie
Häufig gestellte Fragen
Welcher Kunststoff wird für Aquakultur- und Fischzuchtbecken verwendet?
HDPE ist ein gängiges Ausgangsmaterial für große Aquakulturbecken, sofern eine geeignete wasserbeständige Sorte gefordert wird: Es ist robust, in großen Platten erhältlich und gut für maschinelles Stumpfschweißen geeignet. PP-H wird eingesetzt, wenn seine Steifigkeit oder spezifische chemische Beständigkeit von Vorteil ist, und PVC-U findet hauptsächlich bei kleineren Bauteilen Verwendung. Entscheidend ist, dass die gewählte Sorte für den Kontakt mit Wasser und Wassertieren geeignet ist – prüfen Sie daher vor der Angebotserstellung die Zulassung des Plattenlieferanten für Lebensmittel- oder Trinkwasserkontakt in Ihrem Markt.
Wie macht man einen Aquakulturtank wasserdicht?
Die Wasserdichtigkeit wird durch vollständiges Verschweißen jeder Naht über ihre gesamte Länge unter gleichmäßigen Bedingungen und anschließende Überprüfung des Ergebnisses erreicht. In der Praxis bedeutet dies maschinelles Stumpfschweißen mit gleichmäßigem Anpressdruck und stabiler Heizplattentemperatur, um schwache, unterhitzte Enden der Verbindung zu vermeiden; kontrollierte Heiz-, Umrüst- und Abkühlzeiten, abgestimmt auf Material und Wandstärke; sorgfältiges Extrusionsschweißen von Formstücken und Durchdringungen; und eine Sichtprüfung jeder Schweißnaht anhand eines Bewertungsstandards. Der fertige Tank wird anschließend durch eine Dichtheitsprüfung mit Wasserfüllung bestätigt. Schweißnahtproben können zerstörend geprüft werden, sofern der Qualitätssicherungsplan dies erfordert.
Welche Schweißmaschine eignet sich am besten für die Herstellung von Aquakulturbecken?
Passen Sie die Maschine an die Plattenabmessungen und -stärken Ihrer Tankkonstruktionen an. Für Arbeiten in der Aquakultur, die von dünnen, hygienischen Innenwänden bis hin zu dicken Aufzuchtbeckenwänden reichen, ist eine großformatige Stumpfschweißmaschine mit beheiztem Werkzeug, großer Schweißbreite und breitem Dickenbereich die effizienteste Wahl – sie reduziert die Anzahl der Schweißnähte und gewährleistet eine gleichbleibende Qualität innerhalb einer Charge. Die Weissenberg WeiBond 3000 verschweißt PE-, PP- und PVDF-Platten mit einer Stärke von 3–40 mm und einer Breite von bis zu 3000 mm. Sie verfügt über eine stufenlose Höhenverstellung der Heizplatte, eine hochdichte Schweißklemme, SPS- und Touchscreen-Steuerung sowie optionale 90°-Winkel- und Walzvorrichtungen zum Formen von Ecken und Kurven.
Sind geschweißte Kunststofftanks sicher für Fische?
Sie sind sicher, wenn das Plattenmaterial aus einer ungiftigen Sorte besteht, deren spezifische Güteklasse für den vorgesehenen Wasserkontakt geeignet ist, wenn der Tank nach einem fachgerechten Schweißverfahren gefertigt und vor Gebrauch gereinigt und geprüft wurde. Es gibt keine einheitliche „fischsichere“ Zertifizierung für Kunststoffe; stattdessen sollte die Eignung des Materials anhand der geltenden Lebensmittel- und/oder Trinkwassernormen für den Zielmarkt und die Anwendung bestätigt werden – beispielsweise der EU-Verordnung 10/2011 für Kunststoffe mit Lebensmittelkontakt, nationalen Trinkwasserzulassungen wie KTW-BWGL/DVGW in Deutschland, WRAS/BS 6920 im Vereinigten Königreich oder NSF/ANSI/CAN 61 in Nordamerika. Die richtige Materialauswahl in Verbindung mit wasserdichten, fehlerfreien Schweißnähten gewährleistet sauberes Wasser und gesunde Fische.
Wie prüft man einen Aquakulturtank auf Lecks?
Die standardmäßige Endprüfung ist eine Dichtheitsprüfung mit Wasserfüllung: Der fertige Behälter wird mit Wasser befüllt, für die vorgegebene Zeit gehalten und anschließend der Tank sowie alle Nähte auf Dichtheit geprüft. Bei drucklosen thermoplastischen Tanks erfolgt dies, sofern zutreffend, gemäß DVS 2206-2. Zuvor wird jede Schweißnaht visuell anhand der anwendbaren Prüfnorm (DVS 2202-Reihe) beurteilt. Schweißnahtproben können zerstörenden Prüfungen unterzogen werden (z. B. Zugprüfungen gemäß DVS 2203-Reihe), sofern dies im Qualitätsplan oder vom Kunden gefordert wird. Die Parameteraufzeichnungen des maschinell gesteuerten Schweißens stützen die Ergebnisse der physikalischen Prüfungen.
Kann eine Maschine viele Aquakulturbecken in gleichbleibender Qualität herstellen?
Ja, und die Konsistenz ist der Hauptgrund für den Einsatz dieser Anlage. Dank gespeicherter Schweißprogramme für jedes Material und jede Dicke, SPS-gesteuerter Ausführung und gleichmäßiger Klemmung durchläuft der zehnte Tank einer Charge dasselbe Verfahren wie der erste. Dadurch werden bedienerbedingte Abweichungen zwischen den Schichten reduziert. Die Standardisierung einer kleinen Familie von Paneelgrößen verringert die Rüstabweichungen zusätzlich, und die Parameterprotokollierung liefert für jeden Tank einen mit dem jeweiligen Verfahren verknüpften Datensatz. Diese Wiederholgenauigkeit ermöglicht es einem Betrieb, die Produktion von Aquakulturtanks ohne Nacharbeiten zu skalieren.
Wichtigste Erkenntnisse
- Die Herstellung von Aquakulturtanks ist der Bau wasserdichter thermoplastischer Behälter, die drei Anforderungen unterliegen: ein ungiftiges Material, dessen spezifische Güteklasse für den vorgesehenen Wasserkontakt validiert ist (eine Zulassung für Lebensmittel- oder Trinkwasserqualität ist allein keine „fischsichere“ Zertifizierung); vollständig verschmolzene, leckagefreie Nähte; und wiederholbares maschinelles Schweißen, damit die Chargen einheitlich bleiben.
- HDPE (in einer geeigneten wasserbeständigen Ausführung) ist das Standardmaterial für große Fischzuchtbecken; PP-H wird aufgrund seiner Steifigkeit oder spezifischen Kompatibilität gewählt, und PVC-U für kleinere Teile – überprüfen Sie immer die genaue Ausführung anhand der Lebensmittel- oder Trinkwasserzulassung, die Ihr Markt verlangt.
- Die Wasserdichtheit ist das Ergebnis eines Prozesses, nicht einer einzelnen Prüfung: gleichmäßige Erwärmung und gleichmäßiger Klemmdruck über die gesamte Naht, kontrollierte Aufheiz-/Umschalt-/Abkühlzeiten, einwandfreie extrusionsgeschweißte Formstücke und Sichtprüfung jeder Schweißnaht.
- Die Verifizierung erfolgt mehrstufig – visuelle Beurteilung gemäß der DVS 2202-Reihe, ein Wasserfüllungs-Dichtheitstest (DVS 2206-2-Verfahren für drucklose Tanks), gegebenenfalls zerstörende Probenprüfung und darunter liegende Parameteraufzeichnungen.
- Bei Großaufträgen zahlt sich Beständigkeit aus: Gespeicherte Schweißprogramme, Maschinensteuerung und standardisierte Paneelfamilien sorgen dafür, dass der zehnte Tank genauso gut ist wie der erste.
- Die Weissenberg WeiBond 3000 verschweißt 3–40 mm dicke PE-, PP- und PVDF-Platten bis zu einer Breite von 3000 mm. Sie verfügt über eine stufenlose Höhenverstellung der Heizplatte, eine hochdichte Klemmung, eine Temperaturregelung der Heizplatte mit einer Genauigkeit von ±5°C, SPS-/Touchscreen-Programme sowie optional über 90°-Winkel- und Walzvorrichtungen zum Umformen.
- Kostenkontrolle bedeutet: weniger Nähte (breitere Paneele, geformte Ecken), Erkennung von Fehlern an der Nahtstelle statt bei der Endprüfung sowie eine dokumentierte Inspektions- und Dichtigkeitsprüfungsroutine.
Literaturhinweise und weiterführende Literatur
- Weissenberg — Seite mit Lösungen zum Schweißen von Aquakulturtanks (Temperaturtoleranz ±5°C, gleichmäßiger Druck, intelligente Siemens-SPS-Steuerung, Echtzeit-Parameterüberwachung)
- Weissenberg — WeiBond 3000 Produktseite (3–40 mm PE/PP/PVDF, max. Arbeitsbreite 3000 mm, 7,2 kW, max. Heiztemperatur 260 °C, optionale 90°-Winkel- und Walzvorrichtungen)
- Weissenberg — WeiBond Kunststoffplatten-Stumpfschweißgeräte-Sortiment (WeiBond 1500–7000)
- Weissenberg — Extrusionsschweißlösungen für Detailverbindungen, Armaturen und Durchdringungen
- Weissenberg — CNC-Fräse für saubere, quadratische Blechzuschnitte
- Weissenberg — Stumpfschweißverfahren für Kunststoffplatten: Einrichtung, 5-stufiger Schweißzyklus und Prüfleitfaden
- Weissenberg — DVS 2207 Leitfaden zur Einhaltung der Vorschriften und Qualitätscheckliste
- Weissenberg — Schweißen von HDPE-, PP- und PVDF-Platten: Prozess, Temperaturen und Materialleitfaden
- Weissenberg — Anleitung zum Biegen von Kunststoffplatten: Biegeanleitung für PP-, HDPE- und PVC-Folien
- Weissenberg — Herstellung von Chemikalienlagertanks: Schweißnormen und technische Aspekte
- Weissenberg — Herstellung von Wasseraufbereitungsanlagen: Kunststoffschweißlösungen
- Weissenberg — CNC-Kunststoffplattenschweißgerät vs. manuelles Schweißgerät: Lohnt sich die Investition in die Automatisierung?
- DVS 2207-Serie — Schweißen von Thermoplasten – Heißwerkzeugschweißen (Heizwerkzeugteile: DVS 2207-1 PE-HD; 2207-11 PP; 2207-12 PVC-U), DVS Media GmbH, Düsseldorf
- DVS 2202-Serie — Bewertung von Verbindungen zwischen Thermoplasten an Rohrleitungsteilen und Paneelen (Visuelle Beurteilung von Schweißnähten bei erhitzten Blechen und Strangpressprofilen; aktuelle Ergänzungen und Ausgaben beachten)
- DVS 2203-Serie — Prüfung von Schweißverbindungen aus Thermoplasten (Mechanische Prüfung von Schweißproben; Überprüfung aktueller Teile und Ausführungen)
- DVS 2206-2 (12/2016) — Zerstörungsfreie Prüfung von drucklosen Behältern und Apparaten aus Thermoplasten – DichtheitsprüfungDVS Media GmbH, Düsseldorf
- EU-Verordnung (EU) Nr. 10/2011 – Kunststoffmaterialien und -gegenstände, die dazu bestimmt sind, mit Lebensmitteln in Berührung zu kommen (Eignung für den Lebensmittelkontakt; bitte aktuellen Text prüfen)
- Zulassungen für Trinkwasserkontakt – Deutschland: KTW-BWGL / relevanter DVGW-Zertifizierungskontext; Vereinigtes Königreich: WRAS / BS 6920; Nordamerika: NSF/ANSI/CAN 61 (nur gesundheitliche Auswirkungen von Trinkwasserkontaktmaterialien) – Bitte prüfen Sie, welches System in Ihrem Zielmarkt erforderlich ist.
- FAO — Der Zustand der weltweiten Fischerei und Aquakultur 2026 (SOFIA 2026, Juni 2026): Rekordproduktion von 235 Millionen Tonnen im Jahr 2024; die Produktion von Wassertieren aus Aquakultur überschritt erstmals 100 Millionen Tonnen (103 Millionen Tonnen); die Aquakultur deckt 53 Prozent der Wassertierproduktion ab; die Gesamtproduktion von Wassertieren soll bis 2034 214 Millionen Tonnen erreichen.
Sie planen eine Aquakultur-Tankanlage und wünschen eine zweite Meinung zur Materialauswahl, Paneeldimensionierung oder Maschinenauswahl? Sprechen Sie mit einem Weissenberg-Ingenieur — Die richtige Konfiguration hängt von der Größe und Wandstärke Ihrer Becken, den Fischarten und Wasserbedingungen, Ihrem Produktionsvolumen und den regulatorischen Anforderungen Ihres Marktes ab.