Kurzantwort
Die Temperatur der Heizplatte auf etwa ±5 °C zu halten, ist eine Spezifikation der TemperaturstabilitätDies ist keine Garantie für die Schweißnahtfestigkeit. Jeder Thermoplaste hat einen optimalen Temperaturbereich: warm genug, damit die Fügeflächen schmelzen und verschmelzen, kühl genug, um Materialermüdung zu vermeiden. Weicht die Plattentemperatur stark von der einen oder anderen Seite ab, steuert der Prozess auf einen von zwei Fehlertypen zu: unvollständige Verschmelzung durch zu geringe Wärme oder überhitztes, geschädigtes Material durch zu viel Wärme. Da die Verbindung davon abhängt, wie vollständig die Oberflächen schmelzen und sich vermischen, können bereits wenige Grad Abweichung dazu führen, dass ein Teil des Zyklus außerhalb des optimalen Temperaturbereichs liegt. Eine Genauigkeit von etwa ±5 °C reduziert diese Schwankungen von Zyklus zu Zyklus, sodass der Heizschritt entlang einer langen Naht und von Auftrag zu Auftrag vorhersehbar ist. Er allein schweißt die Verbindung nicht: Die korrekte Temperatur, der Druck und die richtige Zeit entscheiden gemeinsam über das Ergebnis.
Die Wissenschaft des thermoplastischen Schweißens: Schweißtemperaturfenster
Definition: Temperaturkontrolle beim Kunststoffschweißen
Die Temperaturregelung beim Kunststoffschweißen dient dazu, die Temperatur der Heizplatte in einem definierten Bereich zu halten, damit das thermoplastische Material an jeder Fügefläche vollständig plastifiziert und schweißbar wird – ohne dass die Temperatur so stark absinkt, dass die Verschmelzung unvollständig ist, oder so stark ansteigt, dass das Material zu zersetzen beginnt. Bei einer Stumpfschweißanlage mit beheiztem Werkzeug wird die Heizplatte an zwei vorbereitete Blechenden angelegt und so lange gehalten, bis das Material an den Kontaktflächen weich wird. Anschließend wird sie entfernt, sodass die Enden unter kontrolliertem Druck zusammengepresst und zu einer durchgehenden Verbindung abgekühlt werden können. Da die Schweißnaht durch das thermoplastische Material selbst und nicht durch einen Klebstoff oder Füllstoff gebildet wird, ist die Plattentemperatur eine der wichtigsten Prozessvariablen für die Qualität der Naht. „Temperaturregelung“ umfasst daher drei zusammenhängende Aspekte: die Genauigkeit und Stabilität des Sollwerts der Plattentemperatur, die Gleichmäßigkeit der Plattentemperatur über den gesamten Arbeitsbereich und die Wiederholbarkeit des Heiz- und Fügevorgangs.
Dieser Artikel richtet sich an Kunststoffverarbeitungsbetriebe, Hersteller von Behältern und Kanälen sowie an technische Einkäufer, die verstehen möchten, warum das Temperaturverhalten einer Maschine vor dem Kauf geprüft werden sollte – und warum überhaupt eine Angabe wie ±5 °C in den Spezifikationen erscheint. Für die verfahrenstechnischen Aspekte siehe unseren Verfahren und Anleitung zum Stumpfschweißen von Kunststoffplatten in 5 PhasenInformationen zu den Standards, die eine Maschine unterstützen muss, finden Sie unter DVS 2207 Leitfaden zur Einhaltung der Vorschriften und QualitätschecklisteDie
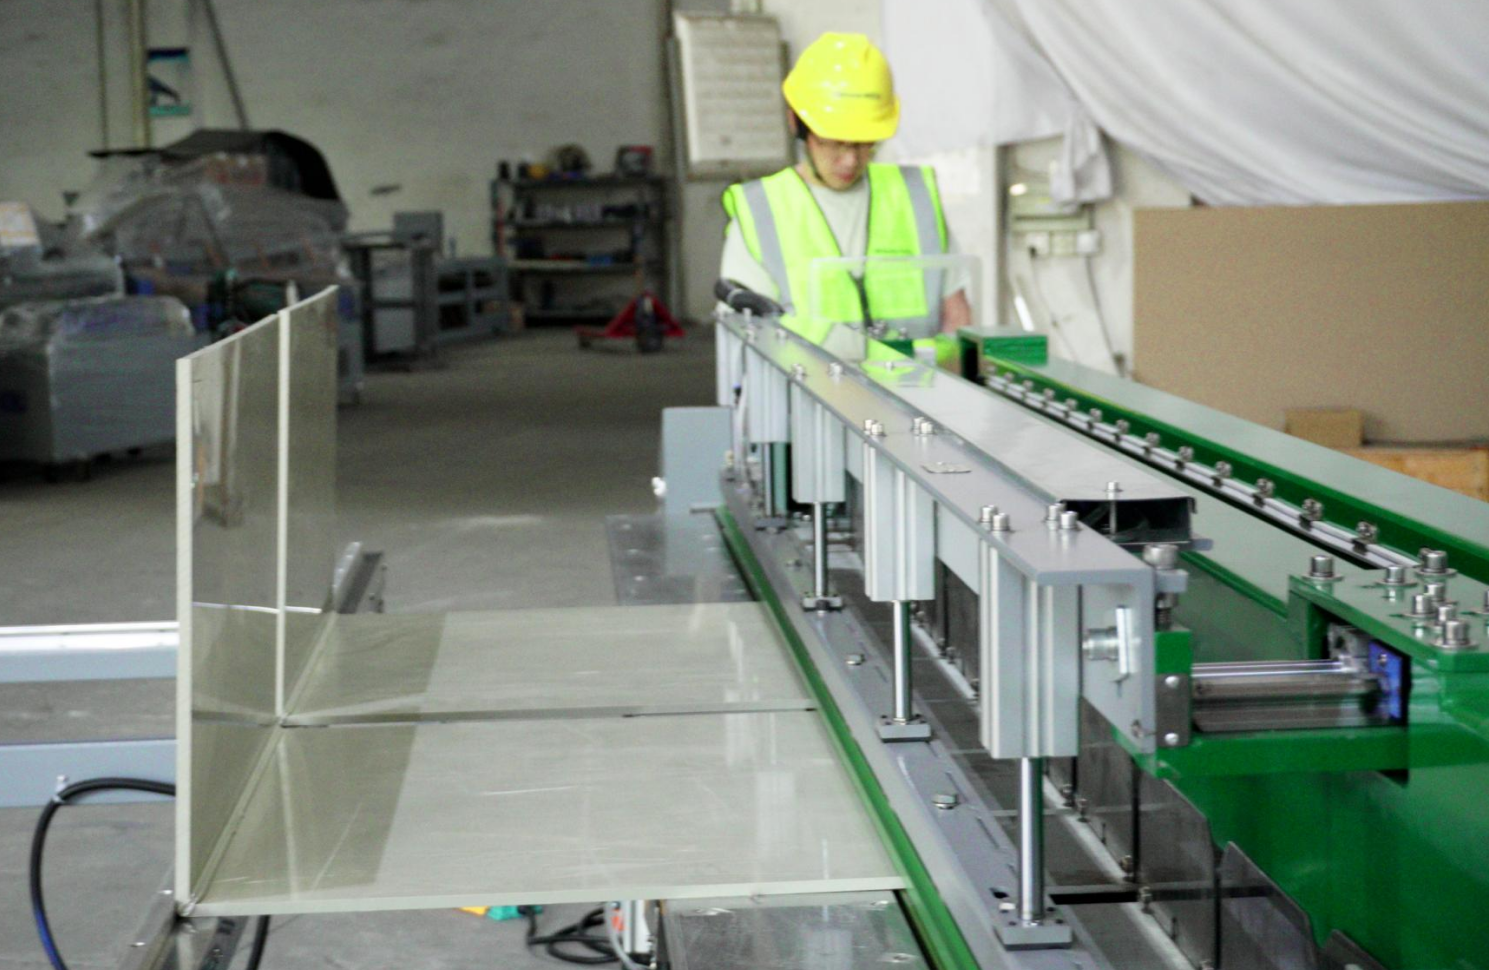
Die Plattentemperatur steht im Mittelpunkt des Prozesses, da die Schweißnaht durch das thermoplastische Material selbst und nicht durch Klebstoff oder Füllstoff gebildet wird: Das Material erweicht beim Erhitzen und härtet beim Abkühlen wieder aus. Daher bestimmt die Plattentemperatur, wie tief die Schmelzschicht reicht, wie leicht die beiden Flächen zusammenfließen und wie viel Festigkeit die Verbindung beim Abkühlen wiedererlangt.
Thermoplaste reagieren nicht alle gleich auf Hitze, weshalb die Temperaturkontrolle materialspezifisch ist und keine universelle Einstellung ermöglicht. Halbkristalline Materialien wie PE-HD, PP und PVDF schmelzen in einem vergleichsweise definierten Bereich, wodurch dem Schweißer ein klarer Zielbereich vorgegeben wird. Amorphe oder weniger kristalline Materialien wie PVC-U erweichen langsamer, und dieselbe Hitze, die sie schweißbar macht, kann das Polymer zersetzen. Jede Materialfamilie hat einen Temperaturbereich, der eine gute Schweißnaht ermöglicht, eine Untergrenze, unterhalb derer die Verschmelzung unvollständig bleibt, und eine Obergrenze, oberhalb derer das Material sich zersetzt, anstatt einfach zu schmelzen.
- PE-HD (HDPE) — halbkristallin, schmilzt über einen relativ definierten Bereich; es benötigt genügend Wärme für die vollständige Verschmelzung an der Verbindungsfläche, und zu wenig Wärme führt zu einer kalten, unvollständig verschmolzenen Naht.
- PP — teilkristallin mit eigenem Erweichungs- und Schmelzbereich; es rechtfertigt seinen eigenen Parametersatz, und die unveränderte Wiederverwendung der PE-Einstellungen birgt das Risiko einer unvollständigen Verschmelzung.
- PVC-U — amorph oder weniger kristallin und allmählich weicher werdend; es ist empfindlicher gegenüber Überhitzung und thermischer Zersetzung, daher ist die obere Temperaturgrenze ebenso wichtig wie die untere.
- PVDF — ein höher schmelzendes, halbkristallines technisches Fluorpolymer; es nutzt die obere Grenze der Heizleistung einer Maschine, wo die Gleichmäßigkeit über die gesamte Platte besonders wichtig ist.
Das bedeutet nicht, dass ein Schweißgerät einen einzigen perfekten Wert benötigt; vielmehr muss die Maschine die richtige Temperatur für das jeweilige Material konstant erreichen und halten. Die Normenreihe DVS 2207 ist genau aus diesem Grund nach Materialien gegliedert – DVS 2207-1 für PE-HD, 2207-11 für PP, 2207-12 für PVC-U und 2207-15 für PVDF – und legt fest, wie die Aufheiz-, Umrüst- und Fügephasen für jede Materialfamilie gehandhabt werden. Bitte erkundigen Sie sich bei der zuständigen Stelle nach der jeweils aktuellen Fassung der Norm.
Folgen von Temperaturschwankungen: Schwache Schweißnähte und Materialverschlechterung
Was passiert, wenn die Platte heiß oder kalt wird?
Temperaturschwankungen schädigen eine Schweißnaht aus zwei entgegengesetzten Richtungen, und beide führen zu unterschiedlichen Defekten und unterschiedlichen Ausfallrisiken.
Wenn die Platte zu stark abkühlt, erreicht das Material an der Fügefläche keinen vollständig plastifizierten Zustand. Die Schmelzschicht ist dünn, die Flächen fließen und vermischen sich beim Zusammenpressen nicht richtig, und die Naht wird nur teilweise statt vollständig verschweißt. Der Schaden ist trügerisch: Eine Kaltverschweißung kann von außen akzeptabel aussehen, mit einer sauberen Raupe und ohne sichtbare Lücken, obwohl sich die molekulare Verzahnung, die der Verbindung ihre Festigkeit verleiht, nie vollständig ausgebildet hat. Eine unvollständig verschmolzene Naht kann eine geringere Festigkeit aufweisen und im Betrieb anfälliger für Leckagen oder vorzeitigen Ausfall sein. Das Risiko steigt, wenn die Erwärmungszeiten oder -temperaturen am unteren Ende des vorgegebenen Verfahrens liegen.
Wird die Platte zu heiß, kehrt sich das Problem um. Die überschüssige Hitze treibt die Schmelzschicht zu tief, sodass beim Verbinden und Verpressen der Enden mehr geschmolzenes Material verdrängt wird und die effektive Wandstärke an der Verbindungsstelle reduziert werden kann. Überhitzung über die Materialtoleranz hinaus führt außerdem zu einer Zersetzung des Polymers, anstatt es nur zu schmelzen: Bei temperaturempfindlichen Materialien wie PVC-U besteht die Gefahr eines thermischen Durchbruchs, und anhaltende Überhitzung kann materialspezifische Schäden wie Verfärbungen, Oxidation, Porosität oder den Verlust mechanischer und chemischer Eigenschaften verursachen. Überschmolzene Verbindungen können starke Gratbildung, Blasen oder eine breite Wärmeeinflusszone aufweisen und trotz scheinbar einwandfreier Schweißung schwächer sein als das Grundmaterial.
Zwischen diesen Extremen liegt der Bereich, in dem gute Schweißnähte entstehen. Dieser Bereich ist schmaler als die gesamte Toleranzgrenze des Materials. Daher ist eine präzisere Prozesssteuerung unerlässlich. Durch die Einhaltung einer Plattentemperatur von etwa ±5 °C wird die Zyklus-zu-Zyklus-Variabilität des Heizvorgangs reduziert. So bleibt der Prozess näher am optimalen Bereich, und der Bediener muss neben der Passgenauigkeit auch nicht gegen Abweichungen ankämpfen. Ein breiter, schlecht kontrollierter Bereich führt dazu, dass ein Teil jedes Zyklus in Richtung eines Fehlermodus tendiert und das Ergebnis empfindlich auf Umgebungsbedingungen, Versorgungsspannung und Heizzeit reagiert. Die visuellen Prüfmethoden der DVS 2202-Serie dienen dazu, diese Fehler zu erkennen, da sie möglicherweise nicht offensichtlich sind. Die mechanischen Prüfungen der DVS 2203-Serie bestätigen die tatsächliche Funktionstüchtigkeit einer Verbindung.
Wie sich die Konstruktion von Heizplatten auf die Temperaturhomogenität auswirkt
Warum eine gleichmäßige Plattentemperatur schwer zu erreichen ist
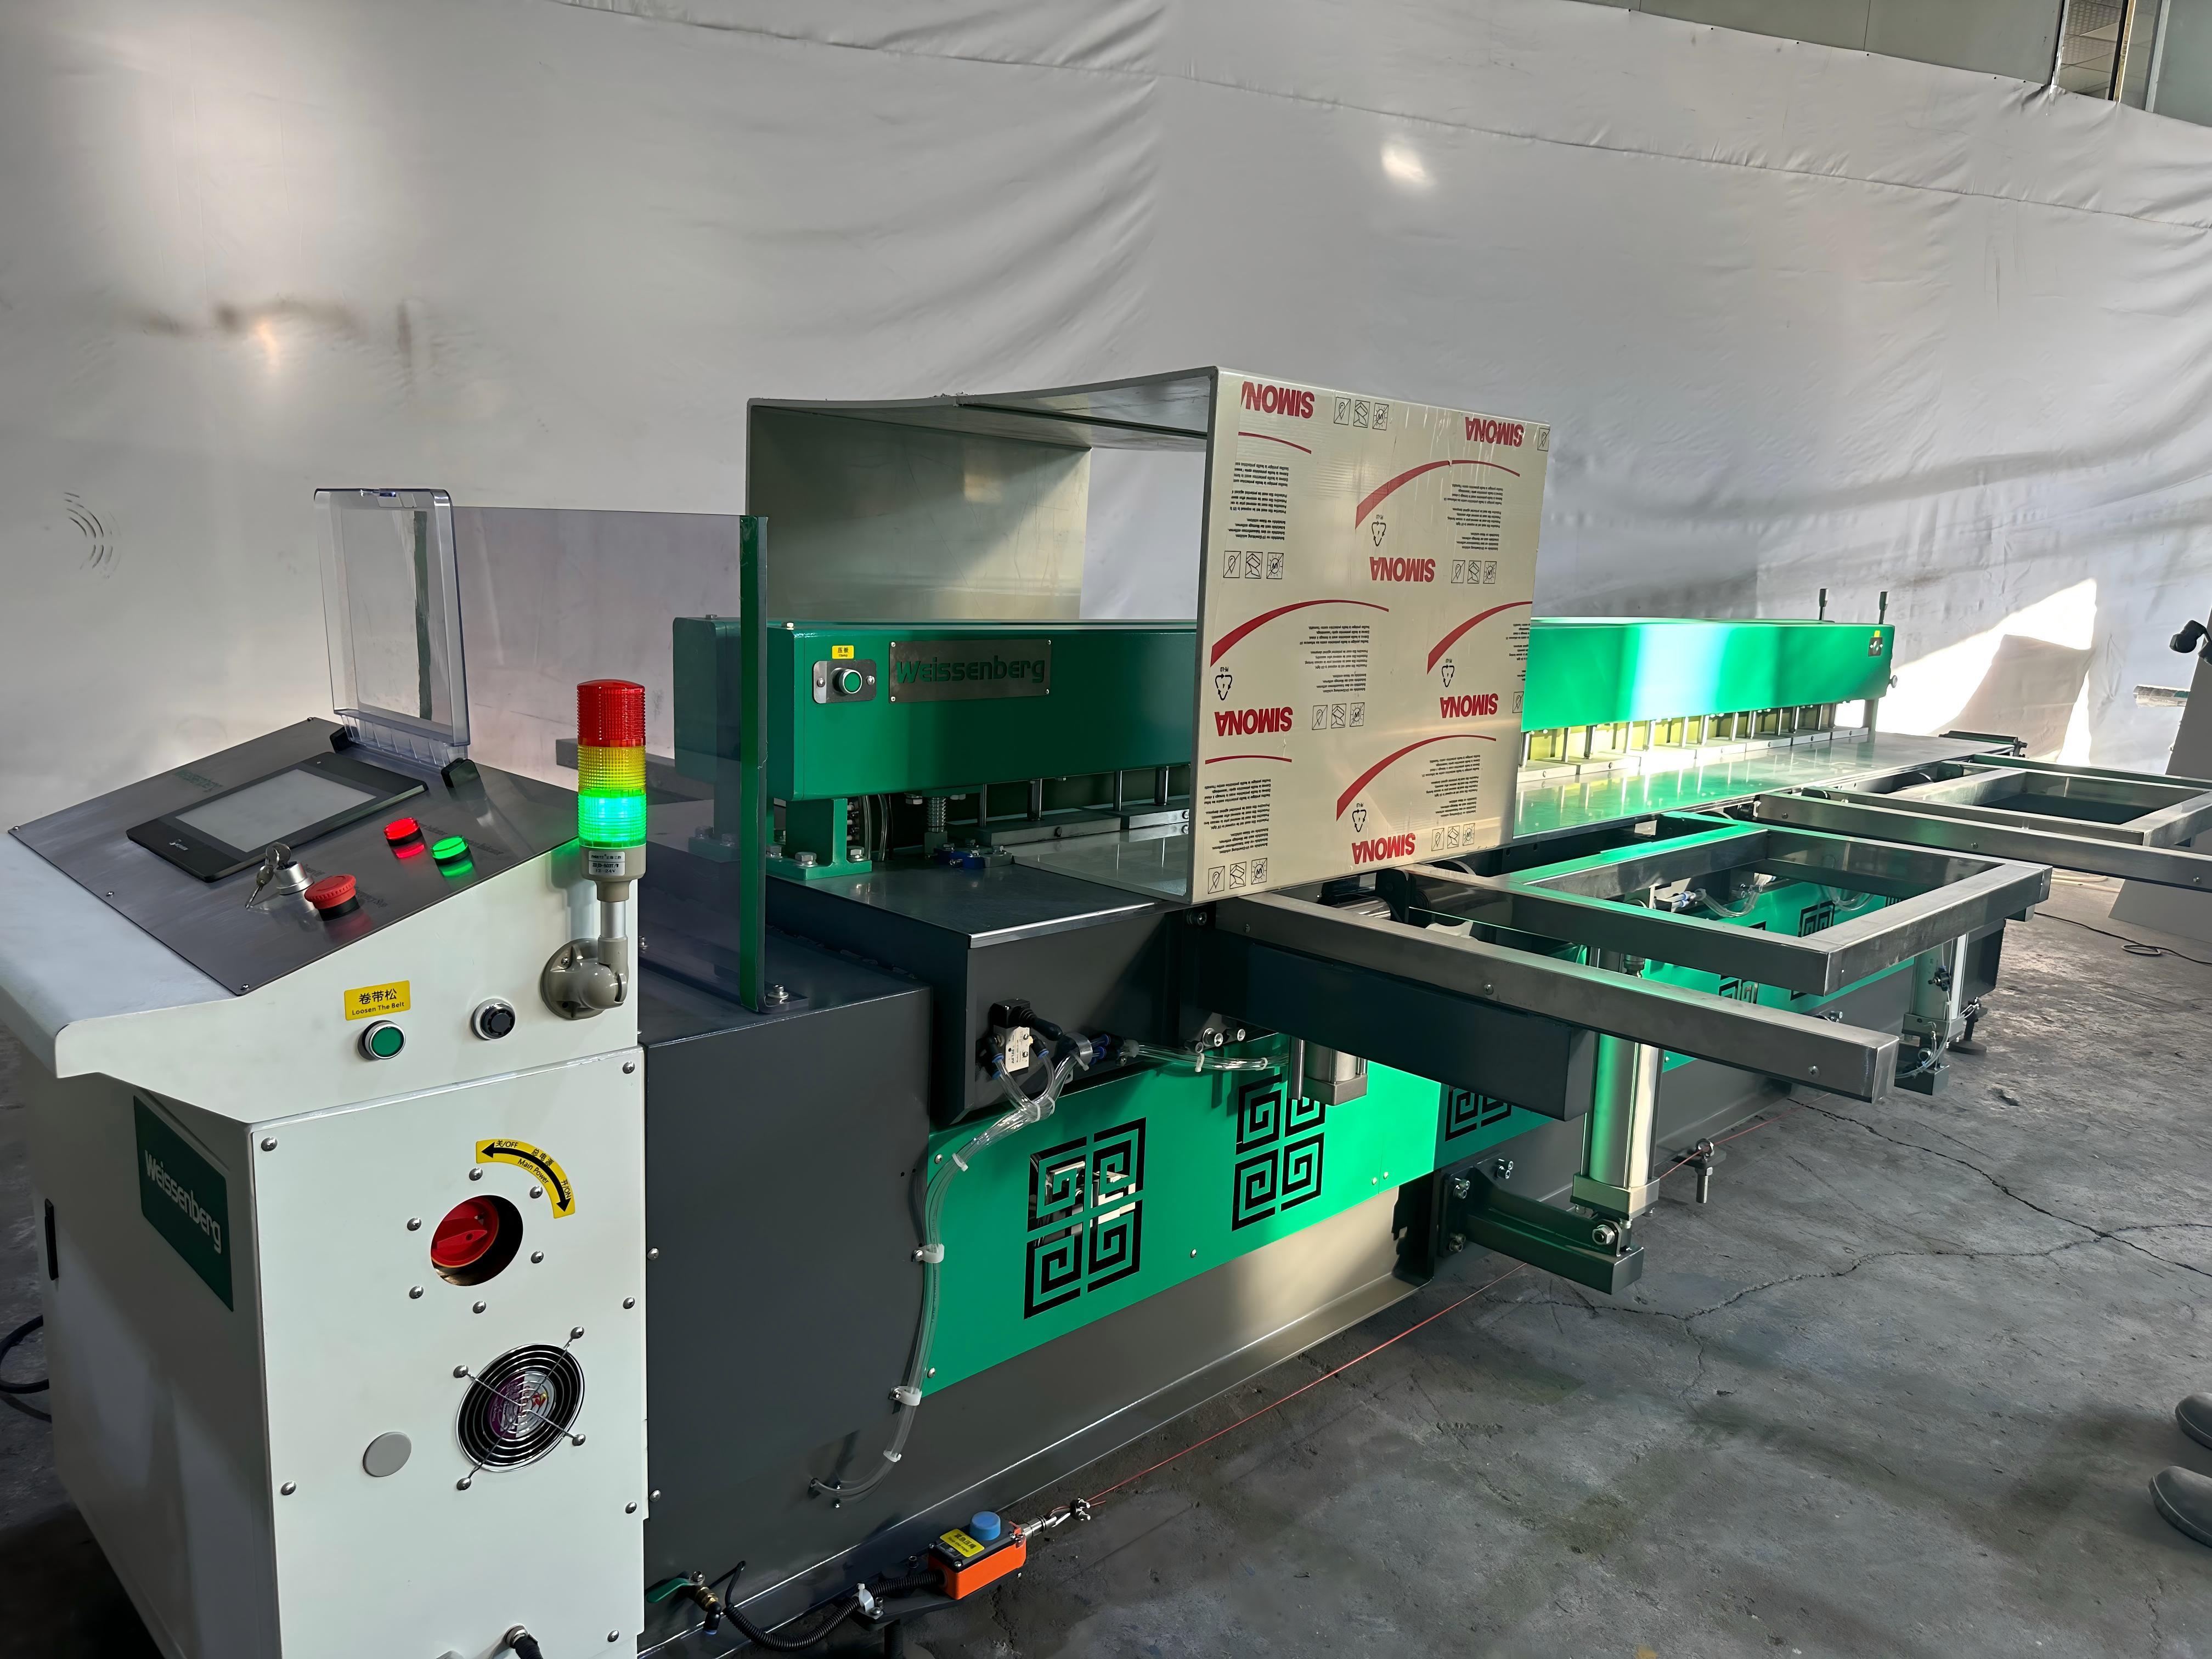
Einen Sollwert zu halten ist eine Sache; ihn zu halten ist eine Sache; ihn zu halten gleichmäßig über den gesamten Teller verteilt Ein weiterer Aspekt ist, dass bei einer großen Stumpfschweißanlage die Blechbreite 3.000, 5.000 oder 7.000 mm betragen kann. Ein Blech, das in der Mitte heißer und an den Enden kühler ist, führt zu einer ungleichmäßigen Temperaturverteilung – die Schweißnaht kann daher entlang ihrer Länge ungleichmäßig werden, obwohl die Steuerung einen stabilen Wert meldet. Die Gleichmäßigkeit hängt hauptsächlich von drei Faktoren ab:
- Heizverteilung und Plattenmasse. Die Elemente müssen die gesamte Oberfläche gleichmäßig durchdringen und über genügend thermische Masse verfügen, um lokale heiße und kalte Stellen auszugleichen.
- Sensorplatzierung und Steuerlogik. Es kommt darauf an, wo die Temperatur gemessen wird; wenn der Sensor nur einen Teil der Platte erfasst, spiegelt der gemeldete Wert möglicherweise nicht die Bedingungen auf der gesamten Oberfläche wider.
- Flachheit, Parallelität und Kontakt. Eine Platte, die nicht flach oder parallel zum Blech ist, führt zu ungleichmäßigem Kontakt, und schlechter Kontakt bedeutet lokal kühlere Fügeflächen.
Enden und Kanten erwärmen sich schneller als die Mitte. Deshalb verdienen die Enden langer Schweißnähte besondere Aufmerksamkeit, und selbst eine gut konstruierte Platte benötigt Zeit, um vor dem ersten Schweißvorgang eine stabile, gleichmäßige Temperatur zu erreichen. Die praktischen Auswirkungen werden in unserem Artikel beschrieben. ungleichmäßige Heizplattentemperatur in KunststoffplattenschweißmaschinenDie
Weissenbergs Temperaturregelungstechnologie: Wie ±5 °C erreicht werden
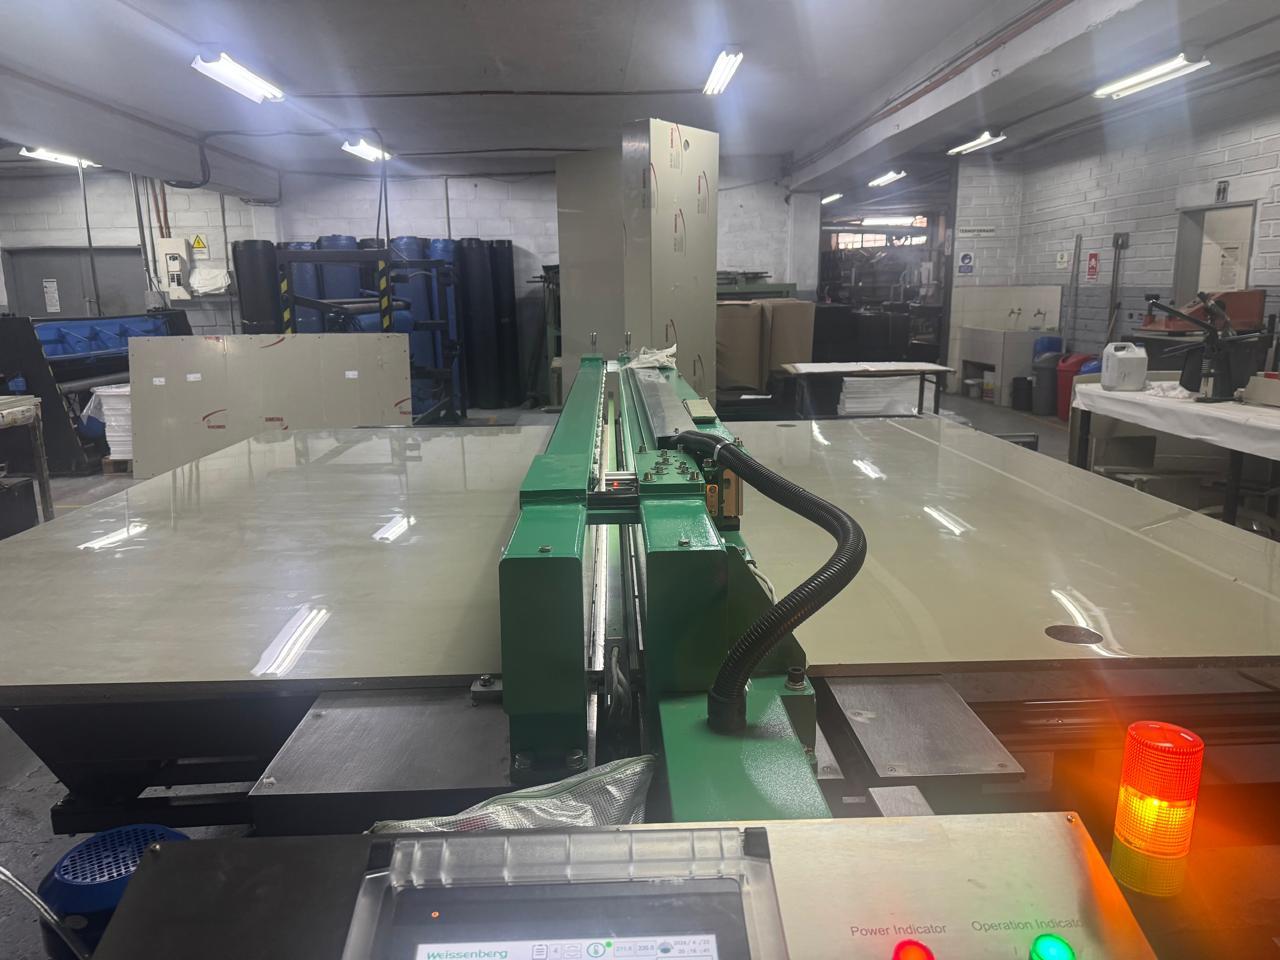
Weissenberg betrachtet die Temperatur als Systemeigenschaft und nicht als einzelnen Messwert. Die Maschinen sind so konstruiert, dass die Heizplatte, ihre Steuerung und der Schweißzyklus zusammenwirken, um das Material im optimalen Temperaturbereich zu halten und dieses Verhalten über die gesamte Nahtbreite reproduzierbar zu gestalten.
In der Praxis beruht der Ansatz auf einigen miteinander verbundenen Ideen:
- Eine stabile, kontrollierte Plattentemperatur. Die Heizplatte wird so geregelt, dass ihre Schweißtemperatur mit einer Stabilität von etwa ±5 °C gehalten wird – eine nützliche Spezifikation, um zu beurteilen, wie gleichmäßig die Maschine den Heizvorgang steuert.
- Ausreichender Temperaturbereich. Die Platte erreicht eine maximale Heiztemperatur von 260 °C und bietet somit Spielraum für höher schmelzende Werkstoffe innerhalb des unterstützten Bereichs. Ausgewählte Modelle sind für das Schweißen von 3–40 mm dicken PE-, PP- und PVDF-Platten ausgelegt, wobei der genaue Dickenbereich modellabhängig ist.
- Parametergesteuerte Zyklen. Die Schweißparameter werden vom Controller eingestellt und gehalten, anstatt von Hand eingestellt zu werden, sodass die Heizphase jedes Mal gleich abläuft.
- Die Plattengeometrie ist auf die Naht abgestimmt. Da die Gleichmäßigkeit sowohl vom Kontakt als auch von den Heizelementen abhängt, sind die Platte und die Art der Blechzuführung aufeinander abgestimmt, sodass die Wärme gleichmäßig über die gesamte Arbeitsbreite die Fügefläche erreicht.
Es ist wichtig, genau zu definieren, was eine Angabe von ±5 °C aussagt und was nicht. Es handelt sich um eine Aussage über ProzesssteuerungDie Temperaturgenauigkeit begrenzt die Schwankungen der Blechtemperatur – und damit des Erwärmungsschritts. Die Abbildung beschreibt die Variabilität dieses Schrittes, nicht die Festigkeit der fertigen Schweißnaht. Die Schweißnahtqualität hängt weiterhin von den korrekten Parametern für Material und Dicke, der Blechvorbereitung und -passung sowie dem Fügedruck und der Fügezeit ab. Die Temperaturgenauigkeit beseitigt eine wichtige Fehlerquelle; sie ersetzt jedoch nicht die übrigen Prozessschritte.
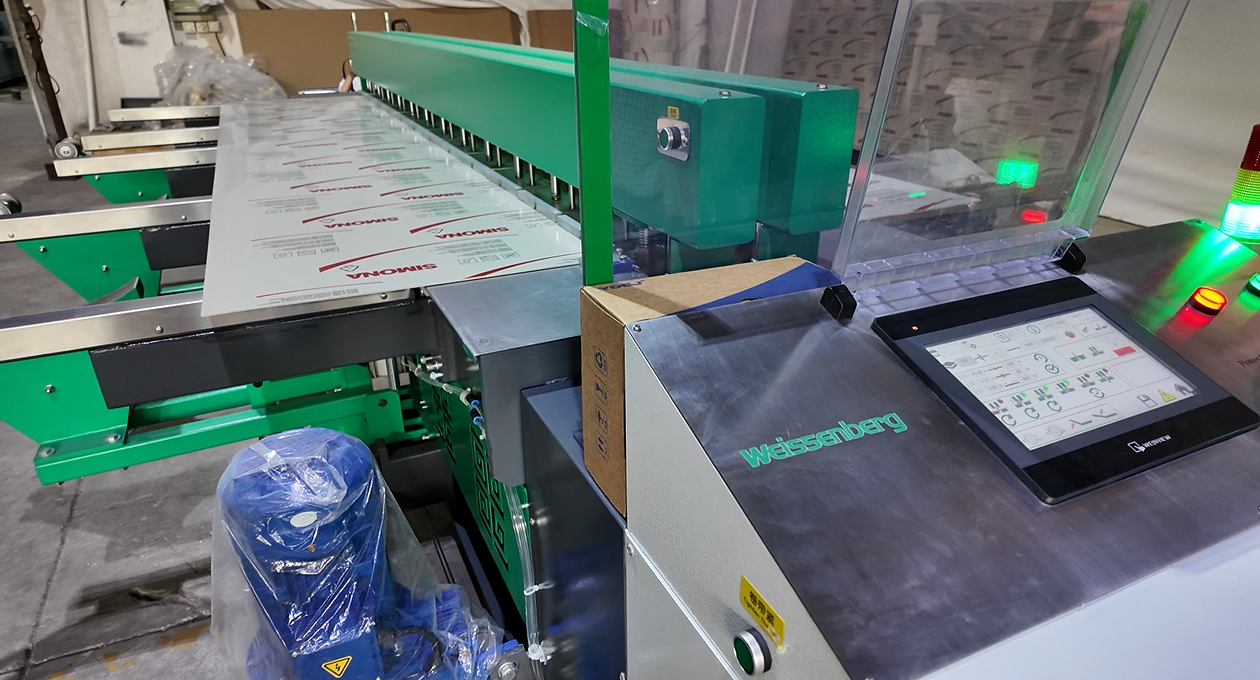
Vergleich: Weniger streng geregelte vs. streng geregelte Temperatursysteme
Temperaturregelungssysteme lassen sich anhand ihrer Fähigkeit, die Plattentemperatur konstant zu halten, vergleichen. Die Unterschiede zeigen sich in der Prozesskonsistenz und im erforderlichen Korrekturaufwand für den Bediener. Die folgende Tabelle stellt weniger und stärker geregelte Systeme allgemein gegenüber; das genaue Verhalten einer Maschine hängt jedoch von ihrer Konstruktion und dem angewandten Verfahren ab.
| Aspekt | Weniger streng kontrolliertes System | Streng kontrolliertes System (ca. ±5 °C) |
| Plattentemperaturvariation | Breiterer Bereich um den Sollwert; kann mit Last, Aufwärmzustand und Umgebungsbedingungen abweichen | Es wird eng um den Sollwert herum gehalten, damit das Material zuverlässiger innerhalb seines Fensters bleibt. |
| Erholung nach thermischer Belastung | Größere oder langsamere Abweichung nach Plattenkontakt | Die Renditen nähern sich dem Ziel konstanter an |
| Nahtenden an langen Breiten | Höheres Risiko kühler, unzureichend verschmolzener Enden | Eine gleichmäßigere Temperaturverteilung über die gesamte Breite sorgt dafür, dass die Enden weniger wahrscheinlich kalt werden. |
| Risiko von Überhitzung und Materialermüdung | Bei temperaturempfindlichen Materialien ist die Einhaltung der oberen Grenzwerte schwieriger. | Ein schmaleres, kontrolliertes Band erleichtert das Einhalten der Degradationsschwelle. |
| Wiederholbarkeit von Zyklus zu Zyklus | Stärker abhängig vom Bediener und den Bedingungen | Der parametergesteuerte Zyklus reduziert die Zyklus-zu-Zyklus-Variationen |
| Temperaturschwankungen von Zyklus zu Zyklus | Größere Streuung um das Ziel | Geringere Streuung um das Ziel |
| Wo es passt | Potenziell akzeptabel, wenn die Prozessvalidierung zeigt, dass der breitere Temperaturbereich noch innerhalb des qualifizierten Schweißfensters liegt. | Besonders wertvoll dort, wo lange Nähte, enge Prozessfenster, wiederholte Produktion oder eine engere Prozessdokumentation die Empfindlichkeit gegenüber Temperaturschwankungen erhöhen. |
| Typisches Ergebnis | In geübten Händen ausreichend, mit größerer Variabilität. | Vorhersagbarere und wiederholbarere Schweißnähte während einer gesamten Produktionsserie |
Die Tabelle sollte als Abwägungsmaßstab und nicht als endgültige Entscheidung verstanden werden. Eine Werkstatt, die dünnere Bleche mit kurzen Nähten verschweißt, kommt möglicherweise mit einem größeren Toleranzbereich gut zurecht, da der Prozess mehr Spielraum für Abweichungen bietet. Eine Werkstatt, die dicke Bleche über eine lange Naht verschweißt oder Kunden mit dokumentierten Qualitätsansprüchen beliefert, hat deutlich weniger Spielraum für Abweichungen – und genau hier ist ein enger Toleranzbereich von Vorteil. Für den Käufer geht es darum, das Temperaturverhalten der Maschine an die Empfindlichkeit des jeweiligen Werkstücks anzupassen.
Wie man die Temperaturregelung mit Produktionstests validiert
Die Schweißnahtfestigkeit ist keine feste Maschineneigenschaft, sondern das Ergebnis eines bestimmten Verfahrens. Werden andere Prozessvariablen konstant gehalten, führt eine weniger präzise Temperaturregelung zu einer zusätzlichen Schwankungsbreite im Schweißprozess und kann die Streuung der einzelnen Schweißergebnisse vergrößern. Nicht der Durchschnitt, sondern die schwächsten Ergebnisse verursachen Leckagen, Nacharbeiten und Ausfälle im Feld. Eine präzisere Temperaturregelung verringert diese Streuung, weshalb Genauigkeit bei kritischen Arbeiten so wichtig ist.
Der Grund, warum die schlechteste Schweißnaht mehr Gewicht hat als der Durchschnitt, liegt in der Struktur: Eine Schweißnaht verhält sich wie eine durchgehende Verbindung. Daher kann eine lokal unzureichend verschmolzene oder übermäßig beanspruchte Stelle entlang einer langen Naht die Leistungsfähigkeit der gesamten Verbindung im Betrieb beeinträchtigen, selbst wenn der Rest einwandfrei aussieht. DVS-Bewertungs- und Prüfmethoden können helfen, lokale Defekte oder Schwachstellen in der Schweißverbindung zu identifizieren.
Anstatt sich auf die Schlagzeilen anderer zu verlassen, kann ein Geschäft seine eigene Datengrundlage schaffen und diese nutzen, um eine Maschine ehrlich zu beurteilen:
- Verschweißen Sie eine Parameterreihe. Es sollen Stumpfschweißungen über einen festgelegten Bereich von Blechtemperaturen und Erwärmungszeiten für jedes Material und jede Dicke innerhalb der Grenzen des qualifizierten Verfahrens hergestellt werden.
- Prüfung gemäß der geltenden Norm. Die Proben sollten gemäß den einschlägigen DVS 2202- und DVS 2203-Methoden bewertet und mechanisch geprüft werden, damit die Ergebnisse vergleichbar und nicht nur anekdotisch sind.
- Halten Sie fest, was passiert ist. Protokollieren Sie die Plattentemperatur, die Aufheizzeit, die Umrüstzeit und den Fügedruck für jede Schweißung, damit Sie ein Ergebnis mit den Bedingungen, unter denen es entstanden ist, in Zusammenhang bringen können.
- Achten Sie auf die Enden langer Nähte. Prüfen und, wenn möglich, testen Sie das Material an den Enden breiter Nähte, da dort zuerst Gleichmäßigkeitsprobleme auftreten.
- Wiederhole dies im Laufe der Zeit. Die Prüfungen sollten regelmäßig und nach jeder Wartung oder Standortverlegung wiederholt werden, damit eine verschobene Platte oder ein verschlissenes Bauteil erkannt wird, bevor es den Kunden erreicht.
Dieses Programm wandelt die „Schweißnahtfestigkeit“ von einer bloßen Behauptung in eine messbare, dokumentierte Eigenschaft Ihres eigenen Prozesses um – und zeigt direkt an, ob das Temperaturverhalten der Maschine für Ihre Produkte geeignet ist. Die hier genannten Normen sollten in ihrer jeweils aktuellen Fassung geprüft werden.
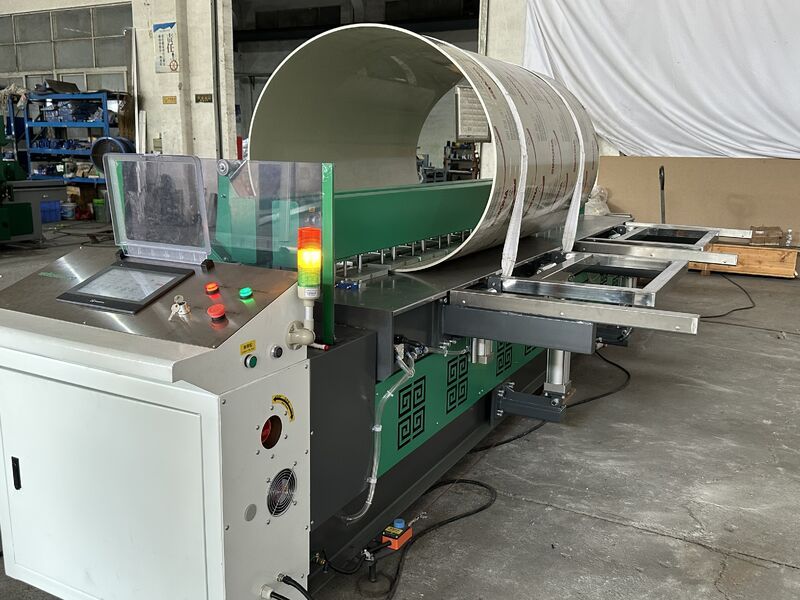
Wie Weissenberg dies anwendet
Weissenberg entwickelt seine Schweißanlagen nach dem Prinzip, dass die Temperaturstabilität durch Blechdesign, Zyklussteuerung und Druckregelung optimiert werden muss, um eine reproduzierbare Schweißnaht zu gewährleisten. Die folgende Tabelle veranschaulicht die Anwendung der einzelnen Temperaturregelungskonzepte bei den WeiBond-Stumpfschweißanlagen und der WeiForm Pro 3000. Bitte beachten Sie die Angaben als Richtwerte und stimmen Sie die genaue Konfiguration für Ihre Anwendung mit unseren Ingenieuren ab.
| Temperaturregelungsprinzip | Wie es auf Weissenberg-Maschinen angewendet wird |
| Stabile Plattentemperatur | Die Heizplatte wird so gesteuert, dass die Schweißtemperatur konstant bei etwa ±5 °C gehalten wird und das Material während der Heizphase innerhalb seines Temperaturfensters bleibt. |
| Ausreichender Temperaturbereich | Platte mit einer maximalen Heiztemperatur von bis zu 260 °C, die die höher schmelzenden Werkstofffamilien innerhalb des unterstützten Materialbereichs abdeckt |
| Gleichmäßige Wärmeverteilung entlang der Naht | Die Heizplatte und die Blechpräsentation sind so konstruiert, dass die Wärme die Fügefläche bei Arbeitsbreiten von 3.000, 5.000 und 7.000 mm der WeiBond-Produktreihe gleichmäßig erreicht. |
| Wiederholbare, parametergesteuerte Zyklen | SPS-gesteuerter Schweißzyklus mit gespeicherten Parametern, sodass Aufheizen, Umrüsten und Fügen jedes Mal gleich ablaufen. |
| Steuerung und Bewegungssteuerung | Mitsubishi SPS mit Touchscreen-Steuerung auf der WeiForm Pro 3000; pneumatische SMC-Komponenten mit Proportionalregelung für den Schweißdruck und servogesteuerte elektrische Zylinder für präzise Biegebewegungen |
| Bereich passend zum Materialfenster | Die WeiBond-Modelle sind für das Schweißen von 3–40 mm dicken PE-, PP- und PVDF-Platten ausgelegt (der Dickenbereich ist modellabhängig); WeiForm Pro 3000 schweißt 3–30 mm dicke Platten und biegt 3–20 mm dicke Platten in einem Winkel von 5°–95°. |
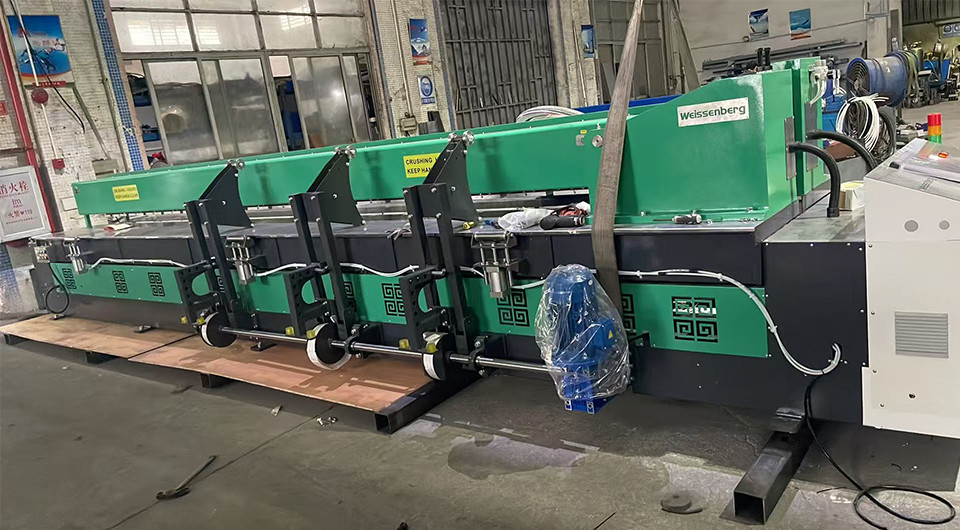
Die genannten WeiBond-Modelle verfügen je nach Maschinengröße über Spezifikationen für Druckluftdrücke von 4–8 bar und Nennleistungen von beispielsweise 7,2, 8,5 und 11 kW. Siehe hierzu die [Referenz einfügen]. WeiBond 3000, WeiBond 5000, Und WeiBond 7000 Stumpfschweißer, die WeiForm Pro 3000 Schweiß- und Biegemaschine und die breitere Kunststoffplattenschweißgeräte-SortimentDie
Entscheidungsrahmen: Welche Temperaturgenauigkeit ist für Ihre Arbeit erforderlich?
Nicht jede Werkstatt benötigt für jede Maschine ein extrem präzises Temperaturverhalten. Nutzen Sie die beiden untenstehenden Spalten als praktischen Filter und wägen Sie die Genauigkeit gegen die Empfindlichkeit Ihrer tatsächlichen Arbeitsabläufe ab.
Eine präzise Temperaturregelung ist besonders wichtig, wenn…
- Beim Schweißen dicker Bleche kommt es sowohl auf die Schmelzschicht als auch auf den Sicherheitsabstand an.
- Man erzeugt lange, breite Nähte, bei denen ein unzureichend erhitztes Ende die gesamte Verbindung schwächen kann.
- Sie schweißen temperaturempfindliche Materialien wie PVC-U, bei denen die obere Grenze genauso wichtig ist wie die untere.
- Sie führen eine Serienproduktion durch und benötigen die zehnte Schweißnaht, die sich wie die erste verhält.
- Sie bedienen regulierte oder industrielle Märkte, die dokumentierte und wiederholbare Qualität erwarten.
- Nacharbeiten, Leckagen und Ausfälle im Feld sind teuer für Ihr Unternehmen.
Ein breiterer, aber geprüfter Temperaturbereich kann ausreichend sein, wenn…
- Ihre Arbeit ist dünn, kurznahtig und in geringen Stückzahlen, wodurch der Prozess Spielraum für Abweichungen bietet.
- Sie fertigen Einzelstücke oder unkritische Teile ohne Rückverfolgbarkeitsanforderung.
- Sie verfügen über umfassende Bedienerfahrung und der Prozess ist tatsächlich vollständig von Hand kontrolliert.
- Ihr Material verzeiht einen größeren Temperaturbereich
- Ihr Kapitalbudget ist knapp, und die zusätzlichen Kontrollmaßnahmen würden sich durch Ihren aktuellen Auftragsmix nicht amortisieren.
- Sie gehen nicht davon aus, dass sich Ihre Größen, Stärken oder Märkte während der Lebensdauer des Vermögenswerts ändern.
Für viele wachsende Fertigungsbetriebe hat die präzise Temperaturregelung höchste Priorität, da sie die Variabilität reduziert, die zu Nacharbeiten führt. Der sinnvolle Ansatz besteht darin, das Temperaturverhalten der Maschine an die temperaturempfindlichsten Aufträge anzupassen, die im Laufe ihrer Lebensdauer voraussichtlich anfallen werden.
Was Sie vor dem Kauf eines temperaturgesteuerten Schweißgeräts überprüfen sollten
Formulieren Sie die obigen Ideen als Fragen und stellen Sie diese jeder Maschine auf Ihrer Auswahlliste:
- Stabilität: Welche Plattentemperaturstabilität wird angegeben, über welchen Bereich und wie wird diese überprüft?
- Reichweite: Deckt die maximale Heiztemperatur und der Dickenbereich alle Materialien ab, die Sie schweißen oder voraussichtlich schweißen werden?
- Gleichmäßigkeit: Wie wird die Temperatur über die gesamte Arbeitsbreite gleichmäßig gehalten, und was geschieht an den Enden einer langen Naht?
- Sich warm laufen: Gibt es Anzeichen dafür, dass die Platte vor dem ersten Schweißvorgang eine stabile, gleichmäßige Temperatur erreicht hat?
- Zyklussteuerung: Werden die Heiz-, Umschalt- und Verbindungsparameter vom Regler gespeichert und wiederholt oder manuell eingestellt?
- Druck: Wie wird der Verbindungsdruck kontrolliert und während des gesamten Zyklus stabil gehalten?
- Dokumentation: Was zeichnet die Steuerung pro Schweißnaht auf, in welchem Format und wie werden die Daten abgerufen?
- Verfahren und Standards: Richtet der Lieferant die Maschine an den für Ihre Materialien geltenden DVS 2207-Verfahren aus und bestätigt er die aktuellen Ausgaben?
Bitten Sie um eine Vorführung auf dein Prüfen Sie Material und Dicke, insbesondere die Nahtenden, da sich hier Temperatur- und Ausrichtungsprobleme leichter erkennen lassen. Untersuchen Sie nach Möglichkeit eine Probe von den Enden einer breiten Naht nach den entsprechenden DVS-Methoden, anstatt sich nur auf das Aussehen zu verlassen.
Häufig gestellte Fragen
Spielt eine Temperaturangabe von ±5 °C wirklich eine Rolle, oder ist das nur Marketing-Gerede?
Es ist wichtig, aber aus einem bestimmten Grund. Ein Wert von ±5 °C beschreibt, wie genau eine Maschine die Blechtemperatur hält – eine Stabilitätsvorgabe – und diese Genauigkeit beeinflusst, wie zuverlässig der Prozess innerhalb des Schweißfensters des Materials bleibt. Bei dünneren Blechen und kurzen Nähten kann ein größerer Bereich noch ausreichend sein, da der Prozess mehr Spielraum bietet. Bei dicken Blechen, langen Nähten und temperaturempfindlichen Materialien führt ein großer Bereich dazu, dass ein Teil jedes Zyklus entweder unvollständig verschweißt oder beschädigt wird, und eine lokale Schwachstelle kann die Leistung der Verbindung beeinträchtigen. Dieser Wert ist keine Marketingfloskel; er ist eine der Variablen, die die Wiederholgenauigkeit Ihrer Schweißnähte beeinflussen.
Warum ist die Gleichmäßigkeit der Plattentemperatur entlang einer langen Naht wichtig?
Da eine Schweißnaht als durchgehende Verbindung wirkt, kann eine lokale Schwachstelle die Gesamtleistung beeinträchtigen. Eine Platte, die in der Mitte heißer und an den Enden kühler ist, leitet die Wärme ungleichmäßig weiter, sodass manche Bereiche der Fügefläche weniger vollständig aufschmelzen als andere. Der Regler kann dennoch einen stabilen Sollwert melden, da das Problem eher in der Wärmeverteilung als in der Genauigkeit liegt. Bei einer langen Naht ist ein unterhitztes Ende besonders zu beachten. Gleichmäßiger Kontakt zwischen Platte und Blech, eine gleichmäßige Wärmeverteilung und eine ausreichende Plattenmasse gewährleisten, dass die gesamte Arbeitsbreite innerhalb des zulässigen Bereichs bleibt.
Wie genau führt eine Temperaturschwankung zu einer schwachen Schweißnaht?
Es gibt zwei Möglichkeiten. Ist die Platte zu kalt, ist die Schmelzschicht an der Fügefläche zu flach, und die Flächen verschmelzen nicht richtig. Es entsteht eine unvollständige Verschmelzung, die von außen zwar sauber aussehen mag, aber die für die Festigkeit der Verbindung notwendige Verzahnung bildet sich nicht vollständig aus. Ist die Platte zu heiß, dringt die Schmelzschicht zu tief ein, beim Zusammenpressen der Enden wird mehr Material verdrängt, und das Polymer kann sich zersetzen – was zu einer Verringerung der Dicke, der Eigenschaften und der chemischen Beständigkeit führt. In beiden Fällen kann die Naht bei einer oberflächlichen Sichtprüfung unauffällig sein, aber dennoch die erforderliche Leistung erbringen. Deshalb sind die Prüfverfahren nach DVS 2202 und DVS 2203 so wichtig.
Kann zu viel Hitze genauso schädlich sein wie zu wenig?
Ja, und bei manchen Materialien stellt dies das größere Risiko dar. Überhitzung treibt die Schmelzschicht tiefer, verdrängt beim Fügen mehr Material und kann das Polymer thermisch zersetzen, anstatt es nur zu erweichen. Temperaturempfindliche Materialien wie PVC-U sind besonders gefährdet, und bei allen Materialarten kann anhaltende Überhitzung zu Porosität, Verfärbungen und einem Verlust der mechanischen und chemischen Eigenschaften führen. Ein präziser Temperaturbereich schützt sowohl die obere als auch die untere Grenze, weshalb Präzision nicht nur bedeutet, ausreichend Wärme zu gewährleisten.
Wie stelle ich die richtige Schweißtemperatur für PE-HD, PP, PVC-U oder PVDF ein?
Sie wählen das Verfahren nicht anhand einer einzigen universellen Nummer aus, sondern befolgen das qualifizierte Schweißverfahren für das zu verbindende Material und die Materialstärke. Die Normenreihe DVS 2207 ist daher nach Material gegliedert – beispielsweise 2207-1 für PE-HD, 2207-11 für PP, 2207-12 für PVC-U und 2207-15 für PVDF – und behandelt Extrusionsschweißungen, wie beispielsweise 2207-4. Die Aufgabe der Maschine besteht darin, die im Verfahren geforderte Temperatur zu erreichen, zu halten und konstant zu halten. Bitte prüfen Sie die für Ihr Projekt geltende Normenausgabe.
Woran kann ich erkennen, ob mein Schweißgerät die Temperatur tatsächlich gut hält?
Verlassen Sie sich nicht allein auf die Anzeige. Führen Sie eine Parameterreihe über einen Bereich von Temperaturen und Aufheizzeiten für Ihr Material durch, lassen Sie die Proben nach den entsprechenden DVS 2202- und DVS 2203-Normen prüfen und bewerten und untersuchen Sie insbesondere die Enden langer Schweißnähte. Dokumentieren Sie Blechtemperatur, Aufheizzeit, Umrüstzeit und Fügedruck für jede Schweißung, um die Ergebnisse mit den jeweiligen Bedingungen zu korrelieren. Wiederholen Sie die Prüfungen regelmäßig und nach jedem Einsatz. So sammeln Sie Erkenntnisse über Ihren eigenen Prozess, anstatt sich allein auf ein Datenblatt zu verlassen.
Sind die DVS-Normen speziell für die Temperaturregelung relevant?
Indirekt, aber wesentlich. Die Normenreihe DVS 2207 definiert Schweißverfahren für Thermoplaste nach Material, woraus sich die Temperatur-, Erwärmungs- und Fügeparameter ergeben. DVS 2202 behandelt die Beurteilung von Schweißnähten, DVS 2203 deren Prüfung und die Normenreihe DVS 2205 die Konstruktion geschweißter thermoplastischer Behälter und Apparate. Eine Maschine sollte die für die verwendeten Materialien und Märkte relevanten Verfahren ausführen können. Prüfen Sie die jeweils aktuelle Fassung der Normen bei der zuständigen Stelle.
Wichtigste Erkenntnisse
- Die Schweißnahtfestigkeit ist ein Ergebnis des Prozesses und keine Eigenschaft einer einzelnen Maschine; Temperatur, Druck, Zeitaufwand und Passgenauigkeit wirken zusammen, und die Temperaturkontrolle ist eine der wichtigsten Variablen.
- Jeder thermoplastische Kunststoff hat ein Schweißfenster mit einer unteren Grenze (unvollständige Verschmelzung) und einer oberen Grenze (Degradation); Präzision hält den Prozess innerhalb dieses Fensters.
- Ein Stabilitätswert von ±5 °C beschreibt, wie genau die Plattentemperatur gehalten wird, und ist eine nützliche Spezifikation, um zu beurteilen, wie konsistent die Maschine den Heizvorgang steuert.
- Gleichmäßigkeit ist genauso wichtig wie Genauigkeit: Bei langen, breiten Nähten sollte man zuerst auf den kühlsten Bereich achten – oft an den Enden.
- Die Konstruktion der Heizplatte, die Verteilung der Heizelemente, die Platzierung der Sensoren, die Ebenheit und die Ausgleichszeit bestimmen, wie gleichmäßig eine Platte sein kann, und Überhitzung kann genauso schädlich sein wie Unterhitzung.
- Weissenberg wendet diese Prinzipien in seinen Produktfamilien an: WeiBond Stumpfschweißmaschinen (ca. ±5 °C Plattenstabilität, bis zu 260 °C, 3–40 mm PE/PP/PVDF, ausgewählte Arbeitsbreiten wie 3.000 / 5.000 / 7.000 mm) und die Schweiß- und Biegemaschine WeiForm Pro 3000 (Mitsubishi SPS, pneumatische Komponenten von SMC, servogesteuerte elektrische Zylinder zum Biegen).
- Erstellen Sie Ihre eigenen Nachweise: Schweißen Sie eine Parameterreihe, prüfen Sie nach den entsprechenden DVS-Methoden und protokollieren Sie die Bedingungen für jede Schweißung.
Literaturhinweise und weiterführende Literatur
Sie möchten eine Kunststoffplattenschweißanlage kaufen oder das Temperaturverhalten Ihrer bereits vorhandenen Maschine optimieren und wünschen sich eine zweite Meinung darüber, welche Temperaturgenauigkeit für Ihre Arbeit tatsächlich erforderlich ist? Sprechen Sie mit einem Weissenberg-Ingenieur — Die richtige Antwort hängt von Ihren Plattenmaterialien und -dicken, Ihren Nahtlängen und Teilegrößen, Ihrem Produktionsvolumen sowie den Prüf- und Dokumentationsanforderungen Ihres Marktes ab.