Kurzantwort
Die Herstellung von Lüftungs- und Abluftkanälen umfasst die Fertigung von Luftkanälen, Abzugshauben und zugehörigen Komponenten, die industrielle Luft ansaugen, transportieren und abführen – und wenn der Luftstrom chemisch aggressiv ist, werden diese Kanäle aus verschweißtes thermoplastisches Blech (meist PP, PVC-U oder PVDF) anstelle von Blech. Die drei Merkmale guter Lüftungskanäle sind: Die Materialauswahl wurde an die chemische Zusammensetzung und Temperatur des Luftstroms angepasst., Vollständig verschmolzene, luftdichte Schweißverbindungen entlang jeder Naht, jedes Flansches und jeder Abzweigung. (Ein undichter Abluftkanal kann die Abscheideleistung in Unterdruckbereichen verringern und in Bereichen, die unter Überdruck arbeiten, kontaminierte Luft freisetzen, was nicht nur einen Effizienzverlust darstellt), und effiziente Formung So lassen sich gerade Rohrabschnitte, Bögen, Übergänge und Rundstücke in den tatsächlich benötigten Abmessungen eines Kanalnetzes herstellen. Die praktische Lösung für eine Fertigungswerkstatt besteht aus zwei sich ergänzenden Maschinen: einer Schweiß- und Biegemaschine für Kanalwände, Bögen und Flansche (z. B. die Weissenberg WeiForm Pro 3000, eine 3.000 mm breite Anlage, die 3–30 mm dicke Bleche schweißt und 3–20 mm dicke Bleche in Winkeln von 5°–95° biegt) und einer Großformat-Stumpfschweißmaschine für Flach- und Längsnähte (z. B. die WeiBond 3000, die 3–40 mm dicke PE-, PP- und PVDF-Platten bis zu einer Breite von 3.000 mm verschweißt). Dieser Leitfaden behandelt die Materialien, die Schweiß- und Biegetechniken für jede Kanalkomponente, die Fertigung von Kanälen mit großem Durchmesser, Qualitätsstandards, Effizienz und die Integration von Kanälen in PP-Wäschersysteme als Komplettlösung für die Luftreinhaltung.
Was ist die Herstellung von Lüftungs- und Abluftkanälen?
Definition: Herstellung von Lüftungs- und Abluftkanälen
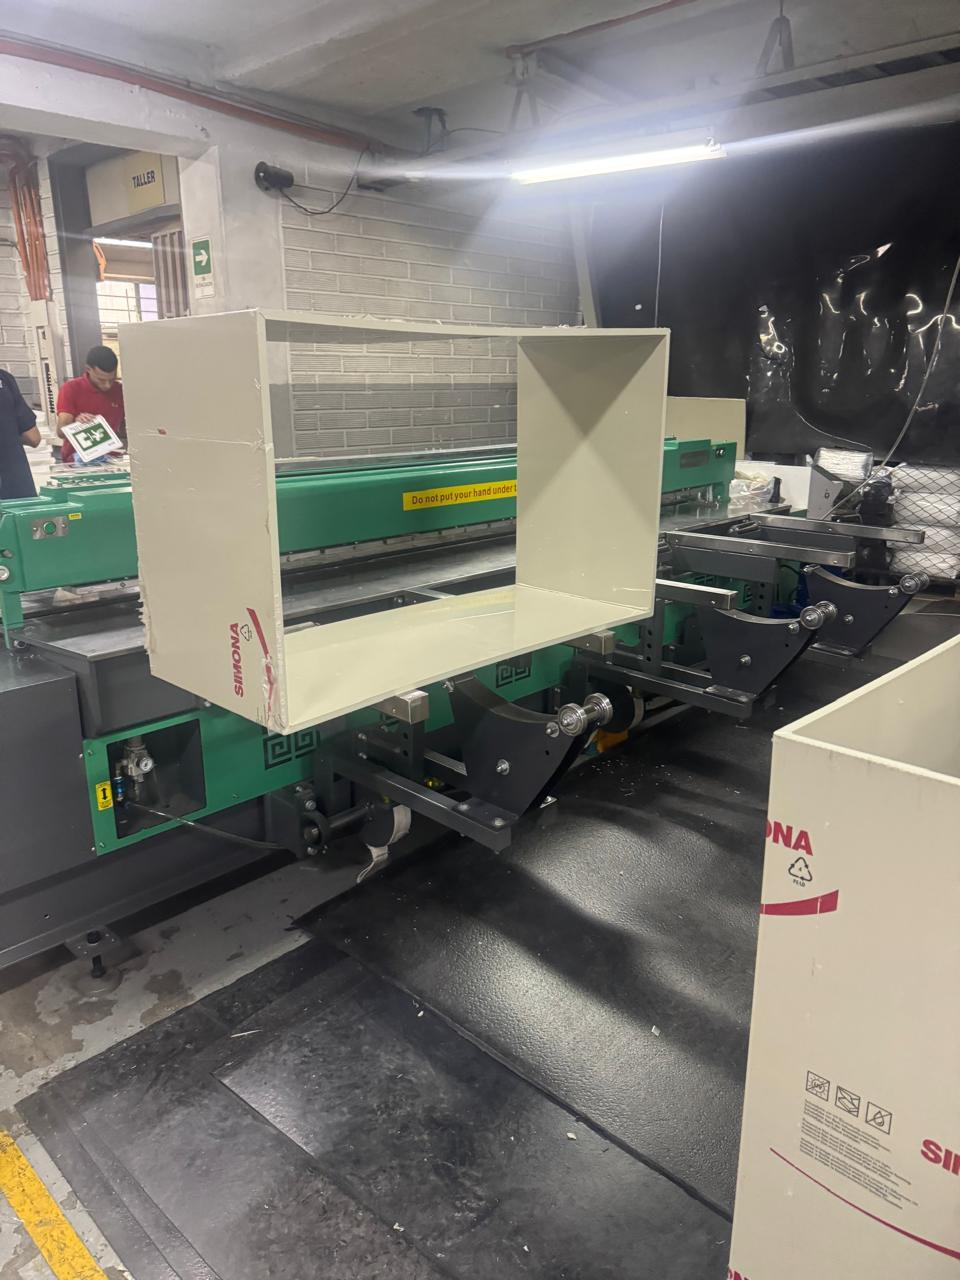
Die Fertigung von Lüftungs- und Abluftkanälen umfasst die Herstellung der Kanäle und zugehörigen Komponenten, die Luft durch industrielle Lüftungs-, Rauchgasabsaug- oder Prozessabluftsysteme transportieren: gerade Kanalabschnitte, Bögen und Krümmer, T-Stücke und Abzweige, Übergangsstücke und Reduzierstücke, Absaughauben und Erfassungspunkte, Verbindungsflansche, Klappen, Inspektions- und Reinigungsöffnungen sowie die Kanal-zu-Geräte-Verbindungen, die an Ventilatoren, Wäscher und Kamine angeschlossen werden. Während die allgemeine Belüftung von Reinräumen üblicherweise aus verzinktem oder Edelstahlblech gefertigt wird, ätzend Abluft – Säure- und Laugendämpfe, Beiz- und Galvanisierungsnebel, Lösungsmitteldämpfe und Prozessabgase – wird üblicherweise mit thermoplastischen Lüftungskanälen abgeführt: PP (Polypropylen), PVC-U (unweichgemachtes Polyvinylchlorid) und PVDF (Polyvinylidenfluorid). Die Herstellung erfolgt durch Plattenverarbeitung: Die Platten werden in präzise Formen geschnitten (häufig mit einer CNC-Fräse), auf einer Biege- oder Schweißanlage zu Kanalwänden und Übergängen gebogen, durch Walzen zu runden Abschnitten geformt, durch Heißwerkzeug-Stumpfschweißen und Extrusionsschweißen zu geraden Abschnitten, Bögen und Abzweigen verbunden und mit Flanschen und Anschlüssen versehen, sodass die Abschnitte vor Ort zu einem dichten Netzwerk zusammengefügt werden. Da Abluftkanäle kontaminierte Luft transportieren und üblicherweise unter Saugdruck betrieben werden, sodass Leckagen nach innen und nicht nach außen gerichtet sind, entscheidet die Qualität jeder Schweißverbindung – ihre Verschmelzung, ihre Luftdichtheit und ihre Beständigkeit gegenüber der Luftstromchemie – darüber, ob das System Personen und Anlagen schützt oder zu einem dauerhaften Problem mit Absaugverlusten und Wartungsaufwand wird. Dieser Leitfaden behandelt die Materialien, die Techniken für jede Komponente, die Herstellung von Kanälen mit großem Durchmesser, die Qualitätsstandards, die für Kanalschweißungen gelten, Effizienzmaßnahmen und die Integration mit PP-Wäschersystemen.
Dieses Dokument richtet sich an Kunststoffverarbeitungsbetriebe, die in die Bereiche industrielle Lüftungstechnik, Kanalbau und Luftreinhaltung einsteigen, sowie an Anlageningenieure, die korrosionsbeständige Abgassysteme spezifizieren. Informationen zur Aufbereitung und zum Behälterbau derselben Systeme finden Sie in unserem [Link einfügen]. Leitfaden zur Herstellung von PP-Scheuersaugmaschinen Und PP-SchweißlösungenFür einen umfassenderen Kontext von geschweißten thermoplastischen Prozessanlagen siehe Herstellung von ChemikalienlagertanksDie
Warum die Industrie auf geschweißte thermoplastische Lüftungskanäle umsteigt
Das Kanalsystem ist nur ein Teil eines industriellen Luftreinigungssystems, muss aber dem Luftstrom auf der gesamten Strecke zwischen Ansaugpunkt und Austritt standhalten. Ein komplettes Abluftsystem erfüllt vier Funktionen – erfassen (Abdeckungen und Gehäuse an der Quelle), Beförderung (das Kanalnetz), Behandlung (Wäscher, Filter oder Separatoren) und Entladung (Ventilator und Kamin) – und das Kanalnetz verbindet sie alle. In der Reinluftlüftung sind verzinkte oder Edelstahlkanäle kostengünstig, gängig und ausreichend. korrosive oder verunreinigte AbgaseMetallrohre sind häufig die falsche Wahl, und genau hier hat die Herstellung von Kunststoffrohren an Bedeutung gewonnen.
Die Treiber sind branchenübergreifend einheitlich:
- Die Korrosionsbeständigkeit ist der Hauptgrund. Säuredämpfe, Chloridnebel, alkalische Stäube und Prozessabgase greifen verzinkten Stahl schnell an und können selbst Edelstahl beschädigen. PP, PVC-U und PVDF sind beständig gegen ein breites Spektrum an Säuren, Laugen und Salzlösungen, sodass die Leitungen auch unter aggressiven Bedingungen deutlich länger halten und keine korrodierten Metallpartikel in den Luftstrom oder die Umgebung abgeben.
- Chemische Anlagen, Oberflächenveredelung und Metallbearbeitung. Beim Galvanisieren, Beizen, Anodisieren und Ätzen entstehen Säure- und Laugennebel, die routinemäßig über PP- und PVC-Rohrleitungen in Wäscher abgeleitet werden. Unsere Fertigungsleitfaden für Galvanisierungsbecken umfasst die Tankseite der gleichen Nassprozessumgebung.
- Laboratorien, Halbleiter- und pharmazeutische Produktionsstätten. Für die Abluft von Abzügen und die Absaugung von Prozessdämpfen werden Kanäle benötigt, die weder korrodieren noch den Luftstrom verunreinigen; PVDF ist dort üblich, wo aggressive oder hochtemperierte Dämpfe vorhanden sind.
- Abwasserbehandlung und Wasserwirtschaft. Schwefelwasserstoff und andere geruchsintensive oder korrosive Gase aus Aufbereitungsprozessen greifen Stahlrohrleitungen an und werden daher zunehmend mit Kunststoffrohrleitungen und Abgasreinigungsanlagen behandelt – siehe Herstellung von WasseraufbereitungsanlagenDie
- Batterie-, Chemie- und neue Energieproduktion. Die rasante Expansion der Batterie- und Spezialchemikalienproduktion hat eine starke Nachfrage nach korrosionsbeständigen Abgaskanälen und den dazugehörigen Abgasreinigungsanlagen geschaffen.
- Hygiene, Reinigungsfähigkeit und Gewicht. Die glatten Innenflächen von Kunststoffrohren verhindern Ablagerungen und sind leicht zu reinigen. Zudem ist Kunststoff viel leichter als Stahlrohre vergleichbarer Größe, was die Befestigung und die Installation vor Ort vereinfacht.
Gemeinsamer Nenner ist, dass der Kanal genauso chemisch beständig sein muss wie der Prozess, dem er dient, und er muss auslaufsicher Denn es transportiert etwas, das das Werk am Arbeitsplatz nicht haben möchte. Eine einzelne nicht verschmolzene Naht oder ein schlecht abgedichteter Flansch beeinträchtigt beide Eigenschaften gleichzeitig. Deshalb legen Käufer von Lüftungskanälen in der Regel mehr Wert auf Schweißnahtqualität und Verbindungsprüfung als Kunden im Bereich der allgemeinen Lüftungstechnik.
Materialauswahl: PP, PVC-U und PVDF für Abluftkanäle
Die Materialentscheidung muss vor der Maschinenentscheidung getroffen werden, und bei Lüftungskanälen wird sie von drei Fragen bestimmt: Was befindet sich im Luftstrom?, Wie heiß ist es?, Und Wie wird der Kanal verschweißt und befestigt?Die folgende Tabelle vergleicht die drei gängigsten Thermoplaste. Die Temperaturangaben dienen lediglich als Richtwerte und sind keine festen Grenzwerte – die angegebenen Dauereinsatztemperaturen variieren je nach Sorte und Zusammensetzung. Prüfen Sie daher vor der Angebotserstellung immer die spezifische Sorte anhand des Datenblatts des Lieferanten und der tatsächlichen Luftströmungsbedingungen.
| Rücksichtnahme | PP (PP-H) | PVC-U | PVDF |
| Chemische Beständigkeit im Abgasbetrieb | Hervorragend geeignet für ein breites Spektrum an Säuren, Laugen und Salzen; das Standardprodukt für chemische Abluftkanäle | Sehr gut geeignet für viele Säuren und Laugen, jedoch weniger tolerant gegenüber einigen Lösungsmitteln und hohen Temperaturen. | Ausgezeichnet, auch gegenüber aggressiven Lösungsmitteln und Oxidationsmedien, bei denen PP und PVC-U an ihre Grenzen stoßen. |
| Temperaturfähigkeit (richtungsabhängig) | Höhere Dauerbetriebsfähigkeit als PVC-U | Geringere Dauerbetriebsfähigkeit; das begrenzende Material bei Heißabgasen | Höchste der drei Stufen; ausgewählt für heiße oder besonders aggressive Abgasanlagen. |
| Schweißbarkeit und anwendbare DVS 2207-Heißwerkzeugteile | Ausgezeichnet, gut charakterisiert; DVS 2207-11 | Gut; DVS 2207-12 für PVC-U | Schweißbar, jedoch höhere Anforderungen an Temperatur und Schweißtechnik; Verfahren mit erhitztem Werkzeug gemäß DVS 2207-15; die Anweisungen des Materiallieferanten beachten. |
| Zähigkeit, Steifigkeit und Formgebung | Gute Zähigkeit und Steifigkeit; lässt sich für Kanalwände und runde Abschnitte sauber biegen und rollen. | Steif, aber spröder, insbesondere bei Kälte; erfordert Vorsicht beim Biegen, Handhaben und Abstützen. | Robust und steif; steht PP in puncto Handling kaum nach, ist aber teurer. |
| Brandverhalten und UV-Strahlung | Brennbar; erfordert UV-Stabilisierung für den Einsatz im Freien | Oft selbstverlöschend in vielen Qualitäten; erfordert im Freien UV-Stabilisierung. | Ausgezeichnete inhärente UV- und Witterungsbeständigkeit; viele PVDF-Typen benötigen für den Außeneinsatz keine zusätzlichen UV-Stabilisatoren – bitte prüfen Sie den jeweiligen Typ. |
| Typische Kanalnutzung | Allgemeine Abgasanlagen für chemische Dämpfe, Zu- und Abluftkanäle für Wäscher, Galvanisierungs- und Beizanlagen, Kanäle mit großem Durchmesser | Labor- und allgemeine Rauchabluft, Niedertemperaturleitungen, kleinere Kanäle und Formstücke | Abgase aus der Halbleiter- und Spezialchemikalienindustrie, heiße oder hochaggressive Dampfströme, kritischer Betrieb |
| Relative Materialkosten | Mäßig | Untere | Höchste |
Für die meisten Abluftkanäle in der chemischen Industrie ist PP-H das gängige Ausgangsmaterial: Es vereint hohe Chemikalienbeständigkeit, gute Steifigkeit und Zähigkeit, Verfügbarkeit in großen Platten und hervorragende Schweißbarkeit, was die Fertigung vereinfacht. PVC-U wird häufig für Anwendungen mit niedrigeren Temperaturen und weniger aggressiven Medien gewählt und findet breite Anwendung in der Laborabluft. PVDF ist für die Medienströme reserviert, bei denen die beiden anderen Materialien ungeeignet sind – heiße, lösungsmittelhaltige oder stark oxidierende Dämpfe –, wo der höhere Preis durch die Anforderungen gerechtfertigt ist. Da ein Kanalsystem üblicherweise unterschiedliche Durchmesser, Formstücke und mitunter auch unterschiedliche Einsatzorte (innen und außen) aufweist, werden in einer Anlage häufig mehrere Materialien verwendet. Wichtig ist dabei, dass die Schweißverfahren, die Halterungen und die Dehnungstoleranzen jedes Materials auf dessen Eigenschaften abgestimmt sind.
Schweiß- und Biegetechniken für Kanalbauteile
Die Herstellung von Lüftungskanälen ist kein einzelner Arbeitsgang, sondern eine Abfolge aufeinander abgestimmter Arbeitsschritte. Jede Komponente eines Lüftungsnetzes wird am besten auf eine bestimmte Weise gefertigt. Die Anwendung der richtigen Technik auf die jeweilige Komponente ist entscheidend für ein dichtes und wirtschaftliches Lüftungsnetz.
Zuschnitt und Montage
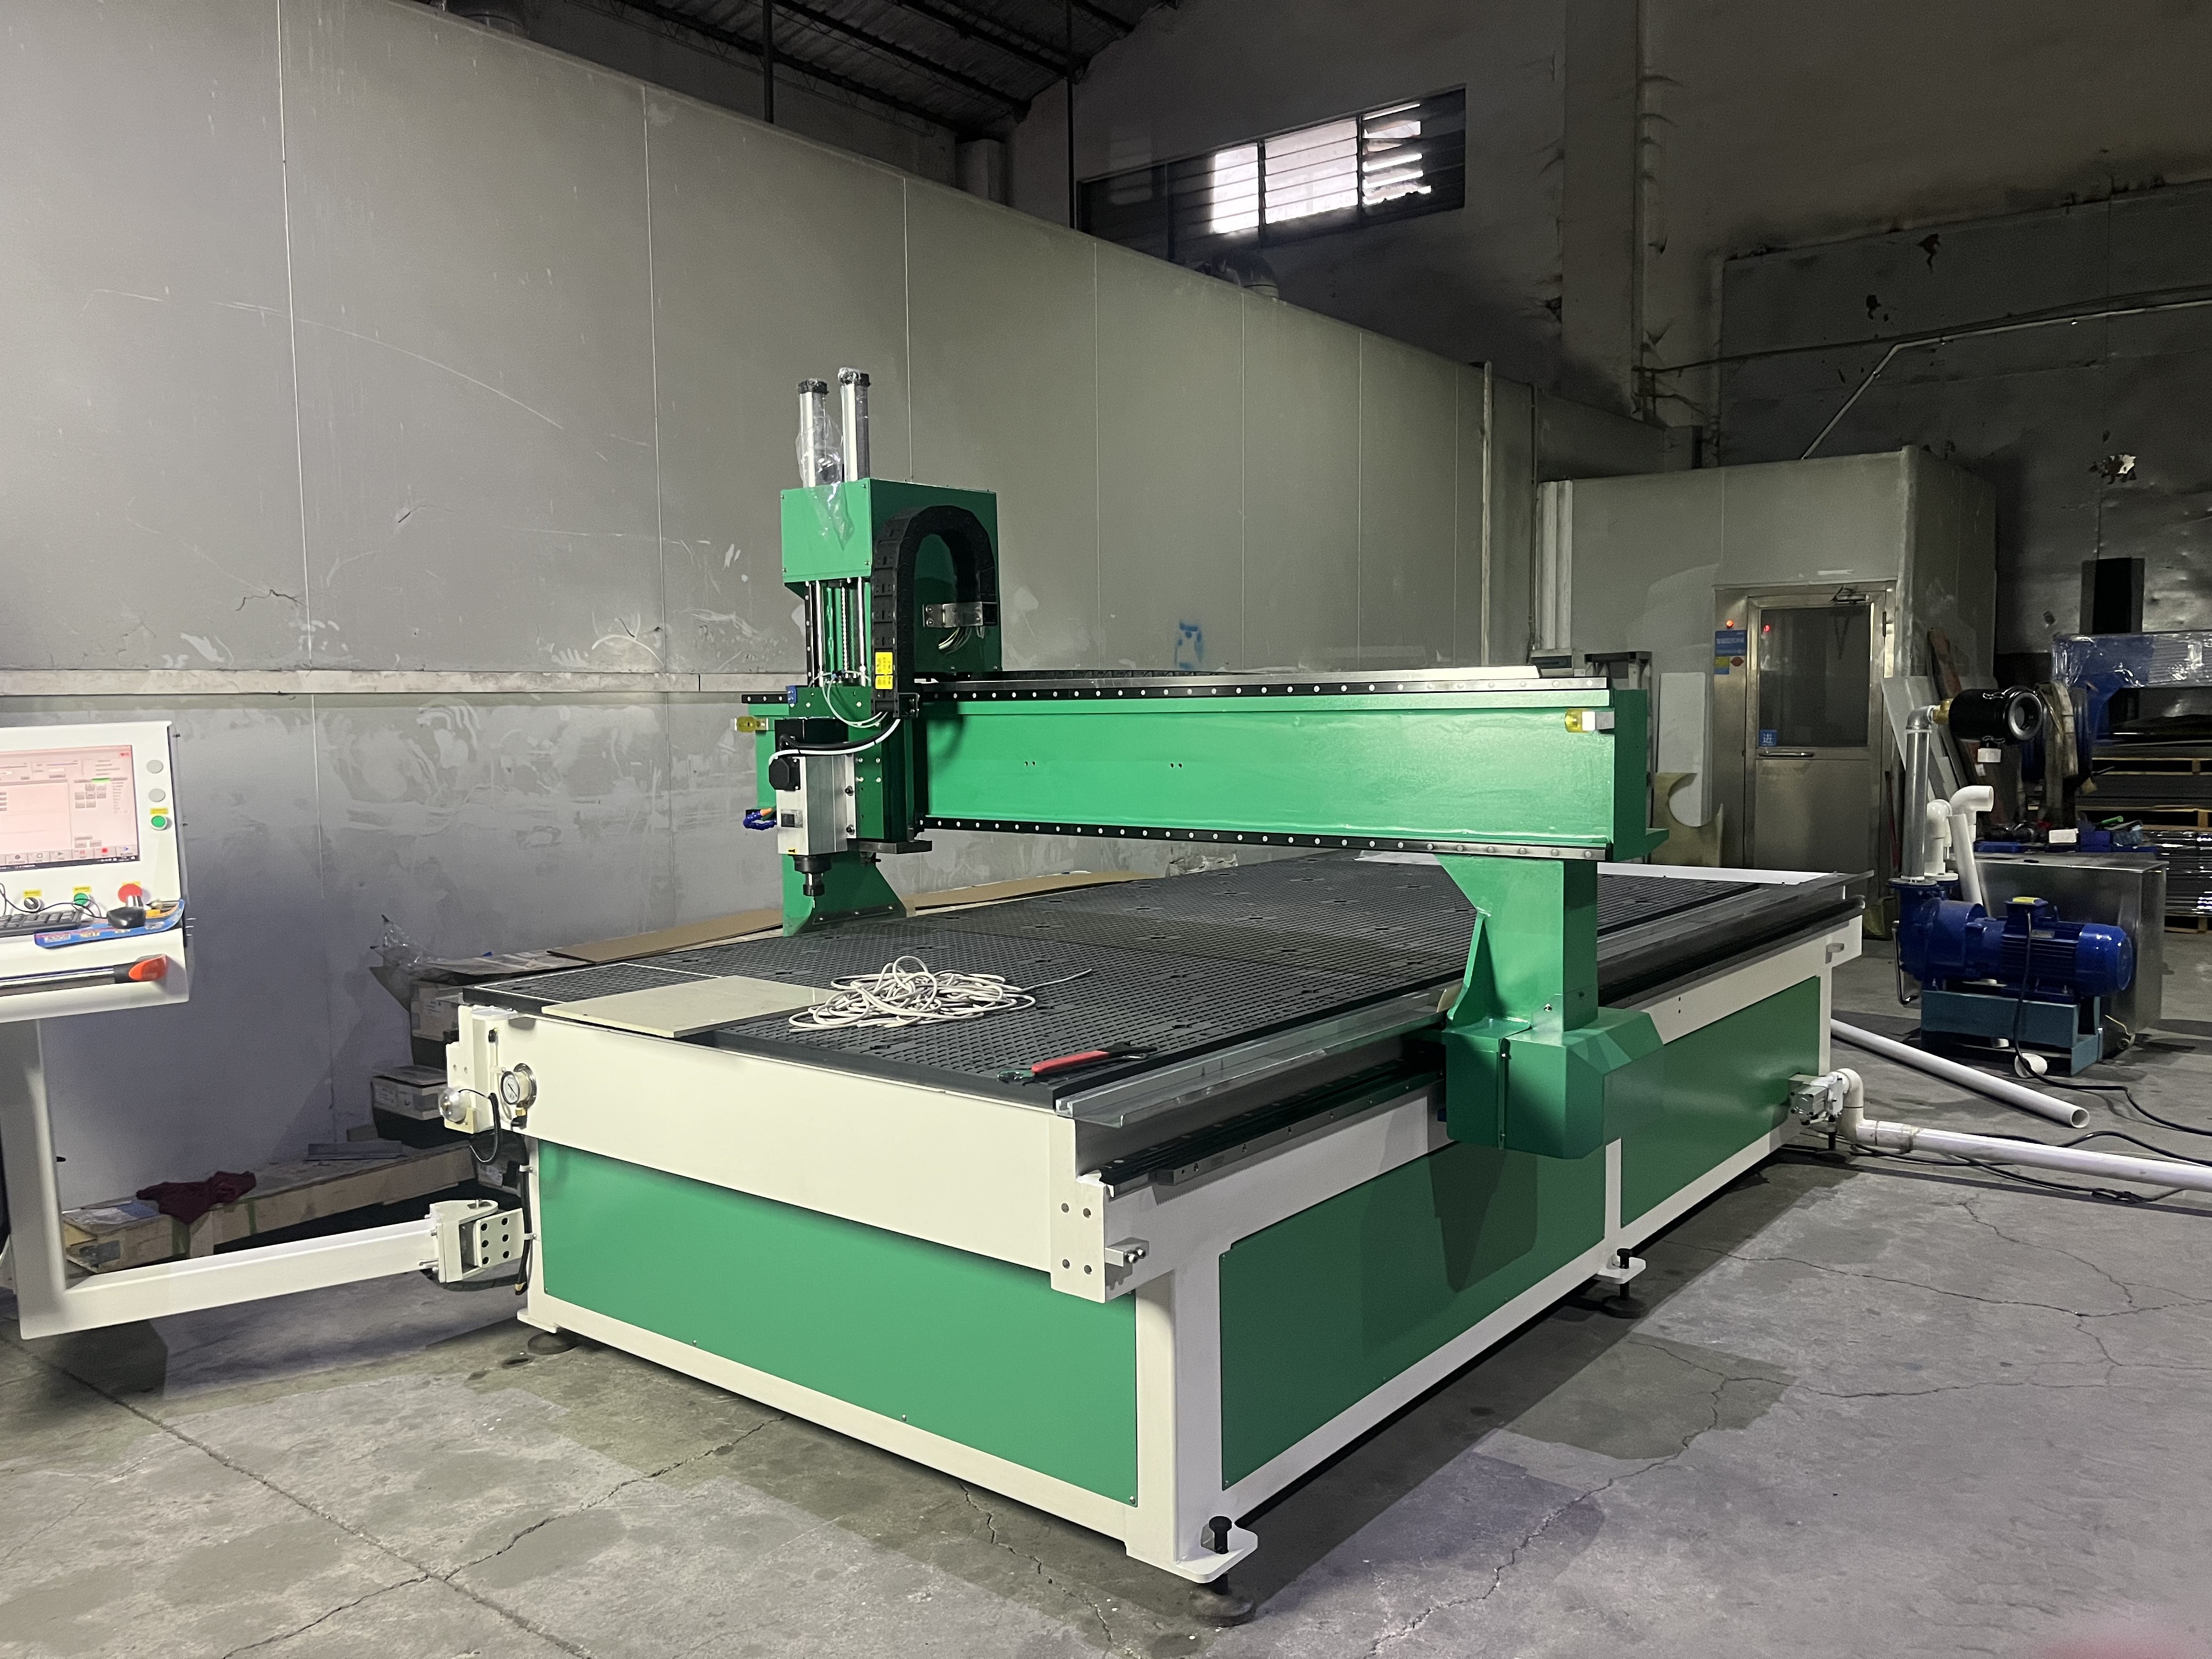
Alles beginnt mit präzisem Zuschnitt. Lüftungskomponenten – insbesondere Übergangsstücke, Bögen und Abzweige – sind komplex. Entwicklung Die Formgebung (abgefaltet) und der Passspalt zwischen den Fügekanten beeinflussen die Schweißnahtqualität direkt. Eine CNC-Fräse schneidet Bleche und Formteile präzise und wiederholgenau und erzeugt so rechtwinklige Kanten und enge, gleichmäßige Spalten – die Grundlage für eine gute Schweißnaht. Saubere, rechtwinklige Kanten sind bei Rohrleitungen wichtiger als bei Tanks, da viele Bauteile klein sind und das Verhältnis von Naht zu Oberfläche groß ist. Weissenberg liefert CNC-Fräsen auf die Verarbeitung von Kunststoffplatten zugeschnitten.
Biegen von Kanalseitenwänden, Übergängen und Flanschen
Rechteckige Kanalseitenwände, Übergänge, Hauben und Flanschstreifen werden durch Linienbiegen geformt: Das Blech wird entlang einer schmalen Linie erhitzt und im gewünschten Winkel gefaltet. Eine Schweiß- und Biegemaschine wie die WeiForm Pro 3000 erledigt beide Arbeitsschritte in einem Gerät. Dies ist besonders effizient für Kanäle, da ein einzelner Kanalabschnitt eine gefaltete Ecke, eine Schweißnaht und ein Flanschende benötigen kann. Durch das Biegen werden ganze Nähte vermieden: Eine fachgerecht geformte Ecke eliminiert eine Schweißnaht und damit eine potenzielle Leckagequelle, während eine nachträglich gefertigte Ecke eine Schweißnaht und eigene potenzielle Leckagequellen hinzufügt. Die Prinzipien der Formgebung von Thermoplasten finden Sie in unserer [Referenz einfügen]. Biegeanleitung für KunststoffplattenDie
Flachblech- und Längsnahtschweißen
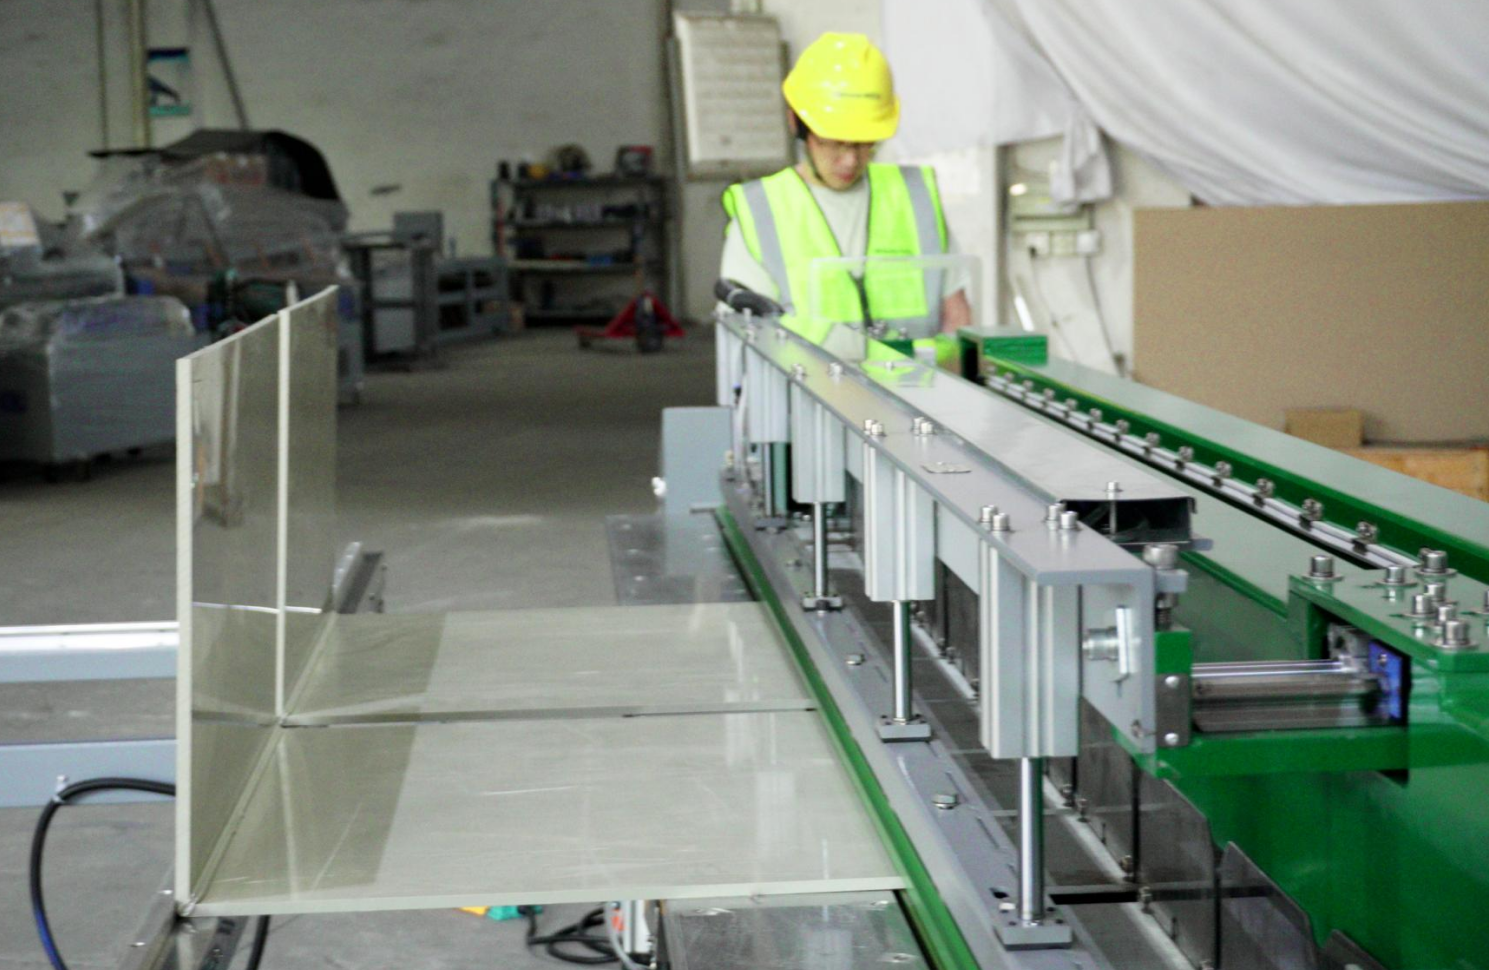
Wenn ein Kanalpaneel zu groß zum Falten ist oder wenn flache Bleche zu einem größeren Zuschnitt verbunden werden müssen, werden die Paneele auf einer großformatigen Heißwerkzeugschweißanlage stumpfgeschweißt. Dieselbe Maschine schweißt die Längsnaht Ein runder Kanalabschnitt, nachdem das Blech gewalzt oder gebogen wurde. Gleichmäßige Erwärmung und gleichmäßiger Anpressdruck über die gesamte Naht verhindern schwache, unzureichend verschmolzene Enden, die später unter Saugwirkung undicht werden könnten; die Maschinensteuerung gewährleistet, dass der Zyklus von Abschnitt zu Abschnitt identisch ist.
Herstellung runder Kanalabschnitte
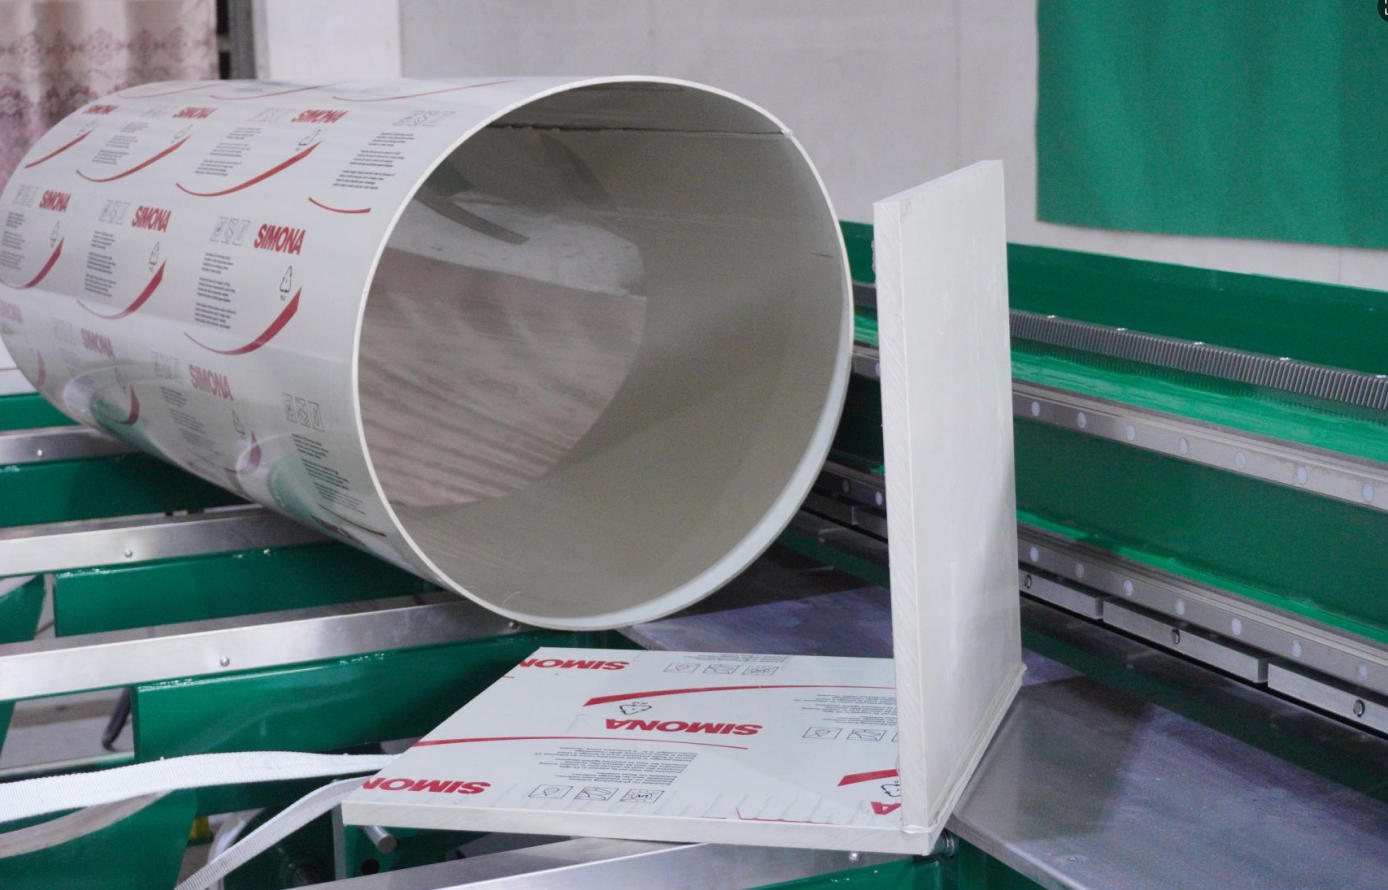
Rundrohre werden hergestellt, indem ein flaches, profiliertes Blech zu einem Zylinder gebogen und die Längsnaht verschweißt wird. Größere Durchmesser werden aus zwei oder mehr gebogenen Segmenten gefertigt. Bei Stumpfschweißmaschinen der WeiBond-Klasse erweitert eine optionale Walzvorrichtung die Maschine vom Schweißen flacher Bleche auf die Bearbeitung von gebogenen Profilen, sodass ein Rohrwerk keine separate Walzlinie für Rundrohre mit kleinem Durchmesser benötigt. Rundrohre werden im Allgemeinen für Abluftleitungen bevorzugt, da ein kreisförmiger Querschnitt dem Druck und den Vibrationen der strömenden Luft gut widersteht und weniger Ecken für Ablagerungen bietet.
Extrusionsschweißen für Flansche und Detailverbindungen
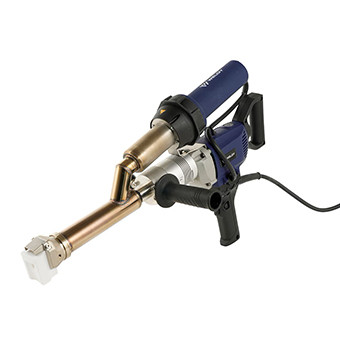
Kanalnetze werden durch zahlreiche Detailverbindungen zusammengehalten: Flansche und Verbindungsringe, Abzweigstutzen und -anschlüsse, Dämpfer- und Anschlussrahmen, Stütz- und Versteifungsringe sowie Verstärkungsrippen an hochbelasteten Stellen. Diese werden typischerweise hinzugefügt von Extrusionsschweißen DVS 2207-4 regelt das Extrusionsschweißen von Rohren, Rohrleitungsteilen und Paneelen. Die fertigen Schweißnähte werden gemäß DVS 2202 Supplement 5 bewertet. Dieses Supplement sieht das Aufbringen einer Füllraupe aus demselben Material vor, um die Verbindung abzudichten und zu verstärken. Da eine Leckage an einem Flansch oder Abzweig genauso schädlich ist wie eine Leckage an einer Hauptnaht, müssen Extrusionsschweißungen mit der gleichen Sorgfalt ausgeführt und geprüft werden wie Paneelschweißungen. Weissenberg liefert Weldy-Extrusionsschweißer Und Extrusionsschweißlösungen für diese Arbeit.
Großkanalfertigung mit Weissenberg-Ausrüstung
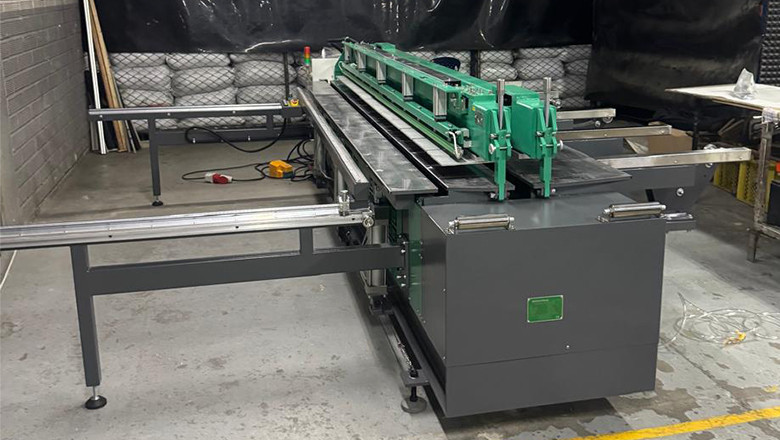
Mit zunehmendem Kanaldurchmesser und zunehmender Wandstärke ändert sich die Fertigungsfrage von „Können wir das biegen?“ zu „Können wir ein so dickes und breites Blech verschweißen und dabei eine dichte Naht gewährleisten?“ Großvolumige Kanäle für Abgasanlagen, Prozessabluftleitungen und hohe Kamine werden aus breiten, dicken Blechen gefertigt. Die Maschinen müssen daher auf das breiteste Blech und die dickste Wandstärke der jeweiligen Konstruktion ausgelegt sein. Zwei Maschinen von Weissenberg decken diesen Bereich ab und ergänzen sich dabei: Die WeiForm Pro 3000 ist eine Schweiß- und Biegemaschine, die WeiBond 3000 eine Großformat-Stumpfschweißmaschine.
| Parameter | WeiForm Pro 3000 (Schweißen & Biegen) | WeiBond 3000 (Stumpfschweißgerät) |
| Maximale Arbeitsbreite | 3.000 mm | 3.000 mm |
| Maschinenabmessungen (L × B × H) | 4.750 × 3.250 × 1.220 mm | 4.750 × 2.500 × 1.200 mm |
| Schweißdicke | 3–30 mm | PE 3–40 mm; PP 3–40 mm; PVDF 3–40 mm |
| Biegefähigkeit | 3–20 mm, 5°–95° | — |
| Kontrolle | Mitsubishi SPS; servogesteuerte elektrische Zylinder zum Biegen; pneumatische SMC-Komponenten für die übrigen pneumatischen Funktionen | SPS- und Touchscreen-Steuerung mit gespeicherten Schweißprogrammen |
| Stromversorgung | 230/400 V, 3/N/PE, 50/60 Hz | 230/400 V, 3/N/PE, 50/60 Hz |
| Stromverbrauch | 7,2 + 4,6 × 2 kW | 7,2 kW |
| Druckluftanschluss | 4–8 Bar | 4–8 Bar |
| Maximale Heiztemperatur | 260 °C | 260 °C |
| Optionale Hilfswerkzeuge | — | 90°-Winkelvorrichtung; rollende Hilfsvorrichtung |
| Benannte Kanal-/Luftanwendungen | Luftkanäle, Galvanisierbecken, mittelgroße Kunststoffstrukturen | Herstellung von PP-Wäschertürmen, Aquakultur, Wasseraufbereitung |
Diese Zahlen sind für einen Lüftungsanlagenhersteller aus bestimmten Gründen wichtig. 3.000 mm Arbeitsbreite bei beiden Maschinen Das Verfahren ermöglicht das Formen und Verschweißen von Kanalseitenwänden und Rundkanalrohlingen aus breitem Material, wodurch die Anzahl der Längsnähte pro Abschnitt direkt reduziert wird – und jede eingesparte Naht ist eine Schweißnaht, die nicht geprüft oder auf Dichtheit getestet werden muss. 3–40 mm Schweißband des WeiBond 3000 über PE, PP und PVDF Das bedeutet, dass derselbe Schweißer sowohl die Blechstärken für Lüftungskanäle als auch die dickeren Bleche für Abgasreinigungsgehäuse, Flansche und hochbelastbare Verbindungen abdeckt, sodass ein Betrieb nicht zwei Verfahren für verschiedene Teile desselben Systems qualifizieren muss. Der Biegebereich des WeiForm Pro 3000 beträgt 3–20 mm bei 5°–95°. Sie deckt die Faltwinkel für rechteckige Kanäle, Übergangsstücke und Flansche ab und schweißt auch, sodass eine Kanalseite auf einer Maschine gefaltet und vernäht werden kann. SPS-Steuerung Bei beiden Maschinen – der WeiForm Pro 3000 mit Mitsubishi-SPS und servogesteuerten elektrischen Zylindern zum Biegen sowie pneumatischen SMC-Komponenten für die anderen pneumatischen Funktionen und der WeiBond 3000 mit SPS und Touchscreen mit gespeicherten Programmen – ist es das, was die Serienproduktion von sich wiederholenden Kanalabschnitten konsistent macht, sodass die zwanzigste Spule nach dem gleichen Verfahren verschweißt wird wie die erste.
Was die Schweißqualität betrifft, so gelten für die PP-Scrubberlösungen von Weissenberg folgende Kriterien: stabile Heizplattentemperaturregelung Die Temperatur wird innerhalb von etwa ±5°C gehalten, um eine lokale Überhitzung oder Unterhitzung der Verbindung zu verhindern; Parallelogramm-Synchronisationsmechanismus die dafür sorgt, dass sich die Paneele gleichmäßig bewegen, um die Konzentration von Wärmespannungen und Ausrichtungsfehler zu minimieren; und ein robuste, präzise ebene Arbeitsplattform Das sorgt für gleichmäßige Erwärmung und präzise Ausrichtung. Genau diese Eigenschaften gewährleisten luftdichte Kanalverbindungen über ein langes Netzwerk. Die optionale WeiBond 3000-Technologie 90°-Winkelvorrichtung und rollende Hilfsvorrichtung Das Verfahren wurde von der Flachplattenschweißung auf die Eckformung und die Herstellung gebogener Rundkanalabschnitte erweitert, sodass für eine Kanalkonstruktion mit flachen, gefalteten und abgerundeten Elementen keine separate Maschine für jedes Element benötigt wird. Siehe die WeiForm Pro 3000 Produktseite, Die WeiBond 3000 Produktseiteund die Kunststoffplattenschweißgeräte-Sortiment Für alle Details.
Qualitätsstandards und Inspektion für Schweißnähte von Lüftungsanlagen
Ein Lüftungsnetz ist nur so gut wie seine schwächste Stelle. Da Abluftkanäle verunreinigte Luft transportieren und üblicherweise unter Saugwirkung betrieben werden, wodurch ein Leck eher Umgebungsluft ansaugt und die Abscheideleistung beeinträchtigt, als dass es offensichtlich wäre, ist die Luftdichtheit die wichtigste Qualitätseigenschaft. Die Qualität von Schweißnähten in Lüftungskanälen lässt sich in die Anforderungen an die Schweißnaht und deren Überprüfung unterteilen.
So muss die Schweißnaht beschaffen sein:
- Vollständig verschmolzen über die gesamte Naht. Eine Längsnaht oder eine Stumpfschweißung, die in der Mitte fest und an den Enden schwach oder nicht verschmolzen ist, kann unter Betriebsdruck und Vibrationen eine Leckagequelle bilden. Gleichmäßige Wärmeeinbringung und Druckverteilung tragen dazu bei, unvollständiges Verschmelzen, insbesondere in der Nähe der Enden langer Nähte, zu verhindern.
- Gleichmäßige, ausgerichtete Fugenflächen. Fehlausrichtungen führen zu einer stufenförmigen oder dünnen Schweißnaht, wodurch die tragende Fläche verringert und eine Nut verdeckt werden kann. Die maschinelle Klemmung hält beide Bleche während des gesamten Zyklus flach und formschlüssig.
- Gesteuertes Heizen, Umschalten und Kühlen. Die Verschmelzung hängt von der richtigen Temperatur, den richtigen Druckstufen und den richtigen Zeiten für das Material und die Dicke ab – die bei jeder Naht auf die gleiche Weise durchgeführt werden, einschließlich der langsamen Abkühlung, die Hohlräume und Schrumpfrisse in dickeren Blechen verhindert.
- Abgedichtete Detailfugen. Flansche, Abzweigstutzen, Anschlussrahmen und Versteifungsringe werden typischerweise durch Extrusionsschweißen angebracht und müssen mit der gleichen Sorgfalt wie die Hauptnähte ausgeführt und geprüft werden.
- Das Material und die Vorgehensweise stimmen überein. Für jedes Material gibt es ein eigenes Heißwerkzeugverfahren (DVS 2207-1 für PE-HD, DVS 2207-11 für PP, DVS 2207-12 für PVC-U, DVS 2207-15 für PVDF), und die Schweißung muss nach dem für das jeweilige Material und die Dicke geeigneten Verfahren erfolgen.
Wie es überprüft wird:
| Testen / Prüfen | Was es überprüft | Typischer Einsatz bei der Kanalherstellung |
| Sichtprüfung jeder Schweißnaht | Schweißnahtform, Symmetrie, Ausrichtung und Oberflächenfehler im Vergleich zu einem Bewertungsstandard (DVS 2202-Reihe; DVS 2202 Supplement 5 für die Bewertung von Extrusionsschweißungen) | Routinemäßig wird jede Hauptnaht und jede Detailverbindung geprüft, bevor ein Teil die Werkbank verlässt. |
| Dichtheitsprüfung des montierten Abschnitts | Dass der fertige Kanalabschnitt bzw. die Spule nicht undicht ist – die Abnahmebedingung für Abluftanlagen | Bei fertigen Abschnitten und Spulen ist der für das Projekt vorgeschriebene Lüftungsdichtheitstest durchzuführen. Die Luftdichtheit von Lüftungskanälen wird üblicherweise als Leckageklasse gemäß der geltenden Lüftungsnorm definiert. Daher sind die genaue Methode, der Prüfdruck und die Abnahmekriterien in der Spezifikation zu bestätigen. |
| zerstörende Probenprüfung | Tatsächliche Schmelzqualität der Schweißnaht (z. B. Zugprüfung von Schweißproben gemäß der DVS 2203-Reihe) | Periodische Prüfmuster oder Schweißproben, oder wenn der Qualitätssicherungsplan oder der Kunde physische Nachweise verlangt |
| Maß- und Passungsprüfung | Durchmesser, Längen, Flanschausrichtung und Spulenpassung, damit die Abschnitte vor Ort spannungsfrei montiert werden können | Bei fertiggestellten Abschnitten vor dem Versand ist die Ausrichtung der Flanschbolzenlöcher eine häufige Ursache für Nacharbeiten auf der Baustelle, wenn sie nicht überprüft wird. |
| Parameter- und Prozessaufzeichnungen | Dass jede Naht gemäß ihrer dokumentierten Vorgehensweise verschweißt wurde – die Rückverfolgbarkeitsebene unterhalb der physikalischen Tests. | Erfasst für Hauptnähte an maschinell gesteuerten Schweißungen und abgelegt mit der Kanalbestellung |
Für einen Kunden im Bereich Abgaskanäle ist der Dichtheitstest der entscheidende Nachweis, doch die Arbeiten, die zum Bestehen des Tests führen, finden bereits vorher statt – beim Material, beim Verfahren und bei der Schweißmaschine. DVS 2207 Leitfaden zur Einhaltung der Vorschriften und Qualitätscheckliste und die Leitfaden für das Stumpfschweißen und dessen Prüfung Beschreiben Sie das Verfahren und die Dokumentation detailliert. Beachten Sie, dass die Anforderungen an die Festigkeit und Luftdichtheit der Lüftungskanäle in der Regel vom Kunden und der jeweiligen Spezifikation des Lüftungssystems für das Projekt festgelegt werden: Wenn in einem Projekt Leckageklassen oder Prüfdrücke angegeben sind, bestätigen Sie vor der Fertigung die genaue Methode und die Abnahmekriterien in der Spezifikation und gleichen Sie diese mit den Eigenschaften eines geschweißten thermoplastischen Systems ab.
Produktionseffizienz: Reduzierung der Fertigungszeit für Lüftungskanalnetze
Aufträge für Lüftungskanäle treffen selten als einzelnes Teil ein. Ein Anlagenprojekt ist ein NetzwerkViele gerade Rohrabschnitte in verschiedenen Durchmessern, eine Reihe von Bögen, T-Stücken und Übergangsstücken sowie verschiedene Flansche und Anschlüsse – all dies wird in der Reihenfolge der Installation vor Ort benötigt. Dadurch verschiebt sich die Frage von „Wie schnell können wir einen einzelnen Kanal herstellen?“ zu „Wie können wir schnell und zuverlässig einen reproduzierbaren Bausatz von Teilen produzieren?“ Konsistenz und die Standardisierung der Komponenten, nicht die höchste Schweißgeschwindigkeit, sind entscheidend für die Rentabilität eines Kanalherstellers.
Wählen Sie diesen Weg: Netzwerk- und Volumenkanalfertigung
- Sie erhalten Aufträge für das gesamte Netzwerk oder Folgeaufträge und erwarten, dass das Segment der Lüftungskanäle mit dem Markt für Anlagenbau wächst.
- Standardisieren Sie eine kleine Familie von Kanaldurchmessern und rechteckigen Abmessungen, damit die Komponenten in verschiedenen Projekten wiederverwendet werden können.
- Investieren Sie in aufeinander abgestimmte Maschinen – eine Schweiß- und Biegemaschine (WeiForm Pro-Klasse) für gefaltete Seiten und Flansche sowie eine großformatige Stumpfschweißmaschine (WeiBond 3000-Klasse) mit gespeicherten Programmen für Paneele und Längsnähte.
- Mit einer CNC-Fräse lassen sich präzise Entwicklungsformen herstellen, sodass Bögen, Übergänge und Abzweigungen passgenau zusammenpassen.
- Um eine separate Rolllinie zu vermeiden, können runde Kanäle am Schweißgerät mit der rollenden Hilfsvorrichtung hergestellt werden.
- Das Netzwerk sollte als transportable Spulen mit Flanschen konzipiert werden, sodass die Abschnitte vorgefertigt und in der Werkstatt getestet werden können.
Wählen Sie diesen Weg: projektbezogene oder kleinserienmäßige Lüftungsarbeiten
- Die Lüftungskanäle sind nur gelegentlich vorhanden und werden mit Tank- oder allgemeinen Konstruktionsarbeiten kombiniert, oder Ihre Lüftungskanäle haben einen kleinen Durchmesser.
- Beginnen Sie mit einer mittelgroßen Schweiß- und Biegemaschine, die auf Ihre typischen Blechabmessungen ausgelegt ist, und bauen Sie eine Extrusionsschweißanlage für Flansche und Abzweige auf.
- Kaufen Sie Winkelstücke, T-Stücke und Formstücke dort, wo ein Lieferant sie bereits auf Lager hat, und fertigen Sie die geraden Rohrabschnitte und Übergänge selbst an.
- Um Sonderanfertigungen zu vermeiden, sollten Sie nach Möglichkeit Standard-Blattgrößen und Standard-Falzwinkel verwenden.
- Führen Sie von Anfang an die Dokumentation von Spulen ein – diese wird von Industrie- und institutionellen Kunden geprüft.
- Nur gelegentliche Schweißarbeiten mit Überbreite oder dicken Wänden sollten nur dann ausgelagert werden, solange dies selten vorkommt; häufige Arbeiten an großen Lüftungskanälen rechtfertigen den Einsatz der Maschine.
Drei Hebel zur Steigerung der Effizienz verdienen es, explizit genannt zu werden. Erstens: Durch Falten statt Schweißen lässt sich die Luftdichtheit verbessern und gleichzeitig die Fertigungszeit verkürzen.Jede fachgerecht geformte Ecke verhindert eine Schweißnaht und die damit verbundene Leckagequelle. Zweitens: Nahtminimierung und Spulendesign Schweißzeit, Inspektionszeit und Montagezeit vor Ort werden gleichzeitig reduziert – ein Netzwerk aus wenigen Standardspulen lässt sich schneller installieren als eines aus vielen individuell angefertigten Teilen. Drittens Fehler an der Nahtstelle erkennen, nicht erst bei der EndprüfungHier liegen die größten Einsparungen: Maschinengesteuerte Parameter und die visuelle Inspektion gemäß der geltenden DVS-2202-Norm erkennen Probleme bereits im Bearbeitungszustand des Bauteils, anstatt erst nach Versand und Montage. Die Gründe für die Automatisierung der Maschinensteuerung finden Sie in unserem CNC- vs. manuelle SchweißanalyseUnd wie die Produktionsfläche um diese Arbeitsgänge herum angeordnet werden kann, finden Sie unter Leitfaden zur WerkstattlayoutplanungDie
Integration mit PP-Wäschersystemen: Komplettlösungen für die Luftreinhaltung
Lüftungsanlagen stehen fast nie allein. In den meisten industriellen Abgasanlagen dient das Lüftungsnetz der Zufuhr zu einer Abluftreinigungsanlage – und bei korrosiven Dämpfen handelt es sich dabei sehr oft um einen PP-Wäscher. Ein typischer Ablauf ist wie folgt: Fanghaube im Prozess → Kanalnetz (Gerade Strecken, Kurven, Abzweigungen) → Einlass des Wäschers → Festbett und Nebelabscheider → Ventilator und AbgaskaminDie Lüftungskanäle und der Wäscher bestehen aus der gleichen Materialfamilie, werden nach dem gleichen Schweißverfahren gefertigt und stammen oft aus der gleichen Fertigungswerkstatt.
Diese Überschneidung ist der Grund, warum Lüftungskanalhersteller häufig beide Seiten des Systems fertigen. Die Anforderungen sind eng miteinander verknüpft:
- Gleiche materielle Logik. Ein PP-Kanal, der einen PP-Wäscher speist, hält das System innerhalb einer Materialfamilie und vereinfacht die Materialqualifizierung. Das anzuwendende Schweißverfahren hängt jedoch weiterhin von der Verbindungsart, der Blechdicke und dem Fertigungsverfahren ab. Die Verwendung derselben Materialfamilie kann Spezifikation und Fertigung vereinfachen, die chemische Beständigkeit sollte jedoch für die tatsächlichen Bedingungen in jedem Teil des Abgassystems überprüft werden.
- Gleicher Dichtungsstandard an der Schnittstelle. Die Verbindung zwischen Kanal und Wäscher ist eine kritische Stelle: Sie muss luftdicht und chemisch beständig sein, da hier das gesamte Netzwerk auf die Aufbereitungsanlage trifft. Flansch- oder Schweißverbindungen erfordern hier die gleiche Prüfung wie jede Hauptnaht.
- Gemeinsam genutzte Fertigungsanlagen. PP-Wäschertürme werden aus verschweißten PP-Platten und verschweißten PP-Innenteilen gefertigt. Dabei kommen dieselben Stumpfschweißmaschinen, Biegemaschinen und Extrusionsschweißanlagen zum Einsatz, die auch in einem Lüftungsanlagenbau verwendet werden. Siehe unsere Leitfaden zur Herstellung von PP-Scheuersaugmaschinen für die Schiffsseite und die Seite mit Lösungen zum Schweißen von PP-Scheuermaschinen für den Ausrüstungssatz.
- Eine positive Geschichte für den Kunden. Ein Auftragnehmer, der Erfassung, Transport und Aufbereitung liefern kann, bietet eine kohärente Lösung zur Verbesserung der Luftqualität und nicht nur eine Ansammlung von Einzelteilen – und kann beides im Rahmen eines dokumentierten Fertigungs- und Qualitätssicherungsrahmens managen, wobei für jede Komponente die geeignete Inspektions- und Testmethode angewendet wird.
Für einen Fertigungsbetrieb bedeutet dies in der Praxis, dass die Herstellung von Lüftungskanälen eine natürliche Erweiterung bestehender Anlagen darstellt und keine neue Fähigkeit. Die Maschinen, die einen PP-Wäscher schweißen und biegen, schweißen und biegen auch dessen Ein- und Auslasskanäle; der Unterschied liegt in den Konstruktionsdetails und den Tests, nicht im Kernprozess.
Checkliste für die Planung und Fertigung von Abluftkanalnetzen
Lüftungskanäle teilen sich die Ausrüstung und die Schweißverfahren mit Tanks und Behältern, jedoch gibt es einige spezifische Probleme bei Kanälen und der Luftaufbereitung, die vor der Angebotserstellung geklärt werden sollten:
- Zuerst die Luftstromchemie und die Temperatur. Ermitteln Sie genau die Zusammensetzung und den Temperaturbereich der Abgase und wählen Sie anschließend das Material – PP-H, PVC-U oder PVDF – anhand dieser Parameter aus. Diese Entscheidung ist maßgebend für alle nachfolgenden Prozesse. Klären Sie sie daher unbedingt mit dem Kunden oder Verfahrenstechniker ab, bevor Sie einen Preis festlegen.
- Luftdichtheit als Konstruktionsanforderung, nicht als nachträglicher Gedanke. Da Abluftkanäle häufig unter Saugwirkung betrieben werden und verunreinigte Luft transportieren, sollten die Anzahl der Verbindungen, die Flanschkonstruktion und der Testplan auf ein dichtes System ausgelegt und der Abnahmetest im Voraus mit dem Kunden vereinbart werden.
- Vollständige Versteifung aller Gelenke. Gerade Schweißnähte, Längsnähte an runden Kanälen, Flanschschweißungen und Abzweigverbindungen müssen vollständig verschmolzen sein. Ein Kanal, der nur an einer Abzweigung dicht ist, ist nicht dicht.
- Ecken und Übergänge wurden, wo möglich, geformt. Die Ecken von Lüftungskanälen werden gefaltet und Übergänge geformt, anstatt sie aus verschweißten Streifen herzustellen. Durch das Formen werden sowohl die Fertigungszeit als auch die Anzahl potenzieller Leckstellen reduziert.
- Runde Abschnitte für Abgasleitungen. Rundrohre widerstehen Druck und Vibrationen gut und bieten weniger Innenecken, in denen sich Ablagerungen bilden können; runde Rohrrohlinge werden mit der Walzhilfsvorrichtung gebogen und die Längsnaht verschweißt.
- Flansch- und Spulenkonstruktion für die Montage vor Ort. Durch die Konstruktion des Netzwerks als Flanschspulen können Abschnitte in der Werkstatt vorgefertigt, geprüft und auf Dichtheit getestet und anschließend vor Ort montiert werden – schneller und besser kontrollierbar als lange Schweißnähte vor Ort.
- Stützen, Ausdehnung und Gewicht. Kunststoffrohre sind leichter als Stahlrohre, dehnen sich aber bei Temperaturänderungen aus und ziehen sich bei Temperaturänderungen zusammen. Daher benötigen sie Stützkonstruktionen, deren Abstände dem Material und der Betriebstemperatur angepasst sind. Stimmen Sie den Stützabstand mit dem Installateur ab und berücksichtigen Sie die thermische Ausdehnung.
- Zugang für Reinigungs- und Inspektionszwecke. In Abgaskanälen sammeln sich Ablagerungen an. Inspektions- und Reinigungsöffnungen sollten vorgesehen und als ordnungsgemäß abgedichtete, verschweißte Verbindungen und nicht als vor Ort geschnittene Löcher ausgeführt werden.
- Einheitliches Schweißverfahren für jedes Material. Ordnen Sie jedes Material dem entsprechenden DVS 2207-Teil zu und führen Sie für jede Naht ein dokumentiertes Verfahren und eine Parameteraufzeichnung; dadurch wird das Netzwerk überprüfbar und reproduzierbar.
Bei korrekter Ausführung laufen diese Punkte alle auf dasselbe hinaus: vollflächiges Verschmelzen, geformte statt gefertigte Verbindungen und ein dokumentiertes Verfahren für jedes Material im System. Sie sind es, die ein zuverlässiges Abgasnetz von einem Kanal unterscheiden, der am Flansch undicht ist und an der Abzweigung korrodiert.
Typisches Produktionsszenario: Skalierung der Kanalfertigungskapazität
Dieser Abschnitt beschreibt ein typisches, illustratives Produktionsszenario Es handelt sich nicht um einen konkreten Kundenauftrag, und es werden keine Produktions- oder Kapazitätszahlen genannt. Kanalbestellungen treffen selten abschnittsweise ein. Typischerweise wird in diesem Segment ein Kunststoffverarbeitungsbetrieb, der bereits PP-Tanks, Wäscher oder Abzüge schweißt, von einem Chemiewerk, einer Galvanisierungsanlage, einem Labor oder einem Systemintegrator beauftragt, auch das Abluftkanalnetz zu liefern – oft die komplette Anlage mit geraden Rohren, Bögen, Abzweigungen und den Anschlüssen an einen Wäscher. Bei Werkserweiterungen oder der Hinzufügung weiterer Produktionslinien kommt es häufig zu Folgeaufträgen.
Die entscheidende Einschränkung ist in der Regel nicht die Schweißkompetenz der Werkstatt, sondern ihr Durchsatz und die gleichbleibende Qualität: Wird jedes Kanalsegment mit unterschiedlichen Einstellungen und manuell variierten Parametern zugeschnitten, gefaltet und verschweißt, ist der Output begrenzt und das Risiko von Abweichungen und Nacharbeiten steigt. Der Einsatz von aufeinander abgestimmten Maschinen mit gespeicherten Programmen ändert dies. Breitere Materialstärken und geformte Ecken reduzieren die Anzahl der Schweißnähte pro Segment, sodass jede Spule weniger Schweißgänge benötigt. Gespeicherte Programme gewährleisten, dass das zwanzigste Segment nach demselben Verfahren wie das erste verschweißt wird. Maß- und Parameteraufzeichnungen machen die Qualität des gesamten Bausatzes sichtbar, bevor er die Werkstatt verlässt. Das Ergebnis ist genau das, was sich Unternehmen im Bereich Kanalbau und Luftreinhaltung wünschen: eine mit dem Projekt skalierbare Kapazität und eine Qualität, auf die sich der Kunde Auftrag für Auftrag verlassen kann.
Wir halten dieses Szenario bewusst qualitativ: Es dient der Veranschaulichung und ist kein gemeldetes Kundenergebnis. Der genaue Kapazitätsgewinn hängt von den Kanalgrößen, Wandstärken und der vorhandenen Ausrüstung des Betriebs ab. Daher ist die korrekte Vorgehensweise zur Dimensionierung einer Leitung die Arbeit mit Ihren eigenen Zeichnungen. Unsere Ingenieure können diese Dimensionierung mit Ihnen durchführen. Sprechen Sie mit einem Weissenberg-IngenieurDie
Häufig gestellte Fragen
Welcher Kunststoff wird für Abluft- und Lüftungskanäle verwendet?
Die gängigsten Werkstoffe sind PP (PP-H), PVC-U und PVDF. PP-H ist der Standard für Abluftkanäle für chemische Dämpfe und Prozessabgase, da es beständig gegen eine Vielzahl von Säuren, Laugen und Salzen ist, in großen Platten erhältlich ist und sich hervorragend verschweißen lässt. PVC-U wird häufig für Anwendungen mit niedrigeren Temperaturen und weniger aggressiven Umgebungsbedingungen, wie z. B. Laborabluft, eingesetzt. PVDF wird für heiße, lösungsmittelhaltige oder stark oxidierende Dampfströme verwendet, bei denen PP und PVC-U an ihre Grenzen stoßen; es ist jedoch auch die teuerste Variante. Die Auswahl sollte anhand der tatsächlichen Zusammensetzung und Temperatur des Luftstroms erfolgen, und die spezifische Sorte sollte vor der Angebotserstellung anhand der Daten des Lieferanten bestätigt werden.
Wie werden Lüftungskanäle aus Kunststoff verbunden?
Kunststoffkanalkomponenten werden durch Schweißen verbunden, wobei für jedes Teil die entsprechenden Verfahren zum Einsatz kommen. Flache Paneele und die Längsnaht runder Kanalabschnitte werden durch Stumpfschweißen mit Heißwerkzeug verbunden; Kanalseitenwände, Übergänge, Hauben und Flansche werden durch Biegen geformt. Wo eine Ecke gefaltet werden kann, wird sie gefaltet statt geschweißt, da eine fachgerecht geformte Ecke eine Schweißnaht und somit eine potenzielle Leckagequelle vermeidet. Detailverbindungen wie Flansche, Abzweigstutzen, Anschlussrahmen und Versteifungsringe werden typischerweise durch Extrusionsschweißen abgedichtet und verstärkt. Jedes Material wird nach seinem eigenen Verfahren verschweißt – DVS 2207-1 für PE-HD, DVS 2207-11 für PP, DVS 2207-12 für PVC-U und DVS 2207-15 für PVDF; extrusionsgeschweißte Detailverbindungen erfolgen nach DVS 2207-4.
Wie macht man ein Lüftungssystem luftdicht und wie wird das geprüft?
Die Luftdichtheit wird durch vollständiges Verschweißen aller Nähte und Verbindungen über die gesamte Länge unter gleichmäßigen Bedingungen und anschließende Ergebnisprüfung erreicht. In der Praxis bedeutet dies maschinelles Stumpfschweißen mit gleichmäßigem Anpressdruck und stabiler Heizplattentemperatur, um schwache, unvollständig verschmolzene Nahtenden zu vermeiden; das Falten von Ecken anstatt deren Fertigung; sorgfältiges Extrusionsschweißen von Flanschen und Abzweigungen; und die Sichtprüfung jeder Schweißnaht anhand eines Bewertungsstandards. Fertige Abschnitte und Spulen werden anschließend durch den für das Projekt festgelegten Lüftungsdichtheitstest geprüft (die Luftdichtheit von Lüftungskanälen wird üblicherweise als Leckageklasse gemäß der geltenden Lüftungskanalnorm definiert; daher sind die genaue Methode und die Akzeptanzkriterien in der Spezifikation zu überprüfen). Bei Bedarf werden zerstörende Schweißnahtprüfungen gemäß der Normenreihe DVS 2203 durchgeführt, sofern der Qualitätsplan einen physischen Nachweis erfordert.
Sind Kunststoffrohre für hohe Temperaturen geeignet?
Es kommt auf das Material an. PVC-U hat von den drei gängigen Kanalmaterialien die niedrigste Dauertemperaturbeständigkeit und ist daher bei Heißabluft die limitierende Wahl. PP-H verträgt höhere Dauertemperaturen als PVC-U. PVDF hingegen weist die höchste Beständigkeit auf und wird für heiße oder stark aggressive Luftströme eingesetzt. Da die angegebenen Dauertemperaturen je nach Güteklasse und Zusammensetzung variieren, sollten Sie vor der Materialauswahl für Heißabluftleitungen stets die spezifische Güteklasse anhand des Datenblatts des Herstellers und der tatsächlichen Luftstromtemperatur – einschließlich kurzfristiger Schwankungen – überprüfen.
Welche Ausrüstung wird zur Herstellung von Lüftungskanälen aus Kunststoff benötigt?
Das Kernset besteht aus: einer CNC-Fräse für den präzisen Zuschnitt von Paneelen und komplexen Formteilen; einer Schweiß- und Biegemaschine zum Biegen von Kanalseitenwänden, Übergängen, Hauben und Flanschen sowie zum Schweißen von Nähten in einem Arbeitsgang; einer Großformat-Stumpfschweißmaschine für Flachpaneele und Längsnähte von Rundkanälen, optional mit einer Rollvorrichtung für gebogene Rundprofile; und einer Extrusionsschweißmaschine für Flansche, Abzweige, Anschlüsse und Verstärkungen. Die Weissenberg WeiForm Pro 3000 ist eine 3.000 mm breite Schweiß- und Biegemaschine (3–30 mm Schweißen, 3–20 mm Biegen, 5°–95°), die speziell für die Bearbeitung von Luftkanälen entwickelt wurde. Die WeiBond 3000 ist eine 3.000 mm breite Stumpfschweißmaschine für 3–40 mm dicke PE-, PP- und PVDF-Platten mit optionalen 90°-Winkel- und Rollvorrichtungen.
Wie werden die Lüftungskanäle an ein PP-Wäschersystem angeschlossen?
Das Kanalsystem transportiert die abgeschiedenen Abgase zum Wäscher: Ein typischer Strang verläuft von den Absaughauben über gerade Kanäle, Krümmer und Abzweigungen zum Wäscher-Einlass, durch den Füllkörperfilter und den Tropfenabscheider und schließlich zu einem Ventilator und dem Abgaskamin. Da Kanal und Wäscher üblicherweise aus demselben Material gefertigt sind, vereinfacht die Verwendung eines einzigen Materials die Materialqualifizierung, Spezifikation und Unterstützung. Das anzuwendende Schweißverfahren hängt jedoch weiterhin von der Nahtart, der Blechdicke und dem Fertigungsverfahren ab, und die chemische Beständigkeit muss für die jeweiligen Bedingungen in jedem Systemteil überprüft werden. Die Verbindung zwischen Kanal und Wäscher ist eine kritische Verbindung – sie muss luftdicht und chemisch beständig sein – und erfordert daher die gleiche Prüfung wie jede Hauptnaht.
Wichtigste Erkenntnisse
- Die Herstellung von Lüftungs- und Abluftkanälen umfasst geschweißte thermoplastische Kanalsysteme für korrosive oder kontaminierte Luft und unterliegt drei Anforderungen: einem Material, das auf die chemische Zusammensetzung und Temperatur des Luftstroms abgestimmt ist, luftdichten Schweißverbindungen an jeder Naht und jedem Anschluss sowie einer effizienten Formgebung der geraden Abschnitte, Bögen, Übergänge und runden Abschnitte, die ein Netzwerk benötigt.
- PP-H ist das Standardmaterial für Abluftkanäle für chemische Dämpfe; PVC-U eignet sich für niedrigere Temperaturen und weniger aggressive Anwendungen; PVDF ist für heiße, lösungsmittelhaltige oder stark oxidierende Ströme reserviert – bitte prüfen Sie vor der Angebotserstellung die spezifische Sorte anhand der Luftstrombedingungen.
- Die Fertigung ist eine Abfolge aufeinander abgestimmter Techniken: CNC-Zuschnitt für präzise Entwicklungsformen; Linienbiegen (oder Schweißen und Biegen) für Kanalseiten, Übergänge und Flansche; Stumpfschweißen für Paneele und Längsnähte von Rundkanälen; Walzen für gekrümmte Rundprofile; und Extrusionsschweißen für Flansche, Abzweige, Anschlüsse und Verstärkungen.
- Die Luftdichtheit ist ein Prozessergebnis, kein Ergebnis einer einzelnen Prüfung: gleichmäßige Erwärmung und gleichmäßiger Klemmdruck über die gesamte Naht, gefaltete statt gefertigte Ecken, einwandfreie extrusionsgeschweißte Detailverbindungen und Sichtprüfung jeder Schweißnaht gemäß der DVS 2202-Reihe, verifiziert durch den für das Projekt festgelegten Lüftungslecktest und gegebenenfalls zerstörende Probenahme gemäß DVS 2203.
- Die Lüftungskanäle und PP-Wäscher gehören zum selben System und teilen sich Materialien, Schweißverfahren und Ausrüstung – die Herstellung beider Systeme ermöglicht es einem Fertigungsbetrieb, eine Komplettlösung für die Luftreinhaltung anzubieten.
- Die Weissenberg WeiForm Pro 3000 ist eine 3.000 mm breite Schweiß- und Biegemaschine (Schweißen 3–30 mm, Biegen 3–20 mm bei 5°–95°, Mitsubishi SPS mit servogesteuerten elektrischen Zylindern zum Biegen und pneumatischen SMC-Komponenten für andere Funktionen), die für Anwendungen in der Luftkanaltechnik entwickelt wurde; die WeiBond 3000 ist eine 3.000 mm breite Stumpfschweißmaschine für 3–40 mm dicke PE-, PP- und PVDF-Platten mit optionalen 90°-Winkel- und Rollvorrichtungen für Ecken und runde Abschnitte.
- Effizienz ist Ingenieurskunst: Wo möglich, falten statt schweißen, Nähte minimieren und Spulen standardisieren sowie Fehler an der Nahtstelle statt bei der Endprüfung erkennen.
Literaturhinweise und weiterführende Literatur
- Weissenberg — WeiForm Pro 3000 Schweiß- und Biegemaschine (3.000 mm Arbeitsbreite; Schweißen 3–30 mm; Biegen 3–20 mm bei 5°–95°; Mitsubishi SPS; servogesteuerte elektrische Zylinder zum Biegen; pneumatische SMC-Komponenten für die übrigen pneumatischen Funktionen; 7,2 + 4,6 × 2 kW; max. Heiztemperatur 260 °C; benannt nach Luftkanälen und Galvanisierbecken)
- Weissenberg — WeiBond 3000 Kunststoffplatten-Stumpfschweißgerät (3–40 mm PE/PP/PVDF; max. Arbeitsbreite 3.000 mm; 7,2 kW; max. Heiztemperatur 260 °C; optionale 90°-Winkel- und Rollhilfsvorrichtungen; entwickelt für die Herstellung von PP-Wäschertürmen, Aquakultur und Wasseraufbereitung)
- Weissenberg — Kunststoffplattenschweißgeräte-Sortiment (WeiBond Stumpfschweißgerätefamilie)
- Weissenberg — Schweiß- und Biegemaschinen für Kunststoffplatten (WeiForm Pro 2000/3000/4000 Serie)
- Weissenberg — PP-Schweißlösungen (Temperaturregelung der Heizplatte innerhalb von ca. ±5°C; Parallelogramm-Synchronisationsmechanismus; robuste, präzisionsebene Arbeitsplattform)
- Weissenberg — Extrusionsschweißlösungen Und Weldy-Extrusionsschweißer für Flansche, Abzweigungen, Anschlüsse und Nahtverstärkung
- Weissenberg — CNC-Fräse für das präzise Zuschneiden von Paneelen und Entwicklungsformen
- Weissenberg — Herstellung von PP-Wäschern: Bewährte Verfahren für korrosionsbeständige Schweißverbindungen
- Weissenberg — Stumpfschweißverfahren für Kunststoffplatten: Einrichtung, 5-stufiger Schweißzyklus und Prüfleitfaden
- Weissenberg — DVS 2207 Leitfaden zur Einhaltung der Vorschriften und Qualitätscheckliste
- Weissenberg — Anleitung zum Biegen von Kunststoffplatten: Biegeanleitung für PP-, HDPE- und PVC-Folien
- Weissenberg — Schweißen von HDPE-, PP- und PVDF-Platten: Prozess, Temperaturen und Materialleitfaden
- Weissenberg — Herstellung von Wasseraufbereitungsanlagen: Kunststoffschweißlösungen
- Weissenberg — Layout einer Kunststoffverarbeitungswerkstatt: Planungsleitfaden mit 5 Zonen
- DVS 2207-Serie — Schweißen von Thermoplasten (Heißwerkzeugteile: DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF; Extrusionsschweißen: DVS 2207-4), DVS Media GmbH, Düsseldorf
- DVS 2202-Serie — Bewertung von Verbindungen zwischen Thermoplasten an Rohrleitungsteilen und Paneelen (Visuelle Beurteilung von Schweißnähten bei erhitzten Blechen und Strangpressschweißungen; DVS 2202 Supplement 5 behandelt die Beurteilung von Strangpressschweißungen; bitte aktuelle Ergänzungen und Ausgaben prüfen)
- DVS 2203-Serie — Prüfung von Schweißverbindungen aus Thermoplasten (Mechanische Prüfung von Schweißproben; Überprüfung aktueller Teile und Ausführungen)
- Luftdichtheit von Lüftungskanälen – Bei Abluft- und Lüftungskanälen wird die Luftdichtheit normalerweise als Leckageklasse gemäß der für das Projekt geltenden Norm für Lüftungskanäle angegeben; bestätigen Sie die geltende Norm, die Leckageklasse und den Prüfdruck in der Projektspezifikation.
- Industrielle Lüftungspraxis – anerkannte Referenzen für die Planung und Spezifikation industrieller Abluft- und Lüftungssysteme umfassen unter anderem die ACGIH-Richtlinien. Industrielle Belüftung: Ein Leitfaden mit Empfehlungen für die Planung In den Vereinigten Staaten gilt die OSHA-Vorschrift 29 CFR 1910.94 (Lüftung). Beachten Sie stets die Spezifikationen des Lüftungssystems und die für das Projekt geltenden gesetzlichen Bestimmungen.
Sie planen ein Abluftkanalnetz oder möchten Ihre Werkstatt um Lüftungsarbeiten erweitern und wünschen sich eine zweite Meinung zur Materialauswahl, zum Kanal- und Spulendesign oder zur Maschinenauswahl? Sprechen Sie mit einem Weissenberg-Ingenieur — Die richtige Konfiguration hängt von den Abmessungen und Wandstärken Ihrer Kanäle, der chemischen Zusammensetzung und Temperatur des Luftstroms, Ihrem Produktionsvolumen sowie den Konformitäts- und Testanforderungen Ihres Marktes ab.