Kurzantwort
Der Druck ist neben Temperatur und Zeit einer der drei entscheidenden Faktoren beim Stumpfschweißen von Kunststoffplatten. Zu geringer Fügedruck kann zu unvollständiger Verschmelzung führen; zu hoher Druck kann geschmolzenes Material verdrängen und die Schweißnaht ausdünnen. Eine gute Druckregelung basiert nicht auf einem festen Wert, sondern auf der Anwendung des korrekten Drucks in jeder Schweißphase und dessen gleichbleibender Anwendung. Eine reglergesteuerte Proportionalregelung kann diese Wiederholgenauigkeit verbessern, sofern das pneumatische System korrekt ausgelegt, versorgt und gewartet ist.
Warum die Druckregelung ein unterschätzter Faktor ist
Definition: Druckregelung beim Schweißen von Kunststoffplatten
Die Druckregelung beim Schweißen von Kunststoffplatten bezeichnet das Anwenden der korrekten Fügekraft in jeder Phase des Schweißprozesses – einen leichten, gleichmäßigen Kontakt während der Materialerwärmung, eine definierte Kompression beim Zusammenpressen der erweichten Enden und ein gleichmäßiges Halten während der Abkühlung der Verbindung – und die Gewährleistung einer reproduzierbaren Kraft bei jedem Schweißvorgang. Beim Stumpfschweißen mit beheiztem Werkzeug bestimmt der Druck, wie weit die plastifizierten Flächen ineinanderfließen und wie viel geschmolzenes Material an der Naht verdrängt wird. „Druckregelung“ umfasst daher zwei Aspekte: den für jede Phase gewählten Wert und die Fähigkeit der Maschine, diesen Wert ohne Abweichungen, Druckspitzen oder manuelle Eingriffe des Bedieners zu erreichen und konstant zu halten.
Dieser Artikel richtet sich an Kunststoffverarbeitungsbetriebe, Hersteller von Behältern und Kanälen sowie an technische Einkäufer, die bereits Temperatur und Zeit im Blick haben und die dritte Prozessvariable verstehen möchten, die die Schweißnahtqualität maßgeblich beeinflusst. Den vollständigen Ablauf einer Maschine finden Sie in unserem Verfahren und Anleitung zum Stumpfschweißen von Kunststoffplatten in 5 PhasenInformationen zur Temperatur finden Sie unter Temperaturregelung im KunststoffschweißleitfadenDie
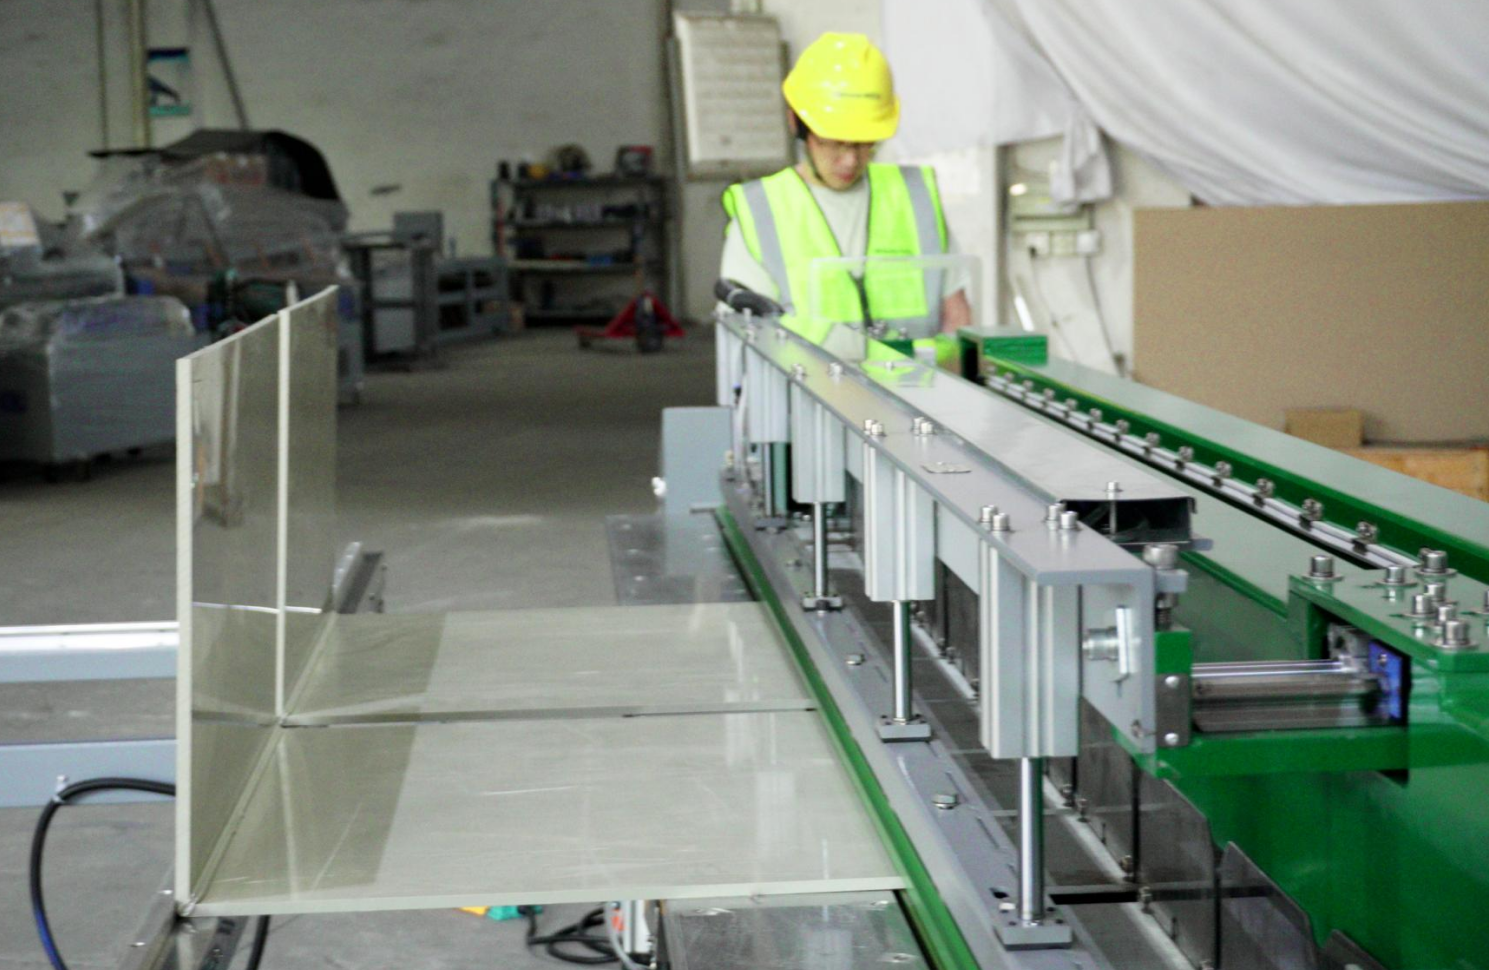
Eine Schweißnaht entsteht durch das Zusammenpressen zweier plastifizierter Enden, bis sich ihre Schmelzschichten verbinden und anschließend gemeinsam abkühlen. Die Temperatur macht das Material schweißbar; die Zeit sorgt für die Erwärmung; der Druck bringt die beiden Flächen schließlich zusammen und hält sie in dieser Position. Deshalb erzeugt eine Maschine, die die Temperatur zwar optimal hält, aber ungleichmäßig presst, dennoch eine Schweißnaht, die von Teil zu Teil variiert: Der Erwärmungsprozess kann perfekt sein, aber der Fügeprozess entscheidet letztendlich über die Festigkeit der Verbindung.
Der Druck wird aus einem einfachen Grund unterschätzt: Er ist schwerer sichtbar als die Temperatur. Die Plattentemperatur wird auf einem Display angezeigt und kann mit den Vorgaben verglichen werden. Druck hingegen wird meist eher gefühlt als gemessen, und seine Auswirkungen – eine leicht unvollständig verschmolzene Naht, eine etwas zu dicke Schweißraupe, eine leicht dünnere Wandstärke – werden leicht als „normale Abweichung“ abgetan, bis eine Undichtigkeit, eine Nacharbeit oder ein fehlgeschlagener Test etwas anderes offenbart. Die DVS 2207-Serie behandelt den Druck jedoch als definierten Prozessparameter für jedes Material und jede Wandstärke, nicht als optionales Detail.
Die Rolle des Drucks im Verlauf des Schweißprozesses
Der Druck erscheint mehr als einmal
Beim Stumpfschweißen mit erhitztem Werkzeug wird der Druck nicht einmalig als feste Einstellung aufgebracht. Er wird in definierten Phasen aufgebracht, wobei jede Phase eine andere Funktion erfüllt. Ein typischer Zyklus mit erhitztem Werkzeug durchläuft die folgenden Schritte, und der Druck ist in nahezu jedem Schritt von Bedeutung:
- Kontakt und Ausrichtung. Die beiden Blechenden werden eingespannt und ausgerichtet. Die Klemmen selbst üben eine Klemmkraft aus, und wie gleichmäßig sie das Blech halten, entscheidet darüber, ob die Enden rechtwinklig aufeinandertreffen. Eine ungenaue Ausrichtung lässt sich nachträglich nicht durch Druck korrigieren – sie erschwert den Fügevorgang nur und wirkt der Geometrie entgegen.
- Erwärmung unter leichtem Kontaktdruck. Die Enden werden mit relativ geringer Anpresskraft gegen die erhitzte Platte gedrückt. Dies ist beabsichtigt: Zu viel Kraft presst das Material gegen die Platte, zu wenig führt zu einem ungleichmäßigen Spalt. Ziel ist ein vollständiger, gleichmäßiger Kontakt, damit jede Fläche bis zur erforderlichen Tiefe plastifiziert wird, ohne von der Wärmequelle weggedrückt zu werden.
- Umstellung. Die Platte wird herausgezogen und die beiden erweichten Enden werden so schnell wie möglich zusammengeführt. Zeit und Bewegung sind hierbei entscheidend, ebenso wie die Fähigkeit der Maschine, die Platte gleichmäßig zu bewegen – ein ruckartiger oder langsamer Wechsel kann dazu führen, dass die Schmelzschicht abkühlt oder sich verschiebt, bevor die Flächen aufeinandertreffen.
- Beitritt unter Beitrittsdruck. Die Enden werden mit dem für Material und Dicke festgelegten Fügedruck zusammengepresst. Dadurch werden die beiden Schmelzschichten ineinander gepresst und die Verbindung hergestellt. Ist der Druck zu gering, verschmelzen die Schichten nicht vollständig; ist er zu hoch, wird das geschmolzene Material aus der Naht verdrängt.
- Kühlung unter Haltedruck. Die Verbindung steht während des Erstarrens unter Druck, sodass sie sich beim Kristallisieren nicht bewegen oder trennen kann. Wird der Druck zu früh nachgelassen, kann dies zu Verformungen, inneren Spannungen oder einer Verbindung führen, die sich beim Abkühlen leicht öffnet.
Heizkontaktdruck, Fügedruck und Abkühlzeit unter Druck sind im Schweißverfahren definiert. Die Normenreihe DVS 2207 ist genau aus diesem Grund nach Werkstoffen gegliedert – beispielsweise 2207-1 für PE-HD, 2207-11 für PP, 2207-12 für PVC-U und 2207-15 für PVDF – und es empfiehlt sich, die jeweils aktuelle Fassung der Norm für Ihr Projekt zu überprüfen. Die Aufgabe einer Maschine besteht nicht darin, diese Werte zu erfinden, sondern sie Schritt für Schritt zuverlässig zu erreichen und einzuhalten.
Warum die Verbindungsphase den größten Teil der Arbeit erledigt
Die Fügephase ist der entscheidende Punkt für die Druckkontrolle, denn hier verschmelzen die beiden Flächen zu einer Einheit. Werden die erweichten Enden zusammengepresst, fließt die Schmelze von jeder Seite in die andere, und die Grenzfläche verschwindet. Ist der Druck zu niedrig, schließt sich die Grenzfläche nicht vollständig; ist er zu hoch, wird das Material, das in der Naht bleiben sollte, als Raupe herausgedrückt. Der zulässige Druckbereich kann relativ klein sein, insbesondere bei dickeren Blechen und anspruchsvollen Anwendungen. Daher ist die Annahme „Mehr Druck für eine stärkere Schweißnaht“ eine der häufigsten und folgenschwersten Fehlannahmen in der Werkstatt.
Häufige druckbedingte Fehler: Unvollständige Verschmelzung und übermäßige Schweißraupe.
Zu geringer Druck: Unvollständige Verschmelzung
Ist der Fügedruck zu gering oder wird er ungleichmäßig entlang der Naht aufgebracht, verschmelzen die Schmelzschichten nicht vollständig. Es kommt zu einer unvollständigen Verschmelzung: Die Flächen berühren sich und erscheinen verschweißt, die für die Festigkeit der Verbindung notwendige Polymerkettendiffusion ist jedoch nicht abgeschlossen. Unvollständig verschmolzene Verbindungen können sich als schwache Grenzfläche, feine Hohlräume oder eine Naht äußern, die trotz ihres äußerlichen Erscheinungsbildes Biege- oder Schältests nicht besteht. Schlimmer noch: Eine Kaltverbindung kann von außen einwandfrei aussehen, sodass der Defekt erst im Betrieb sichtbar wird. Dies ist die häufigste Fehlerursache bei Schweißnähten, die unter Belastung undicht werden oder reißen.
Zu hoher Druck: Übermäßige Wulstbildung und Ausdünnung
Wird der Druck zu hoch erhöht, kehrt sich das Problem um. Übermäßiger Druck presst geschmolzenes Material als dicke Raupe oder Grat aus der Verbindung. Da dieses Material die Naht verlässt, kann die effektive Wandstärke an der Verbindung reduziert werden. Überkomprimierte Verbindungen weisen zudem höhere innere Spannungen auf, die sich später in Form von Verzug oder einem vom Grundmaterial abweichenden Nahtverhalten äußern können. Eine breite, dicke Raupe wird oft als Zeichen einer festen Schweißnaht interpretiert; in vielen Fällen deutet sie jedoch darauf hin, dass Material verdrängt statt verbunden wurde.
Instabiler oder sprunghafter Druck: Der versteckte dritte Defekt
Zwischen diesen beiden Extremen liegt ein subtileres Problem: ein Druck, der im Durchschnitt zwar annähernd richtig ist, in der Praxis aber instabil. Steigt die Fügekraft beim Zusammentreffen der Enden sprunghaft an, kann der plötzliche Druckstoß die Schmelze verdrängen, bevor die Flächen sauber verschmolzen sind. Verändert sich die Kraft mit der Zuluft oder der Erwärmung der Maschine, entspricht die zehnte Schweißnaht nicht mehr der ersten. Sinkt die Kraft während der Abkühlung ab, erstarrt die Verbindung ohne Stütze. Diese Schwankungen führen selten zu einem einzigen gravierenden Fehler; sie verursachen Inkonsistenzen – manche Schweißnähte gelingen, manche nicht, und niemand kann den Grund dafür nennen. Genau diese Unvorhersehbarkeit soll durch kontrollierten Druck beseitigt werden.
Manuell eingestellte vs. elektropneumatische Proportionaldruckregelung
Maschinen unterscheiden sich darin, wie der Fügedruck eingestellt und gehalten wird. Der folgende Vergleich ist allgemein gehalten, da das genaue Verhalten jeder Maschine von ihrer Konstruktion und dem angewandten Verfahren abhängt – er verdeutlicht aber den Einfluss einer Steuerungsmethode auf die Wiederholgenauigkeit.
| Aspekt | Traditionelle Druckeinstellung | Elektropneumatische Proportionalsteuerung |
| Wie der Druck eingestellt wird | Manuell einstellbarer Regler, dessen Wert vom Bediener an einem Manometer abgelesen wird | Wird als Parameter gespeichert und vom Controller gesteuert. |
| Übergang zwischen den Phasen | Abhängig vom Bediener; die Kraft kann als Schritt oder Ruck einwirken. | Die Temperatur kann schrittweise statt stufenweise auf den Sollwert erhöht werden, sodass die Schmelze allmählicher komprimiert wird. |
| Wiederholbarkeit | Variiert je nach Bediener, Zuluftanlage und Maschinentemperatur | Die Sollwerte werden vom Regler vorgegeben, wodurch die Schwankungen von Zyklus zu Zyklus reduziert werden können – vorausgesetzt, das pneumatische System ist korrekt eingerichtet und gewartet. |
| Zuluftvariation | Eine manuelle Einstellung kann den Änderungen der Zuluft folgen. | Die Steuerung reagiert auf einen Befehl anstatt auf eine feste Öffnung, aber eine stabile Versorgung ist weiterhin erforderlich; die Proportionalsteuerung beseitigt nicht die Notwendigkeit einer ausreichenden, gleichmäßigen Druckluftversorgung. |
| Umrüst- und Einkupplungssequenz | Oftmals dem Timing des Bedieners überlassen. | Zyklusgesteuert, sodass der Druck der Schweißphase folgt. |
| Wo es passt | Kann für dünne, kurze, unkritische Nähte, bei denen der Prozess Spielraum bietet, ausreichend sein. | Besonders wertvoll für dicke Bleche, lange Nähte und wiederholbare Fertigung |
Die Tabelle verdeutlicht die Unterschiede in der Wiederholgenauigkeit und ist nicht als Behauptung zu verstehen, dass eine manuelle Einstellung keine gute Schweißnaht ermöglicht. In erfahrenen Händen und bei unproblematischen Werkstücken kann ein gut eingestellter manueller Regler einwandfreie Verbindungen erzeugen. Doch je dicker das Blech, je länger die Nähte und je höher die Erwartungen an eine dokumentierte Konsistenz sind, desto entscheidender wird die Fähigkeit der Maschine, jedes Mal denselben Druck auf dieselbe Weise zu erreichen.
Wie Weissenberg japanische SMC-Proportionalventile für einen sanften Druckübergang einsetzt
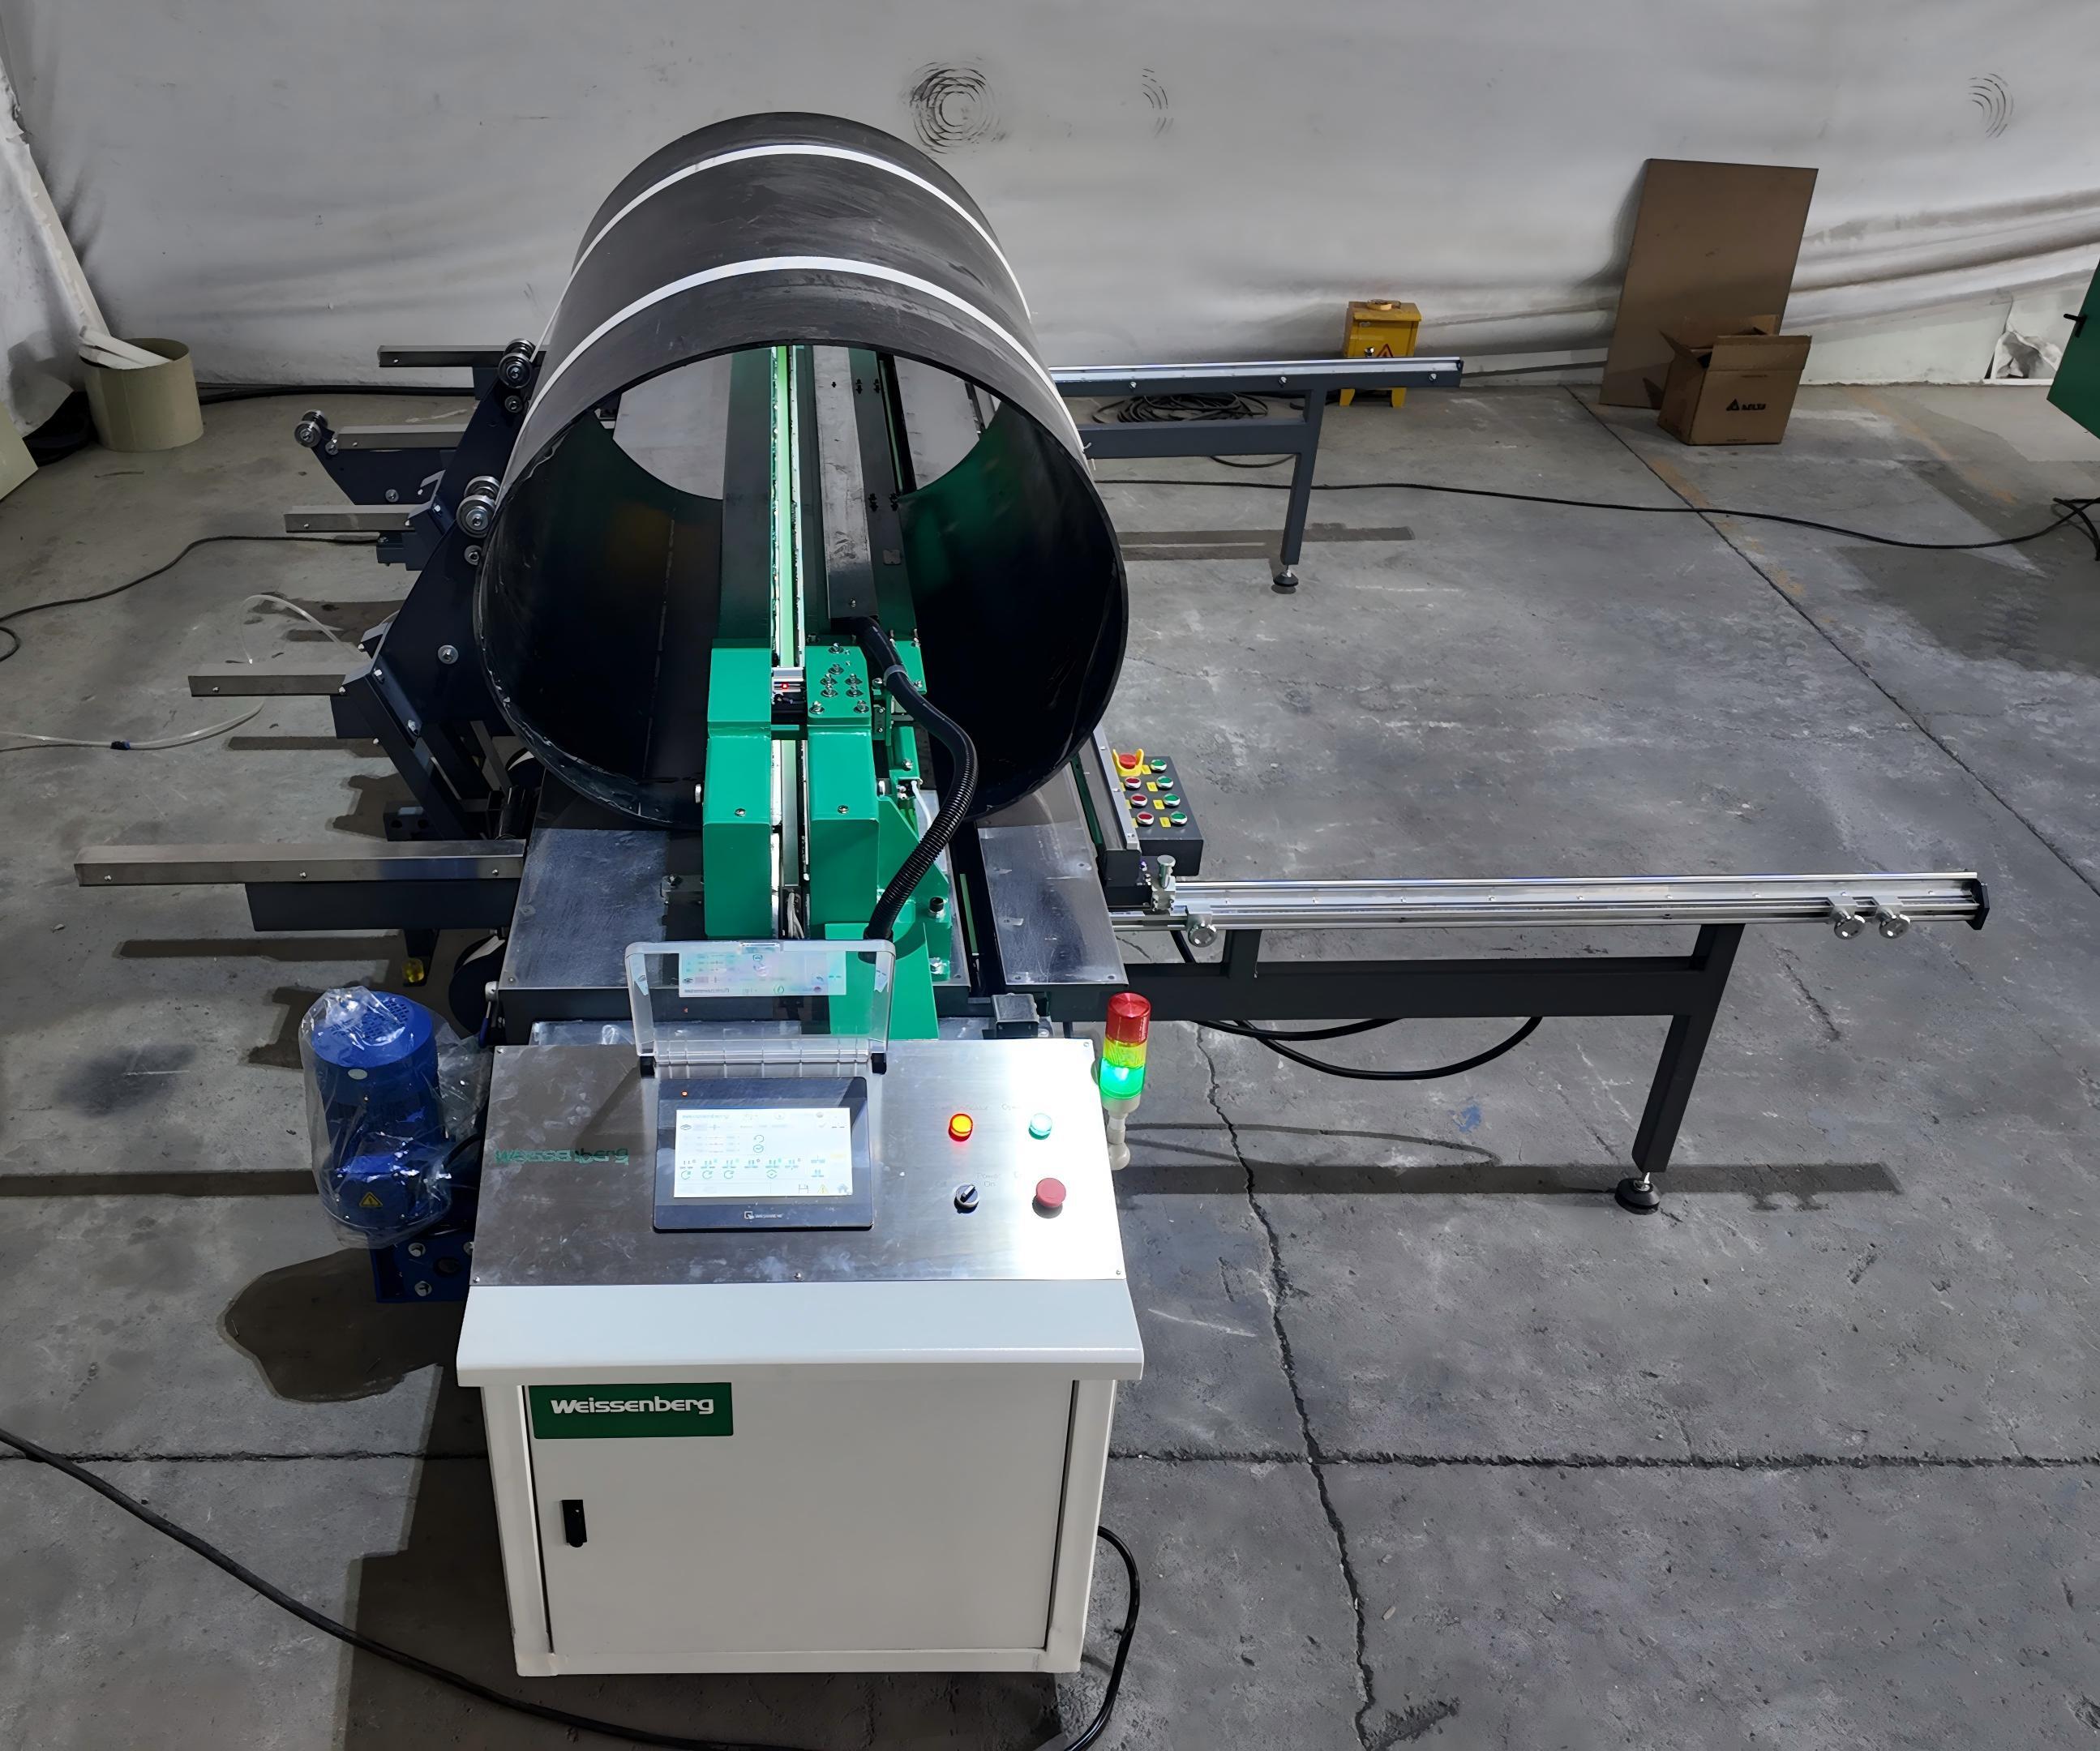
Weissenberg konstruiert seine Blechschweißmaschinen nach dem Prinzip, dass der Druck eine kontrollierbare Variable und keine manuelle Schätzung sein sollte. Der Schweißdruck wird gesteuert durch SMC-Pneumatikkomponenten mit Proportionalsteuerung — SMC ist eine japanische Marke für Pneumatik, die in Industrieanlagen weit verbreitet ist — sodass die Verbindungskraft vom Controller gesteuert und nicht von Hand eingestellt wird.
Der Lenkdruck wird über ein Proportionalventil anstatt über eine feste Luftzufuhr gesteuert; dadurch ändert sich, was auf das Gelenk wirkt:
- Gleichmäßiger Druckübergang. Anstatt dass die Verbindungskraft beim Zusammentreffen der Enden sprunghaft einwirkt, kann das Ventil sie sanft auf den Sollwert anheben, sodass die Schmelzschichten allmählicher und nicht ruckartig komprimiert werden. Wie reibungslos dies geschieht, hängt weiterhin vom Ventil, den Einstellungen der Anfahrrampe und dem Zustand des Systems ab.
- Wiederholbare Sollwerte. Da der Druck als Parameter eingestellt und vom Regler angewendet wird, wird der Sollwert in jedem Zyklus neu angewendet, anstatt dem vom Bediener per Drehknopf eingestellten Wert zu überlassen – vorausgesetzt, die Maschine ist korrekt eingerichtet und gewartet.
- Geringere Abhängigkeit vom Bediener. Ein vom Regler vorgegebener Sollwert ändert sich nicht, wenn jemand an einem Knopf dreht oder ein Manometer berührt. Das schützt die Maschine jedoch nicht vor minderwertiger oder schwankender Druckluft: Eine stabile Versorgung ist weiterhin Voraussetzung für das System.
- Integration in den Kreislauf. Da der Druckbefehl im Schweißprogramm enthalten ist, kann er mit der jeweiligen Schweißphase verknüpft werden – dem leichteren Kontakt zum Erhitzen, dem Fügedruck zum Verschmelzen und dem Halten während der Abkühlung.
Es ist wichtig, genau zu definieren, was dieses Produkt leistet und was nicht. Die proportionale Druckregelung verbessert die Gleichmäßigkeit der Maschine. erreicht und hält Der vom Verfahren geforderte Druck ist keine selbstkorrigierende Qualitätsgarantie, er wählt nicht automatisch den richtigen Druck und ersetzt weder die korrekte Temperatur, Aufheizzeit, Umrüstzeit noch die korrekte Montage. Sein Nutzen hängt von einer korrekten Einrichtung, einem gewarteten Ventil und einer ausreichenden, konstanten Druckluftversorgung ab. Wo eine Druckrückmeldung integriert ist, kann die Steuerung auch dazu beitragen, Abweichungen während des Zyklus zu überwachen und zu korrigieren – Ausgangspunkt ist jedoch ein qualifiziertes Verfahren für das Material und die Materialstärke vor der Maschine. Bei der Schweiß- und Biegemaschine WeiForm Pro 3000 ist die Druckregelung neben einer Mitsubishi-SPS und servogesteuerten elektrischen Zylindern für die Biegebewegung angeordnet, sodass die Schweiß- und Biegevorgänge programmiert und nicht improvisiert werden.
Druckregelung auf dickem Blech
Bei dünnen Blechen ist der Einfluss eines Druckfehlers gering, und der Prozess bietet oft genügend Spielraum, um ihn auszugleichen. Mit zunehmender Blechdicke hat derselbe Fehler jedoch deutlich größere Auswirkungen. Daher wird die Druckkontrolle besonders bei dicken Blechen sichtbar. Es gibt keine bestimmte Blechdicke, ab der dieser Effekt auftritt: Er skaliert kontinuierlich mit Dicke, Material und Nahtgeometrie. Für den Käufer ist entscheidend, ob die Maschine genügend Druck gleichmäßig für das dickste tatsächlich zu verschweißende Blech aufbringen kann.
Mit zunehmender Dicke verändern sich drei Dinge gleichzeitig:
- Es muss mehr Material erhitzt werden. Die Schmelzschicht muss tief genug sein, um die gesamte Fügefläche zu verschmelzen. Daher verlängern sich die Heizzeiten und das Material bleibt länger weich. Der Druck muss während des gesamten Prozesses stimmen, nicht nur im Moment des Zusammentreffens der Enden.
- Es muss noch mehr geschmolzenes Material verdrängt werden. Eine dickere Platte bedeutet ein größeres Volumen an weichem Kunststoff an der Nahtstelle. Zu hoher Anpressdruck beim Verbinden drückt mehr davon als Wulst heraus, und der Wandstärkenverlust an der Verbindungsstelle wirkt sich bei einem dicken, tragenden Bauteil stärker aus als bei einer dünnen Platte.
- Die beteiligten Kräfte sind größer. Dickere und breitere Bleche erfordern höhere Klemm- und Fügekräfte, die von der Maschine gleichmäßig über die Naht verteilt werden müssen. Eine ungleichmäßige Krafteinwirkung führt zu einer Naht, die an einem Ende verschweißt und am anderen Ende unvollständig verschmolzen ist.
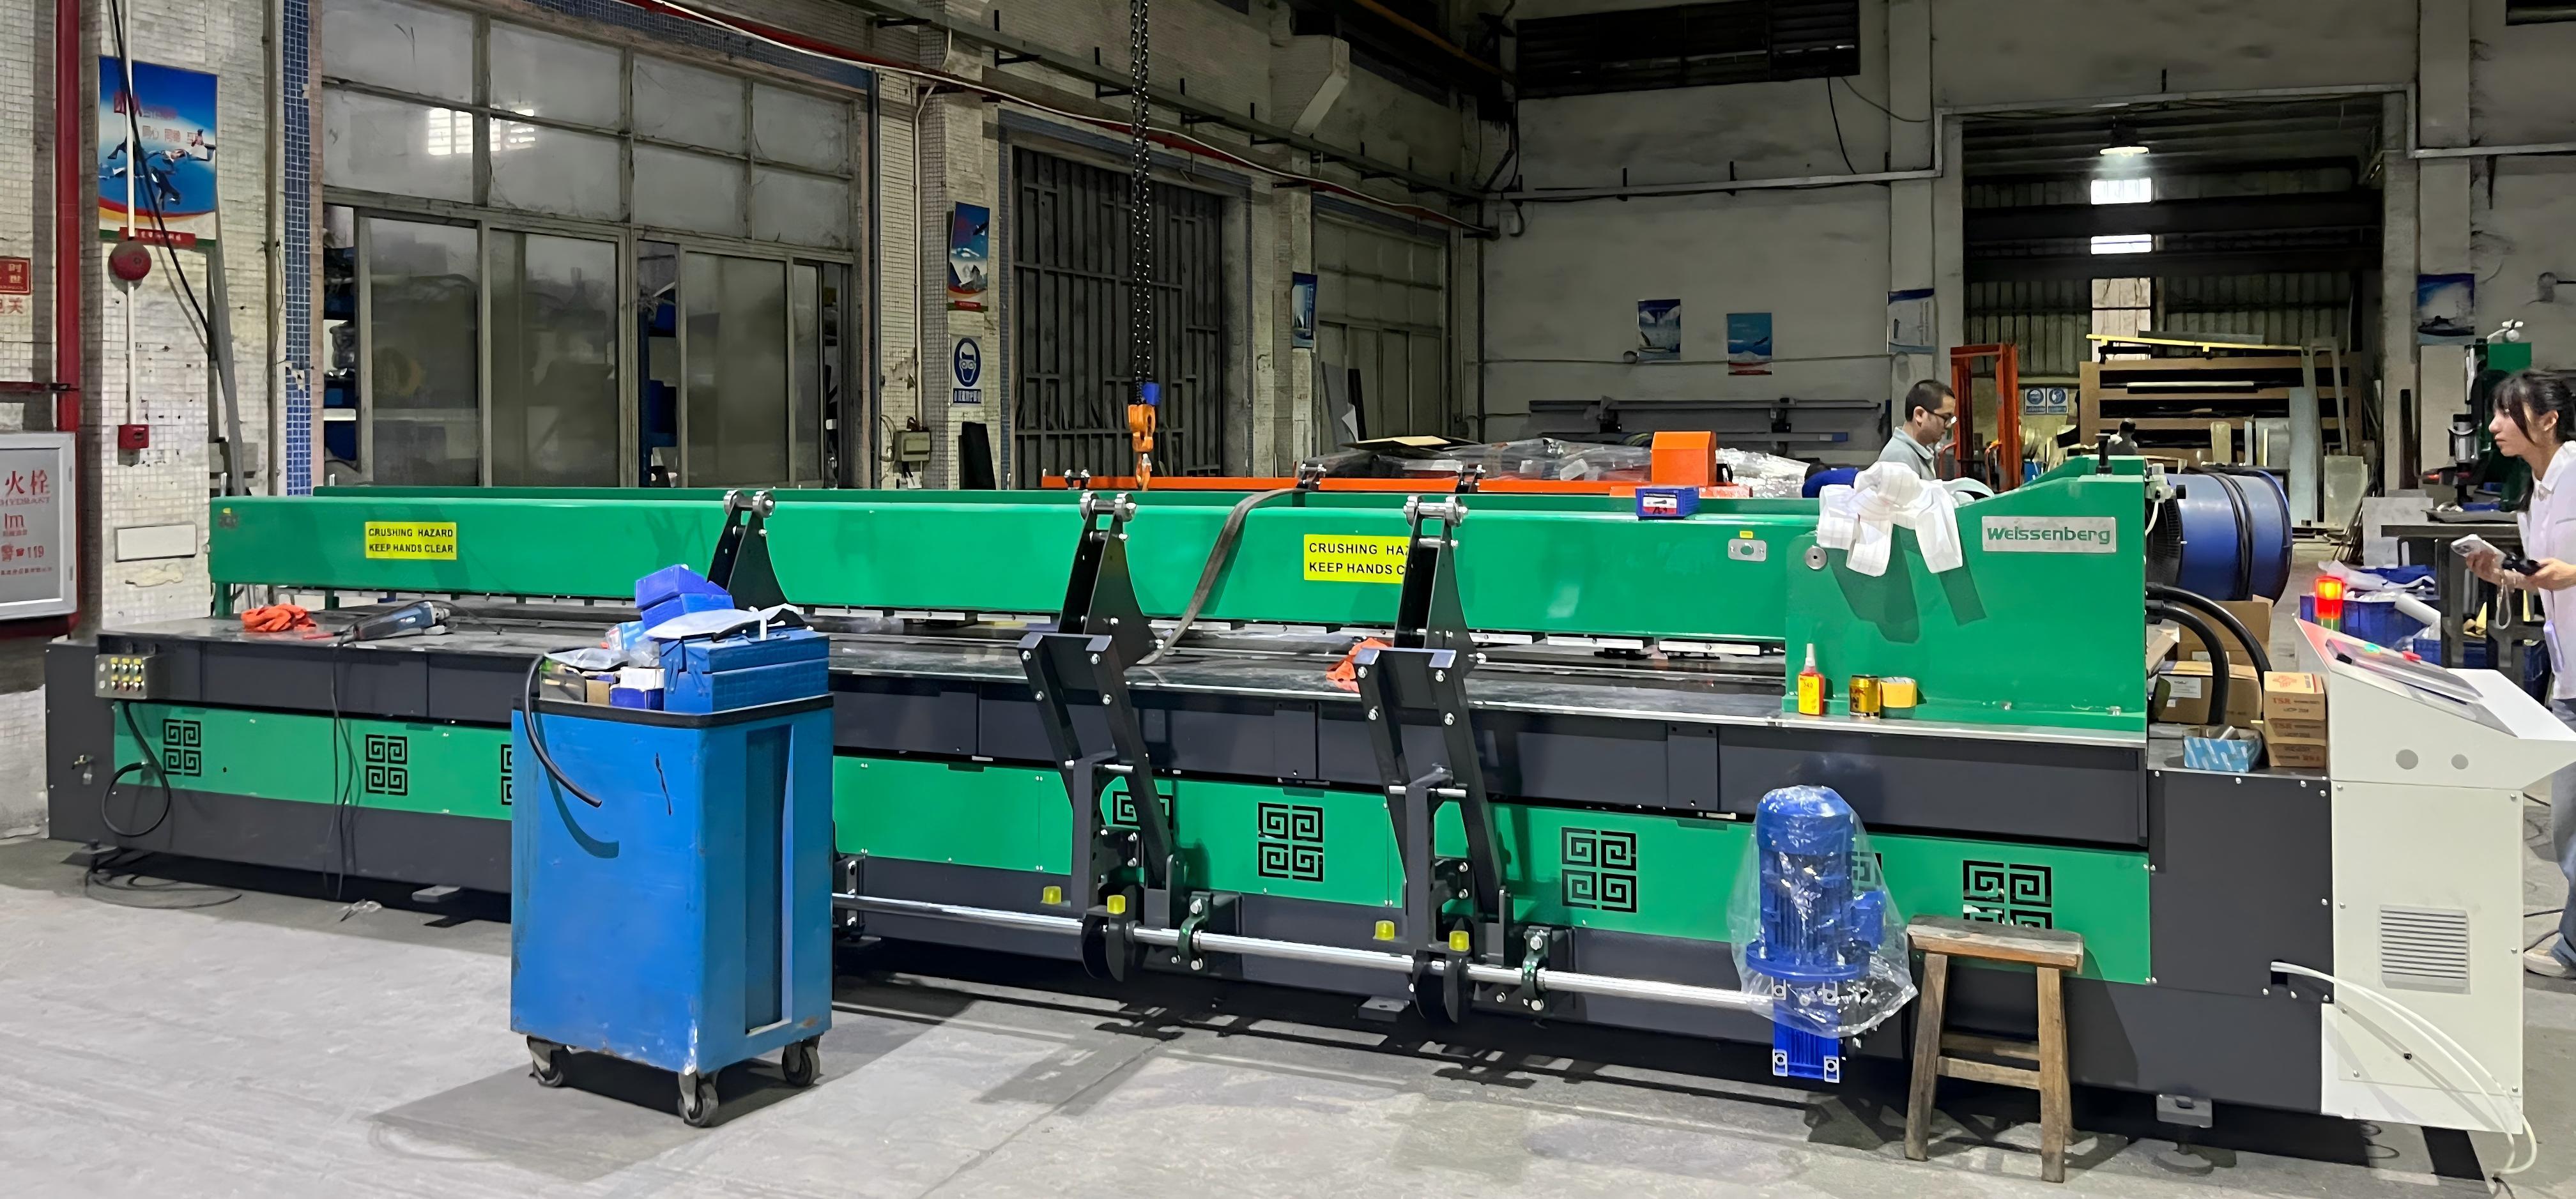
Hierbei ist ein kontrollierter, ansteigender Druck besonders hilfreich. Bei dicken Blechen ist idealerweise genügend Druck erforderlich, um die Naht vollständig zu schließen. Dieser Druck muss gleichmäßig genug sein, damit die Schmelze nicht aus der Naht geblasen wird, und lange genug aufrechterhalten werden, damit die gesamte Naht unter Druck abkühlt. WeiBond-Stumpfschweißgeräte sind für das Schweißen von 3–40 mm dicken PE-, PP- und PVDF-Blechen ausgelegt – der genaue Dickenbereich ist modellabhängig – und ermöglichen Arbeitsbreiten von 3.000, 5.000 und 7.000 mm bei den ausgewählten Modellen. Daher muss das Drucksystem über eine Nahtlänge von mehreren Metern konstant bleiben.
Typische Unterschiede: Druckgesteuerte vs. nicht gesteuerte Schweißnahtqualität
Anstatt nur die wichtigsten Zahlen anzugeben – die stark von Material, Dicke und Verfahren abhängen – ist es sinnvoller, die beiden Setups anhand der üblicherweise zu erwartenden Ergebnisse zu vergleichen. Die folgende Tabelle beschreibt typische, zu erwartende Unterschiede und dient als Orientierungshilfe, nicht als Sammlung von Messwerten.
| Was wird beobachtet? | Manuell eingestellter Druck | Gesteuerter proportionaler Druck |
| Schweißnaht-zu-Schweißnaht-Konsistenz | Variiert je nach Bediener, Schicht und Druckluftversorgung; die zehnte Schweißnaht kann von der ersten abweichen. | Die gleichen Sollwerte werden in jedem Zyklus angewendet, wodurch sich die Streuung zwischen den Schweißnähten verringert. |
| Perlenoptik | Mal leicht, mal schwer, oft ungleichmäßig entlang der Naht | Gleichmäßiger, da die Fügekraft gleichmäßig aufgebracht wird. |
| Risiko einer unvollständigen Fusion | Höher, wo der Druck niedrig eingestellt ist oder schwach ansteigt. | Kann das Risiko verringern, da der Verbindungsdruck wie programmiert erreicht und gehalten wird. |
| Risiko übermäßiger Wulstbildung und Ausdünnung | Höher, wenn der Druck „vorsichtshalber“ zu hoch eingestellt ist oder bei Kontaktspitzen auftritt | Das Risiko kann verringert werden, da die Rampe den Stoß vermeidet, der die Schmelze verdrängt. |
| Verhalten bei dickem Blech und langen Nähten | Hier sind sie am stärksten exponiert; ungleichmäßige Kräfte lassen sich hier am schwersten verbergen. | Dort, wo der Nutzen am größten ist, da die Konsistenz mit dem Schwierigkeitsgrad der Arbeit skaliert. |
| Operatorabhängigkeit | Hoch; die Ergebnisse folgen der Person an der Maschine | Niedriger; die Ergebnisse folgen dem gespeicherten Verfahren |
Gerade weil er schwer zu erkennen ist, ist Druck auch die Variable, die Käufer am häufigsten nicht überprüfen – daher beschreiben die folgenden Schritte, wie man ihn an einer echten Maschine testet.
Wie man die Druckregelung an einer realen Maschine überprüft
Alles oben Genannte ist eine Behauptung, bis es an Ihrer eigenen Maschine und mit Ihrem eigenen Material überprüft wird. Diesen Schritt überspringen Käufer am häufigsten, und er ist die einzige Möglichkeit, festzustellen, ob ein Drucksystem tatsächlich seine Funktion erfüllt. Arbeiten Sie es als kurzes Programm durch:
- Schritt 1 — Luftdruck von der Verbindungskraft trennen. Der Messwert an der Druckluftleitung zeigt den pneumatischen Druck an, nicht die tatsächlich auf die Verbindung wirkende Kraft: Beide Größen hängen über die Zylinderfläche, das Gestänge und die Reibung zusammen und sind daher nicht identisch. Messen Sie die von der Pressplatte ausgeübte Fügekraft (idealerweise mit einer Kraftmessdose oder einem Kraftaufnehmer an der Verbindung) oder ermitteln und dokumentieren Sie zumindest den Zusammenhang zwischen dem Solldruck und der an der Verbindung wirkenden Kraft. Beobachten Sie diesen Zusammenhang in jeder Phase – Kontakt während des Erhitzens, Fügekraft und Haltezeit während des Abkühlens – und prüfen Sie ihn entlang der Naht, nicht nur in der Mitte.
- Schritt 2 — Schweißen einer Druckparameterreihe. Führen Sie Stumpfschweißungen mit unterschiedlichen Fügedrücken für Ihr Material und Ihre Materialstärke innerhalb der Grenzen des qualifizierten Verfahrens durch. Führen Sie mindestens eine bewusst niedrige und eine bewusst hohe Einstellung durch, um die Stellen zu erkennen, an denen Fehler auftreten.
- Schritt 3 — Prüfung gemäß der geltenden Norm. Die Proben sollten gemäß den einschlägigen DVS 2202-Bewertungsmethoden und DVS 2203-Prüfmethoden beurteilt und mechanisch geprüft werden, damit die Ergebnisse vergleichbar und nicht anekdotisch sind.
- Schritt 4 — Bedingungen protokollieren. Protokollieren Sie die Plattentemperatur, die Aufheizzeit, die Umrüstzeit und den Fügedruck für jede Schweißung, damit ein Ergebnis auf seine Ursache zurückgeführt werden kann.
- Schritt 5 — Überprüfen Sie die Enden langer Nähte. Prüfen und, wenn möglich, testen Sie das Material an den Enden breiter Nähte, da sich dort ungleichmäßiger Druck und ungleichmäßige Temperaturverhältnisse zuerst bemerkbar machen.
- Schritt 6 – Im Laufe der Zeit wiederholen. Die Prüfungen sollten regelmäßig und nach jeder Wartung oder Standortverlegung wiederholt werden, damit ein verschlissenes oder abgenutztes Ventil erkannt wird, bevor es den Kunden erreicht.
Dieses Programm macht aus einer Spezifikation in einer Broschüre eine „gute Druckregelung“ zu einer messbaren, dokumentierten Eigenschaft Ihres eigenen Prozesses – und es ist die fairste Art, zwei Maschinen zu vergleichen, da beide anhand des gleichen Materials und der gleichen Tests beurteilt werden.
Checkliste: Worauf Sie bei einem Drucksystem einer Maschine achten sollten
Formulieren Sie die obigen Ideen als Fragen und stellen Sie diese jeder Maschine auf Ihrer Auswahlliste:
- Kontrollmethode: Wird der Anpressdruck manuell eingestellt oder vom Regler als gespeicherter Parameter vorgegeben?
- Gesteuerte Rampe, nicht nur ein Ventil: Unterstützt das System tatsächlich einen kontrollierten, rampenförmigen Druckübergang – und lässt sich der Druckanstieg an einem Manometer oder Protokoll ablesen – anstatt lediglich mit einem Proportionalventil ausgestattet zu sein?
- Druck pro Phase: Können Kontakt-, Verbindungs- und Haltedrücke für jede Phase des Zyklus separat eingestellt und wiederholt werden?
- Stabilität: Wie wird der Druck während der Verbindungs- und Abkühlphasen aufrechterhalten und wie reagiert er auf Schwankungen der Zuluftmenge?
- Rückmeldung: Überwacht und korrigiert der Regler Abweichungen während des Zyklus, wenn eine Druckrückkopplung integriert ist?
- Bereich für dickes Blech: Liefert die Maschine genügend Kraft, und zwar gleichmäßig, um auch das dickste und breiteste Blech, das Sie verschweißen möchten, zu verschweißen?
- Klemmen und Ausrichten: Sind die Klemmen steif und gleichmäßig genug, um die Enden unter der Fügekraft über die gesamte Arbeitsbreite rechtwinklig zu halten?
- Komponenten: Stammen die pneumatischen Komponenten von einer anerkannten Marke, deren Ersatzteile über die gesamte Lebensdauer der Maschine verfügbar sind?
- Verfahrensunterstützung: Richtet der Lieferant die Maschine an den für Ihre Materialien geltenden DVS 2207-Verfahren aus und bestätigt er die aktuellen Ausgaben?
- Dokumentation: Was zeichnet die Steuerung pro Schweißnaht auf, in welchem Format und wie werden die Daten abgerufen?
Bitten Sie um eine Vorführung auf dein Achten Sie auf Material und Dicke und insbesondere auf die Schweißnahtraupe und die Enden einer langen Schweißnaht, wo Druck- und Ausrichtungsprobleme am einfachsten zu erkennen sind.
Wie Weissenberg dies anwendet
Weissenberg betrachtet den Druck als eine der Prozessvariablen, die neben Temperatur und Zykluszeit kontrolliert werden müssen und nicht einem manuellen Ventil überlassen werden. Die Tabelle veranschaulicht die Anwendung der einzelnen Druckregelungskonzepte bei den WeiBond-Stumpfschweißmaschinen und der WeiForm Pro 3000. Die Angaben dienen lediglich der Orientierung; die genaue Konfiguration für Ihre Anwendung besprechen Sie bitte mit unseren Ingenieuren.
| Druckregelungsprinzip | Wie es auf Weissenberg-Maschinen angewendet wird |
| vom Controller vorgegebener Druck | Der Schweißdruck wird als gespeicherter Parameter verwaltet, sodass die Fügekraft wiederholt wird, anstatt sie in jedem Zyklus manuell neu einzustellen. |
| Sanfter Druckübergang | SMC-Pneumatikkomponenten mit Proportionalregelung, sodass der Druck sich dem Sollwert annähert, anstatt als Druckstoß aufzutreten. |
| Der Druck wird während des gesamten Zyklus aufrechterhalten. | Die zyklusgesteuerte Regelung hält die Füge- und Haltedrücke während der Phasen der Verbindungsbildung und -abkühlung aufrecht. |
| Kraft für dicke, breite Bleche | Robuster Rahmen und hochdichte Klemmen bei den größeren WeiBond-Modellen gewährleisten, dass die Enden auch bei Arbeitsbreiten von 3.000, 5.000 und 7.000 mm rechtwinklig gehalten werden. |
| Steuerung und Bewegungssteuerung | Mitsubishi SPS mit Touchscreen-Steuerung auf der WeiForm Pro 3000; pneumatische SMC-Komponenten mit Proportionalregelung für den Schweißdruck und servogesteuerte elektrische Zylinder für präzise Biegebewegungen |
| Bereich passend zum Materialfenster | Die WeiBond-Modelle sind für das Schweißen von 3–40 mm dicken PE-, PP- und PVDF-Platten ausgelegt (der Dickenbereich ist modellabhängig); WeiForm Pro 3000 schweißt 3–30 mm dicke Platten und biegt 3–20 mm dicke Platten in einem Winkel von 5°–95°. |
Die genannten WeiBond-Modelle verfügen je nach Maschinengröße über Spezifikationen für Druckluft von 4–8 bar und Nennleistungen von beispielsweise 7,2, 8,5 und 11 kW. Weitere Informationen finden Sie in der [Referenz einfügen]. WeiBond 3000, WeiBond 5000, Und WeiBond 7000 Stumpfschweißer, die WeiForm Pro 3000 Schweiß- und Biegemaschine und die breitere Kunststoffplattenschweißgeräte-SortimentDie
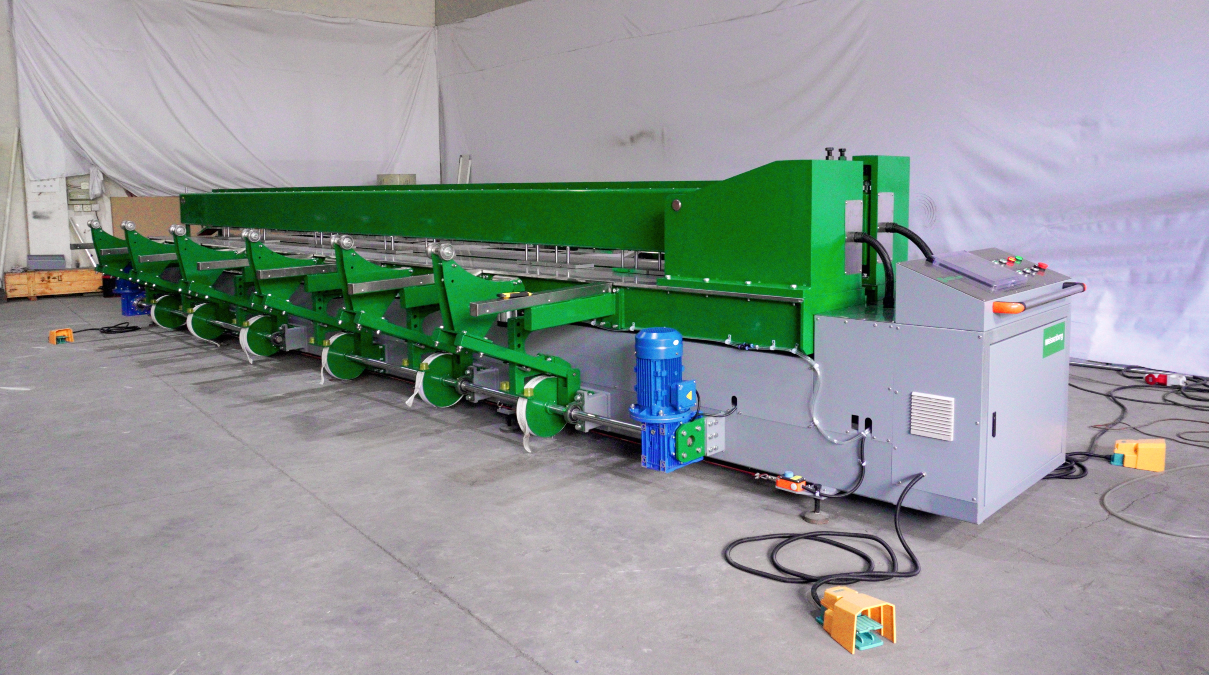
Entscheidungsrahmen: Wie viel Druckkontrolle benötigt Ihre Arbeit?
Nicht jede Werkstatt benötigt für jede Maschine ein extrem präzises Druckregelungssystem. Nutzen Sie die beiden untenstehenden Spalten als praktischen Filter und wägen Sie dann die benötigte Regelung gegen die Empfindlichkeit Ihrer Arbeit ab.
Eine kontrollierte proportionale Druckverteilung ist besonders wichtig, wenn…
- Beim Schweißen dicker Bleche führt das verdrängte Material zu einer tatsächlichen Wandstärke an der Verbindungsstelle.
- Man verlegt lange, breite Nähte, bei denen die Kraft von einem Ende zum anderen gleichmäßig verteilt sein muss.
- Sie führen eine Serienproduktion durch und benötigen die zehnte Schweißnaht, die sich wie die erste verhält.
- Sie bedienen regulierte oder industrielle Märkte, die dokumentierte und wiederholbare Qualität erwarten.
- Sie schweißen Werkstoffe und Materialstärken mit einem engen Prozessfenster
- Nacharbeiten, Leckagen und Ausfälle im Feld sind teuer für Ihr Unternehmen.
Eine gut durchgeführte manuelle Einrichtung kann ausreichend sein, wenn…
- Ihre Arbeit ist dünn, kurznahtig und in geringen Stückzahlen, wodurch der Prozess Spielraum für Abweichungen bietet.
- Sie fertigen Einzelstücke oder unkritische Teile ohne Rückverfolgbarkeitsanforderung.
- Sie verfügen über umfassende Bedienerfahrung und der Prozess ist tatsächlich vollständig von Hand kontrolliert.
- Ihr Material und Ihre Dicke erlauben einen breiteren Druckbereich.
- Ihr Kapitalbudget ist knapp, und die zusätzlichen Kontrollmaßnahmen würden sich durch Ihren aktuellen Auftragsmix nicht amortisieren.
- Sie gehen nicht davon aus, dass sich Ihre Größen, Stärken oder Märkte während der Lebensdauer des Vermögenswerts ändern.
Für viele wachsende Fertigungsbetriebe hat die kontrollierte Druckkontrolle höchste Priorität, da sie die Variabilität reduziert, die zu Nacharbeiten führt. Der sinnvolle Ansatz besteht darin, das Druckverhalten der Maschine auf die anspruchsvollsten Aufträge abzustimmen, die im Laufe ihrer Lebensdauer realistischerweise anfallen können.
Häufig gestellte Fragen
Warum wird die Druckregelung im Vergleich zur Temperaturregelung „unterschätzt“?
Da die Temperatur auf einem Display angezeigt und in einer Spezifikation angegeben wird, der Druck hingegen meist gefühlt und nicht gemessen wird und seine Auswirkungen subtil sind, wird eine leicht unterverschweißte Naht oder eine dicke Raupe leicht als normale Abweichung abgetan. Die DVS 2207-Serie behandelt den Druck als definierten Parameter für jedes Material und jede Dicke, da er die beiden plastifizierten Flächen tatsächlich miteinander verbindet.
Führt höherer Fügedruck zu einer stärkeren Schweißnaht?
Nein. Der Fügedruck hat einen gewissen Spielraum: Ist er zu gering, verschmelzen die Schmelzschichten nicht vollständig, wodurch eine kalte Verbindung entsteht, die zwar akzeptabel aussehen kann; ist er zu hoch, wird geschmolzenes Material als dicke Raupe herausgepresst, was die Wandstärke an der Naht verringert und zu inneren Spannungen führt.
Was genau verändert die elektropneumatische Proportionalregelung?
Dadurch ändert sich die Art und Weise, wie die Maschine Druck aufbaut und hält: Die Steuerung regelt ein Proportionalventil auf einen gespeicherten Sollwert, anstatt sich auf einen manuell eingestellten Regler zu verlassen. Dies kann die Wiederholgenauigkeit verbessern, ist aber keine Garantie für automatische Korrektur – korrekte Einrichtung, ein gewartetes Ventil, eine ausreichende Luftversorgung und ein qualifiziertes Verfahren sind weiterhin erforderlich.
Auf welche druckbedingten Defekte sollte ich achten?
Zu geringer Druck: schwache oder unvollständige Verklebung, feine Lufteinschlüsse oder eine Naht, die zwar optisch einwandfrei ist, aber Biege- oder Schältests nicht standhält. Zu hoher Druck: eine dicke, breite Raupe und eine Fuge, bei der die Wandstärke reduziert erscheint. Instabiler Druck: Unregelmäßigkeiten ohne erkennbare Ursache, ungleichmäßige Raupe oder eine Fuge, die sich verformt, weil sie vor dem Abkühlen gelöst wurde. Die DVS-2202-Bewertung und die DVS-2203-Prüfung bestätigen, was das Erscheinungsbild allein nicht leisten kann.
Woran erkenne ich, ob die Druckregelung einer Maschine tatsächlich gut ist?
Messen Sie es. Ermitteln Sie den tatsächlichen Druck, dem die Verbindung in jeder Phase ausgesetzt ist. Schweißen Sie eine Parameterreihe mit unterschiedlichen Fügedrücken an Ihrem eigenen Material, prüfen Sie die Proben nach den entsprechenden DVS-Methoden, protokollieren Sie die Bedingungen für jede Schweißung und überprüfen Sie die Enden langer Nähte. Aussehen und Datenblatt reichen nicht aus – siehe die oben beschriebenen Prüfschritte.
Wichtigste Erkenntnisse
- Der Druck ist eine definierte Prozessvariable, kein Detail: Die Temperatur macht das Material schweißbar, die Zeit erhitzt es durch, und der Druck ist es, der die Flächen tatsächlich zusammenbringt und hält.
- Der Druck wird in Phasen aufgebracht – leichter Kontakt beim Erhitzen, Verbindungsdruck für die Verschmelzung und Halten während der Abkühlung – und jede Phase muss korrekt ausgeführt werden.
- Fehler in beide Richtungen sind kostspielig: Zu geringer Druck führt zu einer kalten, nur teilweise verschmolzenen Verbindung, die zwar ordentlich aussehen mag; zu viel Druck verdrängt die Schmelze zu einer dicken Wulst und verdünnt die Wand an der Nahtstelle.
- Instabiler Druck ist der versteckte Fehler: Druckspitzen, -drift oder eine schwache Druckhaltung führen zu Unregelmäßigkeiten, die bei einer einzelnen Inspektion nicht erkannt werden.
- Die elektropneumatische Proportionalregelung kann die Wiederholgenauigkeit beim Erreichen und Halten des Drucks durch die Maschine verbessern; sie ist jedoch keine selbstkorrigierende Garantie und hängt von korrekter Einrichtung, Wartung, einer stetigen Luftzufuhr sowie den richtigen Parametern, Temperatur, Zeitvorgabe und Montage ab.
- Bei dicken Blechen kommt es vor allem auf die Druckkontrolle an, da mehr Material erhitzt, mehr Schmelze verdrängt und höhere Kräfte gleichmäßig verteilt werden müssen – allerdings skaliert der Effekt mit der Dicke und beginnt nicht bei einem festen Wert.
- Weissenberg wendet diese Prinzipien in seinen gesamten Produktfamilien an: WeiBond Stumpfschweißmaschinen (3–40 mm PE/PP/PVDF, ausgewählte Arbeitsbreiten wie 3.000 / 5.000 / 7.000 mm, robuster Rahmen und hochdichte Klemmen) und die Schweiß- und Biegemaschine WeiForm Pro 3000 (Mitsubishi SPS, pneumatische SMC-Komponenten mit Proportionalsteuerung für den Schweißdruck, servogesteuerte elektrische Zylinder zum Biegen).
- Prüfen Sie, bevor Sie vertrauen: Messen Sie den Druck, dem die Verbindung in jeder Phase tatsächlich ausgesetzt ist, führen Sie eine Druckparameterreihe an Ihrem eigenen Material durch, testen Sie nach den entsprechenden DVS-Methoden, protokollieren Sie die Bedingungen und überprüfen Sie im Laufe der Zeit erneut.
Literaturhinweise und weiterführende Literatur
- Weissenberg — WeiBond 3000 Kunststoffplatten-Stumpfschweißgerät (3–40 mm PE/PP/PVDF; max. Arbeitsbreite 3.000 mm; 7,2 kW; max. Heiztemperatur 260 °C; 4–8 bar Luftdruck)
- Weissenberg — WeiBond 5000 Kunststoffplatten-Stumpfschweißgerät (3–40 mm PE/PP/PVDF; max. Arbeitsbreite 5.000 mm; 8,5 kW; max. 260 °C)
- Weissenberg — WeiBond 7000 Kunststoffplatten-Stumpfschweißgerät (3–40 mm PE/PP/PVDF; max. Arbeitsbreite 7.000 mm; 11 kW; max. 260 °C; robuster Rahmen und hochdichte Klemmen für stabile, gleichmäßige Schweißnähte)
- Weissenberg — WeiForm Pro 3000 Schweiß- und Biegemaschine (3.000 mm Arbeitsbreite; Schweißen 3–30 mm; Biegen 3–20 mm bei 5°–95°; Mitsubishi SPS und pneumatische SMC-Komponenten mit Proportionalsteuerung; servogesteuerte elektrische Biegezylinder; max. Heiztemperatur 260 °C)
- Weissenberg — Stumpfschweißverfahren für Kunststoffplatten: Einrichtung, 5-stufiger Schweißzyklus und Prüfleitfaden
- Weissenberg — Temperaturkontrolle beim Kunststoffschweißen: Warum eine Genauigkeit von ±5 °C für die Schweißnahtfestigkeit wichtig ist
- Weissenberg — 7 technische Unterschiede, die manche Kunststoffplattenschweißgeräte leistungsfähiger machen als andere
- Weissenberg — DVS 2207 Leitfaden zur Einhaltung der Vorschriften und Qualitätscheckliste
- Weissenberg — Ungleichmäßige Heizplatten in Kunststoffplattenschweißmaschinen: Ursachen, Prüfverfahren und Lösungen
- DVS 2207-Serie — Schweißen von Thermoplasten (Heizwerkzeugteile: DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF; Extrusionsschweißen: DVS 2207-4), DVS Media GmbH, Düsseldorf – Aktuelle Ausgabe prüfen
- DVS 2202-Serie — Bewertung von Verbindungen zwischen Thermoplasten (Sichtprüfung von Schweißnähten an erhitzten Blechen und Extrusionsschweißungen) – Aktuelle Ausgabe prüfen
- DVS 2203-Serie — Prüfung von Schweißverbindungen aus Thermoplasten (Mechanische Prüfung von Schweißproben) – Aktuelle Ausgabe prüfen
Sie möchten eine Kunststoffplattenschweißanlage kaufen oder das Druckverhalten Ihrer bereits vorhandenen Maschine optimieren und wünschen sich eine zweite Meinung darüber, wie viel Druckkontrolle für Ihre Arbeit tatsächlich erforderlich ist? Sprechen Sie mit einem Weissenberg-Ingenieur — Die richtige Antwort hängt von Ihren Plattenmaterialien und -dicken, Ihren Nahtlängen und Teilegrößen, Ihrem Produktionsvolumen sowie den Prüf- und Dokumentationsanforderungen Ihres Marktes ab.