Kurzantwort
Ein Wäscherturm mit großem Durchmesser ist kein vergrößerter kleiner Tank. Sobald der Mantel einen großen Durchmesser erreicht – in der gängigen Fertigungspraxis etwa zwei Meter und mehr –, verhält er sich nicht mehr wie eine starre Platte, sondern wie ein dünnwandiger Ring: Rundheit, Passgenauigkeit und Schweißfolge entscheiden darüber, ob der Turm gerade zusammengefügt werden kann, und Schweißverzug kann eine Düse verschließen oder eine Flanschfläche uneben machen. Die Arbeit gliedert sich daher in zwei kontrollierte Phasen. Flache Platten werden auf einer beheiztes Werkzeug Stumpfschweißgerät Solange die Walzkörper noch flach sind, ermöglicht diese Position eine maschinelle Steuerung von Temperatur, Druck und Ausrichtung und gewährleistet gleichzeitig eine effiziente und zugängliche Nahtfertigung. Der Walzmantel wird anschließend geschlossen und mittels Extrusionsschweißen montiert. Dabei werden Ausrichtringe, eine ausgewogene Schweißfolge und Maßkontrollen nach jeder Lage verwendet. Gegebenenfalls sind die Normenreihe EN 12573 und/oder die relevanten Konstruktionsregeln der DVS 2205 in Verbindung mit der Projektspezifikation anzuwenden. PP-Schweißungen erfolgen nach DVS 2207-11 und Extrusionsschweißungen nach DVS 2207-4. Vor Verlassen des Werks sind Rundheit, Lotrechtigkeit und Nahtqualität zu prüfen.
Definition: Was gilt als Struktur mit großem Durchmesser?
Es gibt keinen allgemeingültigen Durchmesser, ab dem ein Scrubber als „groß“ gilt. In der Fertigungspraxis hat sich ein Durchmesser von ca. 2000 mm als sinnvoller Planungsgrenzwert erwiesen, da Gehäuse dieser Größe zunehmend aktive Abstützungen, Rundheitsprüfungen und eine kontrollierte Schweißreihenfolge erfordern. Das tatsächliche Verhalten hängt von Durchmesser, Wandstärke, Werkstoffgüte, Temperatur und der Anordnung der Versteifungen ab. Dieser Leitfaden verwendet diesen Planungsgrenzwert, nicht eine Normvorgabe: „Großer Durchmesser“ bedeutet hier einen Turm, dessen Gehäuse während der Montage aktiv abgestützt und vermessen werden muss.
Warum sich ein großer Turm anders verhält
Drei Skalierungseffekte erklären die meisten Probleme, die nur bei großen Türmen auftreten. Es lohnt sich, diese Effekte zu verstehen, bevor das erste Blech zugeschnitten wird, da jeder einzelne eine Fertigungsentscheidung beeinflusst.
Die Ovalitätsempfindlichkeit nimmt mit dem Durchmesser rapide zu. Bei gleicher Wandstärke kann eine Schale, die bei kleinem Durchmesser formstabil ist, bei deutlich größerem Durchmesser Ausrichtungsringe, verteilte Stützen und eine kontrollierte Schweißreihenfolge erfordern. Die tatsächliche Steifigkeit hängt von Durchmesser, Wandstärke, Materialeigenschaften, Temperatur, Schalenlänge und der Anordnung der Versteifungen ab.
Die thermische Bewegung wird zu einem Montageproblem. Bei einem beispielhaften Wärmeausdehnungskoeffizienten von 0,15 mm/m·K kann sich ein 12 m hoher PP-Turm, der einer Temperaturänderung von 30 °C ausgesetzt ist, um ca. 54 mm in der Länge verändern. Die tatsächliche Ausdehnung hängt von der PP-Sorte und dem Temperaturbereich ab. Daher sollten für das Projekt die Konstruktionsdaten des Materiallieferanten verwendet werden. Diese Längenänderung reicht aus, um die Ausrichtung von Düsen, Flanschflächen und Ankerbolzen zu verändern, wenn der Turm bei einer Temperatur gemessen und bei einer anderen installiert wird. Passmarkierungen, Langlochverbindungen und temperaturkompensierte Messungen sind bei dieser Größe unerlässlich; sie gewährleisten die Installationsfähigkeit des Turms.
Die Schweißnaht ist nicht mehr der steifste Teil der Konstruktion. Bei einem kleinen Tank kann eine dicke Schweißnaht ein dünnes Blech lokal dominieren. Bei einem großen Turm tragen die Mantelwand, die Versteifungsringe und die Tragkonstruktion die Lasten, und die Aufgabe der Schweißnaht besteht darin, Spannungen zu übertragen, ohne eine Kerbe zu erzeugen. Eine konvexe Schweißnaht mit scharfer Kante führt zu einer Kerbe; eine ebene oder sanft abgerundete Schweißnaht hingegen nicht. Dies ist das Gegenteil des instinktiven Ratschlags, „mehr Schweißnaht hinzuzufügen“.
Die praktische Konsequenz ist, dass die Qualität großer Türme bereits vor dem Schweißen festgelegt wird: in der Konstruktion, der Segmentierung, dem Walzen und der Montage. Das Schweißen selbst erhält diese Qualität entweder oder zerstört sie.
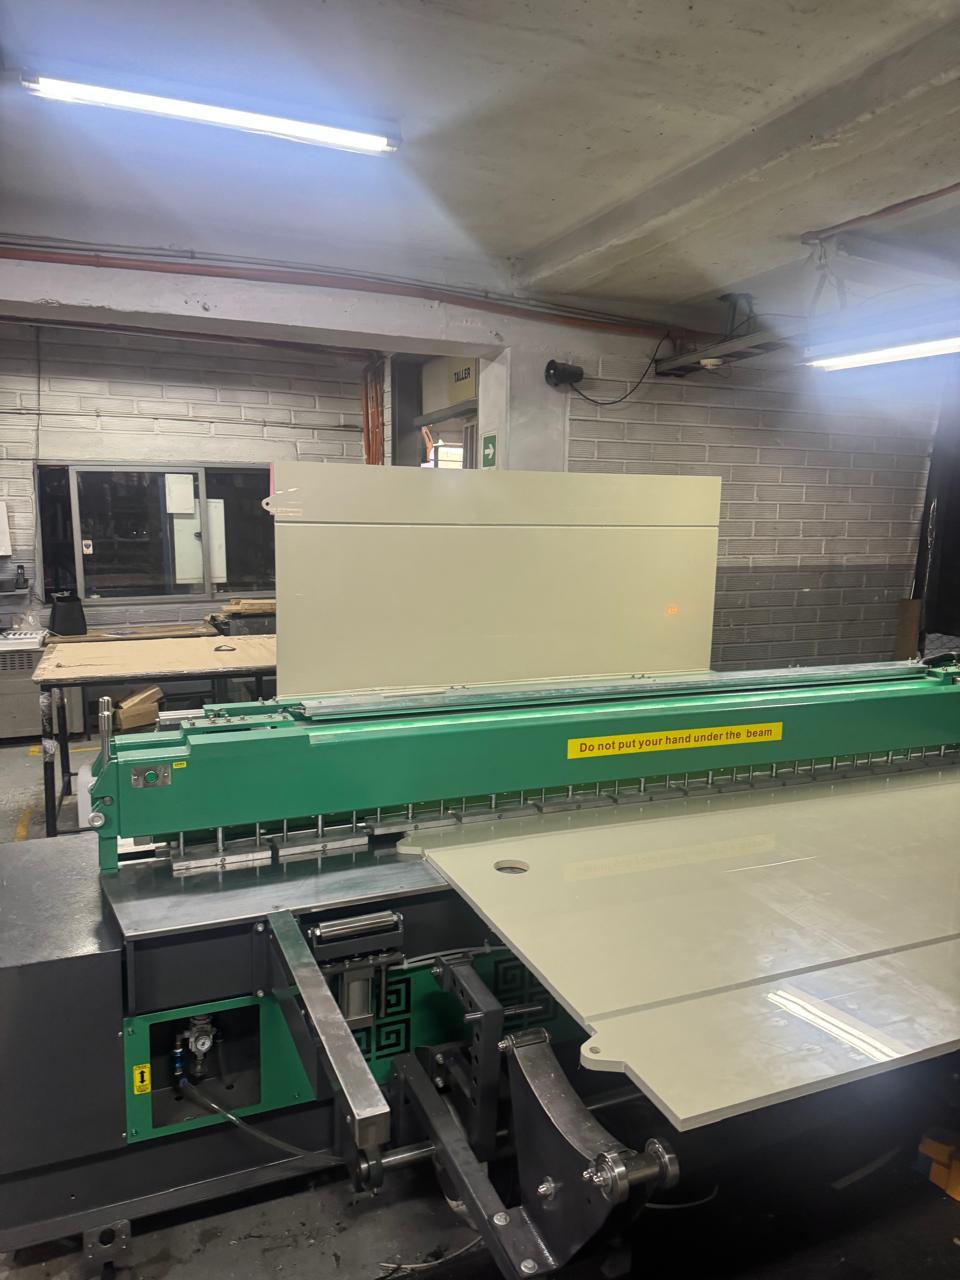
Die Vorfertigung von Flachplatten auf einer WeiBond-Stumpfschweißmaschine ermöglicht den Zugang zu langen Nähten und die Kontrolle von Temperatur, Druck und Ausrichtung vor dem Walzen.
Konstruktionsentscheidungen, die jede Schweißnaht festlegen
Ein Wäscherturm ist gleichzeitig Behälter, Konstruktion und Prozessanlage. Die Konstruktion muss den Anforderungen an die chemische Reinigung, die internen Prozessabläufe und die Belastungen gerecht werden – und jede dieser Entscheidungen betrifft den Schweißer, sei es die Geometrie der Naht oder die Zugänglichkeit.
| Designentscheidung | Warum das bei großen Durchmessern wichtig ist | Was sich bei der Fertigung ändert |
|---|
| Wandstärke und Auslegungsfaktor | Die Umfangsspannung steigt mit dem Durchmesser; langfristiges Kriechen und chemische Einwirkung verringern die zulässige Spannung | Blechdicke, Schweißvorbereitung, Anzahl der Durchgänge, Walzkraft und Gewicht |
| Abstand der Versteifungsringe | Kontrolliert die Ovalität unter Wind-, Vakuum- und Handhabungslasten | Ob die Ringe vor oder nach den Mantelnähten geschweißt werden; Schweißzugang und Verformung |
| Stützring- oder Beinanordnung | Konzentriert die gesamte Turmlast auf einen schmalen Bereich der Außenhülle | Lokale Verstärkung, Schweißdetails, Inspektionszugang an der kritischsten Verbindung |
| Düsen- und Mannlochpositionen | Öffnungen unterbrechen Lastpfade und erzeugen Spannungskonzentrationen. | Fugenanordnung, Verstärkungspolster, ob die Öffnung auf einer Naht liegt |
| Transportaufteilung | Straßenbreite und Gewichtsbeschränkungen begrenzen den Versanddurchmesser und die Länge | Flansch- oder vor Ort geschweißte Verbindungen, Passmarkierung, Probemontage |
| Hebeösen | Eine dünne Außenhülle kann unter einer Last durch ein Trageseil einknicken. | Hebeösen, Traversen, temporäre Versteifungen, Hebeplan |
Wandstärke und Steifigkeit
Die Wandstärke ist eine Berechnungsgrundlage und keine aus dem letzten Projekt übernommene Gewohnheit. Sofern anwendbar, bilden die Normenreihe EN 12573 für geschweißte, statische, drucklose thermoplastische Behälter und/oder die entsprechenden DVS 2205-Bemessungsregeln zusammen mit der Projektspezifikation die Grundlage für die materialabhängigen Spannungs- und Durchbiegungsberechnungen. Ein Wäscher ist im Betrieb nicht immer vollständig mit Flüssigkeit gefüllt, jedoch häufig während der Prüfung. Er trägt Wind, Lüftervibrationen und das Gewicht von Füllkörpern, Tropfenabscheidern und internen Stützen. Jede dieser Lasten hat eine andere kritische Stelle. Die Wandstärke kann durch die Umfangsspannung am Boden, durch das Ausknicken des Rings unter Windeinwirkung oder durch die lokale Spannung am Stützring bestimmt werden – und die Schweißnahtausführung ändert sich je nach Anwendungsfall.
Für die Fertigung ist das wichtigste Ergebnis der Berechnung nicht eine einzelne Zahl, sondern eine Reihe von Wandstärken: Mantellage für Lage, unterer Ansatz, Stützband, Düsenverstärkung und Versteifungsabschnitt. Übergänge von dick nach dünn erfordern einen sanften Übergang anstelle einer Stufe, und die Schweißung an diesem Übergang muss einem qualifizierten Verfahren entsprechen. Eine sprunghafte Änderung der Steifigkeit führt zu einer Spannungsspitze, die durch keine Schweißung behoben werden kann.
Versteifungsringe und Stütze
Externe Verstärkungsringe sind die kostengünstigste Methode, um die Rundheit eines großen Gehäuses zu gewährleisten, ihre Schweißnähte sind jedoch auch eine häufige Ursache für Verformungen. Eine durchgehende Kehlnaht, die um ein flexibles Gehäuse geschweißt wird, zieht dieses beim Abkühlen nach innen. Üblicherweise werden zunächst die Hauptnähte des Gehäuses fertiggestellt, die Rundheit geprüft und anschließend die Verstärkungsringe mit einem gleichmäßigen Muster und ausreichender Kühlung zwischen den Segmenten angepasst und verschweißt. An Stellen, an denen der Ring eine Längsnaht kreuzt, sollte die Schweißnaht des Gehäuses fertiggestellt und geprüft sein, bevor der Ring darüber geschlossen wird.
Die Tragringe verdienen dieselbe Aufmerksamkeit. Die gesamte Turmlast – Hülle, Innenausbau, Flüssigkeit, Windmoment – wirkt über einen relativ schmalen Umfangsstreifen. Die Hülle sollte in diesem Bereich lokal verstärkt oder extern verstärkt sein, und die Schweißnaht sollte einen durchgehenden, glatten Übergang bilden und nicht aus einer Reihe kurzer, unterbrochener Kehlnähte bestehen. Unterbrochene Schweißnähte können Spalten hinterlassen, in denen sich Prozessflüssigkeit oder Verunreinigungen ansammeln, wodurch das Risiko lokaler chemischer Angriffe, Ablagerungen und schwieriger Reinigung steigt.
Düsen- und Mannlochplatzierung
Öffnungen dürfen nicht auf einer Längsnaht liegen. Eine Naht unter einem Stutzen ist schwer zu prüfen, schwer zu verstärken und ohne Herausschneiden des Stutzens nahezu unmöglich zu reparieren. Halten Sie einen ausreichenden Abstand zu den Nahtmittellinien ein; der Mindestabstand sollte in der Projektspezifikation und im qualifizierten Schweißverfahren definiert werden, da er von der Wandstärke, der Stutzengröße, der Bewehrungsauslegung und der Zugänglichkeit für die Inspektion abhängt. Wenn eine Öffnung so groß ist, dass ein wesentlicher Teil des Mantelquerschnitts entfernt werden muss, benötigt die Bewehrungsplatte bzw. die Einsatzplatte ein eigenes Schweißverfahren und eine eigene Prüfung.
Heben und Transportieren
Ein großer, leerer Turm ist für seine Größe leicht, was das Anheben erleichtert, ihn aber auch anfällig für Beschädigungen macht. Direkt um eine ungestützte Hülle gelegte Hebebänder können diese dauerhaft verformen. Hebeösen sollten an verstärkten Auflagen angeschweißt oder die Last über einen Traversenbalken und eine temporäre interne Verstärkung aufgenommen werden. Der Hebeplan gehört in die Fertigungsunterlagen, nicht erst am Tag des Hebens in den Kopf des Kranführers.
Segmentierung: Legen Sie vor dem Zuschneiden des Blechs fest, wo die Verbindungsstellen sein sollen.
Jeder große Turm ist ein Kompromiss zwischen Werkstattkapazität und Transportmöglichkeiten. Die Frage lautet nicht: „Können wir ihn in einem Stück bauen?“, sondern: „Welche Verbindungen lassen sich besser in der Werkstatt und welche besser vor Ort herstellen?“ Eine in einer kontrollierten Werkstatt hergestellte Verbindung ist in der Regel günstiger, sauberer und leichter zu prüfen. Eine vor Ort hergestellte Verbindung umgeht zwar die Transportbeschränkungen, birgt aber Risiken durch Witterungseinflüsse, eingeschränkte Zugänglichkeit und Kontamination.
| Bauoption | Am besten geeignet für | Vorteile | Vorsicht! |
|---|
| Kompletter Werkstattbau, einteilig | Durchmesser und Längen, die zum normalen Straßentransport passen | Alle Schweißarbeiten werden in der Werkstatt durchgeführt; eine abschließende Maßprüfung; keine Schweißarbeiten vor Ort. | Transportgenehmigungen, Hebevorgänge, Streckenbeschränkungen |
| Im Laden gefertigte Reihen, geflanschte Spalten | Hohe Türme mit einer überschaubaren Anzahl von Abschnitten | Hochwertige Schweißnähte; schnelle Montage vor Ort; reversible Verbindungen | Flanschebenheit, Dichtungsauswahl, Schraubenzugänglichkeit, zusätzliches Gewicht und Kosten |
| Im Laden gebaute Kurse, vor Ort geschweißte Trennstellen | Türme, die zu groß für Flanschverbindungen sind oder bei denen eine durchgehende Hülle erforderlich ist | Kontinuierliche Mantelkonstruktion; kein Dichtungskriechen; geringere Verbindungskosten | Wetterschutz, Zugang zum Gelände, gleiches Verfahren und Inspektion wie im Geschäft |
| Vollständige Feldfertigung | Sehr große oder standortbedingt eingeschränkte Projekte | Keine Transportbeschränkung | Geringste Produktivität; höchstes Kontaminations- und Qualitätsrisiko |
Drei Regeln verhindern spätere Probleme bei der Segmentierung. Erstens: Umfangsnähte sollten in Bereichen mit geringer Belastung, fernab vom Stützring, dem unteren Gelenk und großen Öffnungen, angeordnet werden. Zweitens: Längsnähte benachbarter Lagen sollten gemäß der Fertigungszeichnung versetzt angeordnet werden, um eine durchgehende Schwachstelle in der Außenhülle zu vermeiden. Drittens: Die Segmente sollten in der Werkstatt probeweise montiert, die Passgenauigkeit markiert und die Passung dokumentiert werden. Die Probemontage in der Werkstatt reduziert das Risiko von Passproblemen auf der Baustelle erheblich und dient als Referenz für die Markierung und Maßprüfung. Ein Turm, der nie probeweise montiert wurde, kann alle Toleranzfehler auf die Baustelle übertragen, wo Zugang und Korrektur deutlich schwieriger sind.
- Gelenkstellen frei von Stützring, Gelenk und großen Düsen
- Längsnähte versetzt zwischen den Lagen
- Transportdurchmesser und -gewicht wurden mit der tatsächlichen Route abgeglichen
- Hebepunkte vor der Fertigung entworfen und markiert
- Probemontage und Zuordnungsmarkierung im Betrieb abgeschlossen
- Gemeinsame Vorgehensweise im Feld, Zugang und Inspektion vor Versand vereinbart.
Vom Blech zur Schale: Schneiden, Fasen und Walzen
Die Genauigkeit der Walzhülle beginnt mit dem Zuschnitt des Blechs. Ein nicht rechtwinkliges Blech führt zu einer Längsnaht mit ungleichmäßigem Spalt; eine nicht frisch bearbeitete Kante zu einer Schweißnaht mit Verunreinigungen in der Schmelzfläche. Bei einem großen Turm verstärken sich diese kleinen Fehler aufgrund des Umfangs, daher verdienen Zuschnitt und Kantenbearbeitung dieselbe Sorgfalt wie das Schweißen.
Schneiden und Fasen
CNC-Schneiden ermöglicht wiederholgenaue Blechabmessungen und saubere Düsenöffnungen. Die Schweißkanten sollten nach dem Schneiden bearbeitet oder gehobelt werden und dürfen keine Sägeschnittkante aufweisen. Die Fase muss gemäß der vorgegebenen Nahtgeometrie geschnitten werden. Bei einer doppelseitigen Extrusionsschweißung bedeutet dies üblicherweise eine V-Naht mit schmaler Wurzelfläche und einem für das Verfahren tolerierbaren Wurzelspalt. Bei einer Stumpfschweißung mit erhitztem Werkzeug müssen die Nahtflächen parallel und rechtwinklig zur Blechoberfläche verlaufen; ein sich verjüngender Spalt schließt sich unter der Heizplatte nicht gleichmäßig.
Verwende eine Vorlage, nicht nach Augenmaß.
Walzen Sie die Schale an einer Schablone oder einem Radiuslehrensatz entlang und prüfen Sie die Krümmung an mehreren Stellen der Platte, nicht nur an den Enden. Thermoplastische Platten federn nach dem Abrollen zurück, daher ist der Walzradius immer größer als die Maschineneinstellung. Walzen Sie etwas über den eingestellten Radius hinaus, lassen Sie die Platte entspannen und prüfen Sie erneut. Mehrere Walzvorgänge mit kleinen Schritten ergeben eine gleichmäßigere Krümmung als ein einzelner, starker Walzvorgang und schonen die Platte.
Rückfederung und Ovalität
Ein Walzprofil ist nach dem Abrollen nie perfekt rund. Durch sein Eigengewicht wird es abgeflacht, die Nahtenden springen auseinander und der Durchmesser variiert entlang des Umfangs. Das ist normal. Wichtig ist, dass das Profil vor dem Schweißen vermessen und korrigiert wird: Es muss an den richtigen Stellen abgestützt, die Enden mit Klemmen zusammengeführt und der Durchmesser an vier Stellen geprüft werden. Ist das Profil vor dem Schweißen bereits oval, wirkt die Umfangsnaht dieser Verformung entgegen, und die Schweißnaht zieht es entweder weiter nach außen oder reißt an der Fixierung.
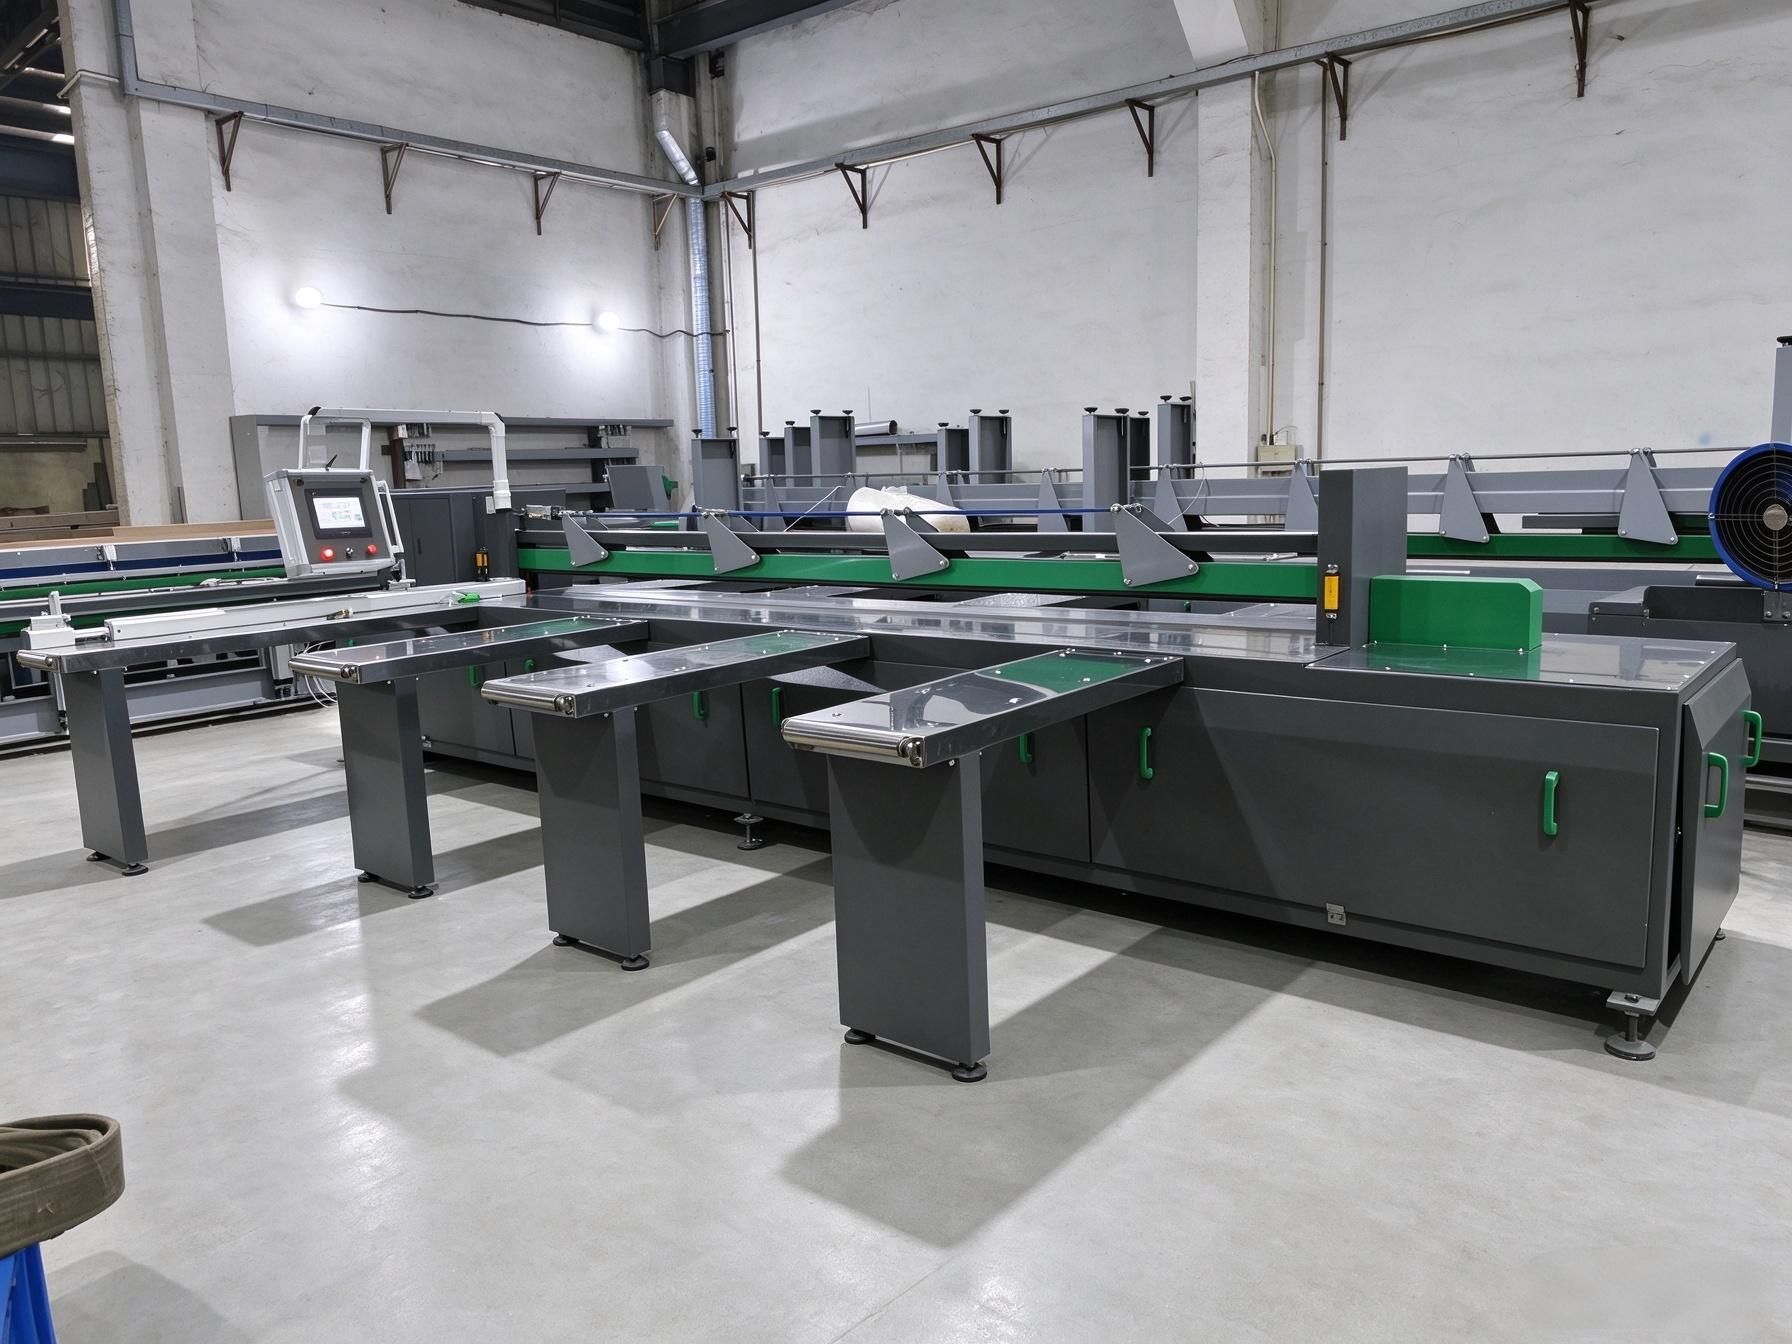
Eine präzise Paneeldimensionierung und frische, rechtwinklige Schweißkanten reduzieren die Spaltabweichungen an der Walzschale.
Zwei Routen: Zuerst flach oder zuerst rollen
Es gibt zwei gängige Verfahren, um Blech zu einer Hülle zu formen, die unterschiedliche Schweißnahtqualitäten und unterschiedliche Risiken mit sich bringen.
| Route | Sequenz | Am besten geeignet für | Hauptrisiko |
|---|
| Flach zuerst | Die Bleche werden stumpf zu einer flachen Platte verschweißt, zugeschnitten, die Schnittkanten abgeschrägt und die Naht anschließend gerollt und geschlossen. | Dünne bis mittlere Wandstärken, große Radien, Werkstätten mit breitem Stumpfschweißgerät | Die Stumpfschweißnähte werden mit dem Blech gewalzt; gegebenenfalls muss die Schweißnahtverstärkung gemäß dem qualifizierten Walz- und Schweißverfahren beschnitten oder entfernt werden, und die Schweißnaht muss dem Walzvorgang standhalten. |
| Würfeln | Jedes Blech oder Paneel wird zu einem Bogen geformt, anschließend werden die Bögen mit Längsextrusionsschweißungen verbunden. | Dicke Wände, kleine Radien, Fälle, in denen Schweißnähte nicht gebogen werden dürfen | Mehr Schweißarbeiten in gekrümmter Position; Ovalität muss während der Montage kontrolliert werden. |
| Hybrid | Zwei oder drei Bleche stumpf verschweißen, das verbundene Blech rollen und die letzte Naht in der gebogenen Position schließen | Viele große PP-Scrubberanlagen, bei denen sowohl Flachplatten-Stumpfschweißen als auch das Schließen in gekrümmter Position praktisch möglich sind | Erfordert sowohl einen Stumpfschweißer als auch ein qualifiziertes Extrusionsverfahren |
Bei vielen großen Türmen bietet das Hybridverfahren einen praktischen Kompromiss. Es ermöglicht, den Großteil der Nahtlänge auf der Stumpfschweißmaschine zu verlegen, wo die Parameter maschinell gesteuert werden und die Naht flach und gut zugänglich ist. Das Schweißen in Kurvenposition beschränkt sich auf die Schlussnaht und die Umfangsnähte. Entscheidend sind Wandstärke und Radius: Je größer der Radius und je dünner die Wand, desto einfacher lässt sich eine Stumpfnaht rollen. Bei dicken Wänden oder engen Radien wird zunächst gerollt und anschließend in Kurvenposition geschweißt.
Schließen der Längsnaht
Die Schlussnaht ist die erste Stelle, an der die Rundheit des Turms geprüft wird. Die beiden Kanten müssen mit einem kontrollierten Spalt, ohne Versatz und ohne Verdrehung, aufeinandertreffen und diese Form während des Abkühlens der Schweißnaht beibehalten. Bei einer großen Hülle ist dies in erster Linie ein Problem der Vorrichtung und nicht des Schweißens selbst.
Anpassungskontrollen
| Besonderheit | Kontrollgrundlage | Warum es wichtig ist |
|---|
| Wurzellücke | Innerhalb des durch das Schweißverfahren für das Material und die Dicke festgelegten Bereichs | Zu eng verhindert die Wurzelfusion; zu weit erfordert übermäßig viel Füllmaterial und erhöht die Schrumpfung. |
| Fehlpaarung | Im Rahmen der Akzeptanzkriterien der Projektspezifikation und der anwendbaren DVS 2202-Bewertung | Durch die Fehlpassung verringert sich der tragende Querschnitt und es entsteht eine Kerbe am Schweißnahtübergang. |
| Höhepunkt | Flache Naht innerhalb der Projekttoleranz | Eine spitz zulaufende Naht ist eine harte Stelle, die Spannungen konzentriert und einer Rundungskorrektur widersteht. |
| Twist | Die Nahtkanten verlaufen parallel über die gesamte Länge | Durch die Verdrehung wird der Spalt an einem Ende geschlossen und am anderen geöffnet; die Schweißnaht kann dies nicht ausgleichen. |
Schweißfolge für eine dicke Längsnaht
Bei dickeren Wänden entscheidet die Nahtkonstruktion und das qualifizierte Schweißverfahren darüber, ob eine einseitige oder beidseitige Schweißung erforderlich ist. Ist eine beidseitige Schweißung vorgeschrieben, besteht ein typischer Ablauf aus einer Wurzellage von außen, dem Rückschweißen oder -fräsen von innen bis ins tragfähige Material und einer zweiten Lage von innen. Die beiden Lagen sollten sich in der Dicke überlappen, ohne dass an der Wurzel ein Hohlraum entsteht. Bei einem Wäscher ist die innere Lage zudem entscheidend für die chemische Beständigkeit: Eine glatte, vollständig verschmolzene Innenfläche bietet keine Spalten, in denen sich Flüssigkeit ansammeln kann.
- Heften Sie die Naht in den durch das qualifizierte Verfahren festgelegten Abständen, wobei Sie die Seiten abwechselnd fixieren und darauf achten, dass die Heftpunkte nicht mit dem endgültigen Schweißpfad in Berührung kommen, wo das Verfahren deren Entfernung vorschreibt.
- Die Wurzellage wird mit dem qualifizierten Extrusions- oder Heißgasverfahren geschweißt, wobei Vorwärmung und Drahtvorschubgeschwindigkeit beibehalten werden.
- Die Wurzel von innen rückwärts aushöhlen, um sauberes, gesundes Material zu erhalten; dabei keine Kerbe oder kalte Überlappung hinterlassen.
- Die innere Schweißlage wird verschweißt, wobei der Übergang zum Grundblech fließend in das Blech übergeht.
- Prüfen Sie die Naht, bevor sie von der nächsten Lage oder Verstärkung abgedeckt wird.
Start- und Stopppunkte
Beginnen und beenden Sie nicht alle Durchgänge am selben Punkt. Versetzen Sie die Stopps gemäß der im Verfahren festgelegten Distanz und überlappen Sie den Neustart wie angegeben mit dem vorherigen Durchgang. Eine Reihe von Start- und Stopppunkten an einem Ort stellt eine potenzielle Fehlerquelle für mangelnde Verklebung dar. Bei einem hohen Turm befindet sich diese Fehlerstelle in jedem Durchgang auf einer anderen Höhe – was die Inspektion erschwert.
Umfangsverbindungen: Passgenauigkeit ist das A und O
Die umlaufende Naht zwischen zwei Lagen ist der Punkt, an dem Ovalität, unsaubere Schnittkanten und thermische Ausdehnung zusammentreffen. Sind die beiden Lagen nicht gleichmäßig rund, muss die Schweißnaht einen Spalt schließen, der entlang des Umfangs variiert; sind die Schnittkanten nicht rechtwinklig, schließt sich der Spalt auf einer Seite und öffnet sich auf der anderen. Kein Schweißverfahren kann diese Probleme wirtschaftlich beheben.
Die einzelnen Teile ohne Schweißen an der Außenhülle ausrichten
Verwenden Sie interne Führungsringe, externe Klemmen und Hebeösen, die entweder temporär angebracht oder an eine abnehmbare Unterlage geschweißt sind. Das direkte Anschweißen temporärer Verstärkungen an die Außenhülle erzeugt Schweißspuren, die später entfernt und geprüft werden müssen; zudem kann die Entfernung selbst die Oberfläche beschädigen. Besser geeignet sind Reibungsklemmen oder verschraubte Ausrichtringe, die die Außenhülle nicht durchdringen.
Root-Zugriff und Backup
Bei einer doppelseitigen Umfangsschweißung wird die Wurzellage üblicherweise von außen ausgeführt, wobei der Zugang von innen für das Rückausfugen und die zweite Lage erfolgt. Ist die Innenseite nicht zugänglich, kann ein abnehmbarer Stützring die Wurzellage stützen. Dieser muss jedoch entfernt oder vollständig verbraucht werden. Ein dauerhafter Stützring, der verbleibt, erzeugt einen Spalt auf der Prozessseite. In chemischen Anwendungen stellt ein solcher Spalt eine potenzielle Leckagequelle dar und ist daher nicht von Vorteil.
Schweißen in gegenüberliegenden Quadranten
Teilen Sie den Umfang in vier Quadranten und verschweißen Sie jeweils einen gegenüberliegenden Quadranten, anstatt den Turm kontinuierlich zu umrunden. Dadurch wird die Schrumpfung ausgeglichen und verhindert, dass die Hülle gleichmäßig in eine Richtung verzogen wird. Lassen Sie jeden Quadranten abkühlen, bevor Sie mit dem nächsten beginnen, und überprüfen Sie den Durchmesser nach jedem Quadranten der ersten Lage. Sobald sich die Vorgehensweise bewährt hat, wiederholen Sie sie für jede Lage, um ein vorhersehbares Verformungsmuster zu erzielen.
Schweißfolge- und Verzugskontrolle
Die Verformung einer großen thermoplastischen Schale ist kumulativ. Jeder Schweißvorgang führt zu lokaler Schrumpfung; befinden sich die Schweißnähte alle auf einer Seite oder in einer Richtung, addiert sich die Schrumpfung, und die Schale verbiegt oder ovalisiert sich. Die Aushärtung ist kein einzelnes Verfahren, sondern eine Abfolge von Schritten, die die Schrumpfung im Gleichgewicht hält.
- Gleichgewicht zwischen Seiten und Richtungen. Wechseln Sie, wo die Fuge es zulässt, Innen- und Außenschweißgänge ab und schweißen Sie längere Strecken rückwärts, anstatt kontinuierlich in eine Richtung zu schweißen.
- Gleichen Sie die Sequenz entlang des Umfangs aus. Teilen Sie lange umlaufende Fugen in gegenüberliegende Segmente auf und ordnen Sie diese gemäß dem qualifizierten Fertigungsplan so an, dass die Schwindung um die Hülle verteilt wird und sich nicht in einer Richtung ansammelt.
- Lass es abkühlen. Thermoplaste weisen eine geringe Wärmeleitfähigkeit auf; die Schweißzone bleibt auch nach dem Bewegen des Brenners lange heiß. Das Übereinanderlegen von Schweißlagen ohne Kühlung führt zu Wärmestau und Schrumpfung. Die Zwischenlagentemperatur des Verfahrens sollte als Grenzwert, nicht als Zielwert, betrachtet werden.
- Nach jedem Gang prüfen. Messen Sie Durchmesser und Lotrecht, bevor die nächste Reihe eingebaut wird. Eine Korrektur auf der aktuellen Ebene ist kostengünstig; eine Korrektur drei Reihen später erfordert Nacharbeiten.
- Schweißen Sie keine Verstärkungen an eine verzogene Außenhülle und erwarten Sie nicht, dass diese sie begradigen. Eine an eine ovale Schale geschweißte Verstärkung fixiert die Ovalität. Erst begradigen, dann versteifen.
- Die Schweißreihenfolge ist in der Fertigungszeichnung vermerkt und darf nicht dem Schweißer überlassen werden.
- Gegenüberliegende Quadranten und Rückwärtsläufe werden bei Umfangsnähten verwendet.
- Die Temperatur an der Schnittstelle wurde mit einem Kontaktthermometer überprüft.
- Durchmesser und Lot werden nach jeder Reihe gemessen.
- Die Versteifungen werden erst nach dem Rundwerden der Schale angebracht.
- Keine erzwungene Ausrichtung von Flanschen oder Düsen nach dem Schweißen
Düsen, Mannlöcher, Flansche und Versteifungen
Diese Details sind im Vergleich zur Außenhülle klein, doch genau hier treten die meisten Leckagen und Installationsprobleme auf. Der Grund dafür ist geometrischer Natur: Eine Düse oder eine Verstärkung unterbricht die glatte Außenhülle, erzeugt eine Steifigkeitsänderung und bietet der Schweißnaht eine Angriffsfläche für Risse.
Stellenangebote
Die Düsenhälse müssen passgenau in die Gehäuseöffnung eingesetzt werden, wobei die Schweißnaht auf einer sauberen, ebenen Fläche aufliegt. Bei gekrümmten Gehäusen muss das Düsenende der Krümmung angepasst und nicht mit Schrauben fixiert werden. Eine Düse, die in einen Spalt gepresst wird, verformt das Gehäuse um sie herum, und die Flanschfläche ist nach dem Schweißen nicht plan. Verstärkungsplatten sollten abgerundete, nicht eckige Ecken aufweisen und bei korrosiven Medien umlaufend durchgehend verschweißt werden.
Flansche
Sofern die Flanschkonstruktion und die Fertigungsreihenfolge dies zulassen, kann die Planbearbeitung nach dem Schweißen den beim Schweißen entstandenen Verzug ausgleichen. Die Bearbeitung der Schraubenlöcher sollte ebenfalls dem Fertigungsverfahren des Projekts entsprechen, damit das endgültige Muster mit dem Gegenflansch übereinstimmt. Bei großen Flanschen ist die Planheit an vier Stellen mit einem Lineal und einer Fühlerlehre zu prüfen und das Ergebnis zu dokumentieren.
Versteifungsringe
Versteifungsringe sind tragende Bauteile, ihre Schweißnähte sind jedoch bei innenliegenden Ringen der Prozessatmosphäre ausgesetzt. Innenliegende Ringe müssen durchgehend verschweißt und abgedichtet sein, ohne offene Spalten hinter dem Ring. Außenliegende Ringe können nur bei trockener und nicht korrosiver Umgebung zeitweise angebracht sein; für einen Wäscher sind durchgehende Kehlnähte mit abgerundeten Übergängen die sicherere Standardlösung. Wenn ein Ring eine Gehäusenaht kreuzt, muss die Gehäusenaht zuerst fertiggestellt und geprüft werden, bevor der Ring passgenau darüber montiert wird.
Zugang, Sicherheit und Arbeiten im Inneren des Turms
Ein großer Turm kann je nach Zugang, Belüftung, geplanter Nutzung und den geltenden Bauvorschriften als beengter Raum gelten. Bevor mit dem Schweißen im Inneren begonnen wird, muss das Fertigungsteam den Raum gemäß den Sicherheitsvorschriften für beengte Räume der Baustelle beurteilen, da beim Schweißen im Inneren drei Gefahren zusammenkommen: Rauch, Hitze und eingeschränkte Fluchtmöglichkeiten. Der Fertigungsplan muss alle drei Gefahren berücksichtigen, bevor die erste Schweißung im Inneren der Turmhülle erfolgt.
- Belüftung. Sorgen Sie für eine lokale Absaugung am Schweißkopf und eine allgemeine Belüftung durch das Gehäuse. Beim PVC-Schweißen kann Chlorwasserstoff freigesetzt werden; die Dämpfe von PP und PVDF sind ebenfalls gesundheitsschädlich. Verwenden Sie nicht ausschließlich den Mannlochdeckel als Öffnung.
- Einstieg in einen beengten Raum. Behandeln Sie den Turm als beengten Raum, wenn es nur einen Zugangspunkt gibt oder die Belüftung nicht nachgewiesen ist. Verwenden Sie eine Genehmigung, stellen Sie eine Hilfsperson außerhalb des Turms bereit, führen Sie Gasmessungen durch, wenn die Prozessatmosphäre vorhanden sein könnte, und erstellen Sie einen Rettungsplan.
- Heiße Arbeit. Thermoplastische Schweißarbeiten sind, sofern dies gemäß den Sicherheitsvorschriften und dem Genehmigungsverfahren der Baustelle erforderlich ist, als Heißarbeiten zu behandeln. Brennbare Materialien sind vom Arbeitsbereich fernzuhalten, und die Brandschutzbestimmungen des Projekts sind zu beachten.
- Zugang und Ausgang. Das Innengerüst sollte, wo immer möglich, unabhängig von der Gebäudehülle errichtet werden und einen freien Zugang zum Einstiegsschacht gewährleisten. Die Öffnung darf nicht durch Schweißgeräte oder Kabel blockiert werden.
- Manuelle Handhabung. Die Platten sind groß und flexibel; verwenden Sie Hebezeuge, Rollen und Saugheber anstelle von Hand. Eine große PP-Platte ist zwar leicht, aber unhandlich, und eine herunterfallende Platte kann die Hülle oder Personen beschädigen.
Dimensionsprüfungen zur Vorhersage von Problemen
Die Maßprüfung ist keine bloße Formalität. Bei einem großen Turm dient sie als Feedbackschleife, um festzustellen, ob die Schweißfolge funktioniert. Messen Sie nach jeder Schweißreihe, dokumentieren Sie die Ergebnisse und vergleichen Sie sie mit der vorherigen Reihe. Ein Trend ist aussagekräftiger als eine einzelne Gut/Schlecht-Zahl.
| Überprüfen | Verfahren | Typisches Ziel | Was es vorhersagt |
|---|
| Rundheit / Ovalität | Durchmessermessung bei 0°, 90°, 180° und 270° auf jeder Strecke | Projektspezifische Toleranz; die Zeichnung oder Spezifikation sollte dies angeben. | Passprobleme an der nächsten umlaufenden Naht; Schwierigkeiten beim Einbau der Innenteile |
| Lot | Laser- oder Lotlinie von oben nach unten als Referenz | Projektspezifische Toleranz; die Zeichnung oder Spezifikation sollte dies angeben. | Fehlausrichtung des Fundaments; ungleichmäßige Belastung der Ankerbolzen; Fehlausrichtung der Düse |
| Umfang und Höhe | Stahlband bei konstanter Spannung, korrigiert für die Temperatur | Innerhalb der Zeichnungstoleranz | Passgenauigkeit; Gesamthöhe; Flanschhöhen |
| Schweißnahtabweichung | Lineal und Fühlerlehre über die Verbindung legen | Akzeptanzkriterien der Projektspezifikation und DVS 2202-Bewertung | Spannungskonzentration und Querschnittsverringerung an der Schweißnaht |
| Höhepunkt | Gerade Kante quer über die Längsnaht | Ebenheit innerhalb der Projekttoleranz | Härtepunkt; Schwierigkeiten beim Halten der Rundheit; Probleme mit der Beschichtung oder Auskleidung |
| Flanschebenheit | Lineal und Fühlerlehre an vier Positionen | Gemäß Flanschstandard oder Projektspezifikation | Dichtungsleckage; Verlust der Schraubenvorspannung; Rohrausrichtungsspannung |
Die Temperatur ist bei Messungen entscheidend. Sowohl ein Stahlmaßband als auch eine thermoplastische Hülle dehnen sich aus, und ein 12 m hoher PP-Turm kann sich je nach Temperaturschwankungen und Materialgüte im Laufe eines Arbeitstages um mehrere zehn Millimeter in der Länge verändern. Dokumentieren Sie die Temperatur der Hülle zusammen mit der Messung und korrigieren Sie diese gegebenenfalls auf eine Referenztemperatur, falls die Toleranz gering ist. Wenn Werkstatt und Baustelle unterschiedliche Temperaturen aufweisen, vereinbaren Sie vor Fertigungsbeginn, für welche Bedingungen die Maße gelten.
Prüfung großer Schweißnähte
Die Prüfung folgt der gleichen Logik wie die Fertigung: frühzeitig prüfen, schichtweise prüfen und sich nicht auf eine einzige abschließende Prüfung verlassen, um alle Mängel aufzudecken. Ein großer Turm lässt sich am Ende nur schwer vollständig prüfen, da der Zugang zum Inneren eingeschränkt ist und eine vollständige Wasserbefüllung auf dem Fundament möglicherweise nicht möglich ist.
- Sichtprüfung jeder Naht. Prüfen Sie die Nahtform, die Verschmelzung, die Nahtübergangsverrundung, Oberflächenfehler und Verunreinigungen. Bewerten Sie Stumpfschweißungen mit erhitztem Werkzeug gemäß DVS 2202 Supplement 1 und Extrusionsschweißungen gemäß DVS 2202 Supplement 5.
- Maßprüfung. Rundheit, Lotrechtigkeit, Passgenauigkeit und Flanschplanheit wie oben beschrieben. Ein Turm mit Maßabweichungen stellt ein Qualitätsproblem dar, selbst wenn alle Schweißnähte einwandfrei sind.
- Schweißerqualifikationsgutscheine. Schweißproben werden mit demselben Verfahren, Material und derselben Dicke hergestellt und, falls im Projekt erforderlich, mittels Makro- und mechanischer Prüfung untersucht. Die Prüfserie DVS 2203 umfasst die Prüfung von geschweißten thermoplastischen Verbindungen.
- Spark-Test. Sofern anwendbar, kann die elektrische Hochspannungsprüfung gemäß DVS 2206-4 zur Erkennung von durchgehenden Poren oder Rissen eingesetzt werden. Die vorliegende Richtlinie gilt für Schweißnähte bis zu einer Wandstärke von 30 mm und ist nicht auf elektrisch leitfähige oder dissipative Kunststoffe anwendbar. Sie ergänzt die Dichtheitsprüfung oder die Schweißnahtbewertung, ersetzt sie aber nicht.
- Wasserfüllungs- oder Dichtigkeitsprüfung. Befüllen Sie den Turm oder die flüssigkeitsdichten Abschnitte etappenweise und prüfen Sie jede Nahtstelle (DVS 2206-2). Prüfen Sie zuvor die Tragfähigkeit des Fundaments: Ein 12 m hoher, mit Wasser gefüllter Turm kann deutlich mehr wiegen als im Betrieb, und der Test kann das Fundament oder den Stützring beschädigen, wenn dieser nicht dafür ausgelegt ist.
- Dokumentation. Dokumentieren Sie Materialcharge, Schweißer, Verfahren, Maschinenparameter, Inspektionsergebnisse und Testergebnisse. Bei Projekten in Chemieanlagen ist diese Dokumentation oft vertraglich vorgeschrieben und die einzige Möglichkeit, Jahre später ein Problem zu untersuchen.
Montage vor Ort und Schweißen vor Ort
Die Arbeit im Feld ist nicht einfach nur Werkstattarbeit mit längeren Wegen. Wind, Temperatur, Luftfeuchtigkeit und die Zugänglichkeit sind deutlich schlechter, und die Inspektion gestaltet sich schwieriger. Um die Qualität im Feld an die Werkstattqualität anzugleichen, muss man die Werkstattstandards mitnehmen: dasselbe qualifizierte Schweißverfahren, dieselben Passungskriterien und denselben Prüfplan. Die Maschinenparameter sollten innerhalb des qualifizierten Bereichs bleiben und an die tatsächlichen Feldbedingungen wie Umgebungstemperatur und Wind angepasst werden.
- Schütze das Gelenk. Wind führt der Schweißnaht beim Strangpressen die heiße Luft ab und kühlt die Naht ungleichmäßig ab. Errichten Sie vor Beginn der Arbeiten einen provisorischen Unterstand um die Schweißnaht und prüfen Sie die Umgebungstemperatur.
- Die Verbindung muss trocken und sauber sein. Feuchtigkeit und Staub sind die beiden häufigsten Ursachen für Porosität bei Schweißnähten im Feldextrusionsverfahren. Wischen Sie die Schweißnaht ab, bewahren Sie den Schweißdraht in einem verschlossenen Behälter auf und schweißen Sie nicht bei Regen oder starker Kondensation.
- Überprüfen Sie die Übereinstimmungsmarkierungen erneut. Die Montage vor Ort sollte der Probemontage im Werk folgen. Wenn die Markierungen nicht übereinstimmen, muss die Montage gestoppt und die Ursache ermittelt werden, bevor die Verbindung mit Gewalt hergestellt wird.
- Verwenden Sie die gleiche Schweißreihenfolge. Die Feldmannschaft sollte nach dem gleichen Ablaufplan wie die Werkstatt arbeiten, mit der gleichen Quadrantenreihenfolge und dem gleichen Start-Stopp-Versatz.
- Vor dem Schließen prüfen. Sobald eine Feldverbindung verschweißt und das nächste Bauteil eingesetzt ist, kann der Innenraum unzugänglich sein. Vor dem Anheben prüfen und dokumentieren.
- Bewegungsfreiheit ermöglichen. Ankerbolzen, Rohrverbindungen und Flanschverbindungen sollten so ausgelegt sein, dass sie die thermische Bewegung des Turms aufnehmen können, anstatt ihn in die richtige Position zu zwingen.
Beispielhafter Aufbau: 2,8 m × 12 m PP-Scheuermaschine
Die folgende Abfolge dient der Veranschaulichung und stellt keine allgemeingültige Spezifikation dar. Abmessungen, Dicken und Prüfungen müssen aus der Projektplanung und dem qualifizierten Schweißverfahren hervorgehen.
- Design und Segmentierung. Ein PP-H-Turm mit 2800 mm Innendurchmesser und 12000 mm Höhe sowie einer 12 mm starken Außenwandstärke ist in vier 3000 mm hohe Segmente unterteilt. Die beiden oberen Segmente sind für den Transport geflanscht; die beiden unteren sind werkseitig zu einem Segment verschweißt. Ein Stützring befindet sich 500 mm oberhalb der unteren Tangente.
- Paneelvorfertigung. Jede Lage besteht aus drei flachen Platten, die auf einer 3000-mm-Maschine zu einem flachen Blech mit Umfangszugabe stumpfgeschweißt werden. Die Plattenkanten werden bearbeitet, die Schlusskanten abgeschrägt und die Schweißnahtverstärkung vor dem Walzen bündig abgeschnitten.
- Rollend. Jedes Paneel wird in mehreren Durchgängen gegen eine Radiusschablone gerollt, zurückfedern gelassen und an vier Stellen geprüft. Die Kanten werden mit Klemmen zusammengeführt und der Wurzelspalt wird umlaufend kontrolliert.
- Längsnaht. Die Schlussnaht wird von außen geschweißt, von innen rückseitig entgratet und erneut geschweißt. Die Naht wird geprüft und die Rundheit des Werkstücks vor dem nächsten Arbeitsschritt vermessen.
- Umfangsnähte. Die Blechlagen werden auf Ausrichtringen gestapelt, hinsichtlich Durchmesser und Lotrechtigkeit aufeinander abgestimmt und in gegenüberliegenden Quadranten verschweißt. Die Wurzel wird von außen geschweißt, rückseitig ausgefugt und von innen verschweißt. Durchmesser und Lotrechtigkeit werden nach jeder Lage gemessen.
- Düsen und Flansche. Die Düsenöffnungen werden mit einer CNC-Fräse gefräst, die Düsenhälse an das Gehäuse angepasst und die Kehlnähte im Extrusionsschweißverfahren hergestellt. Die Flanschflächen werden nach dem Schweißen bearbeitet und die Bolzenlöcher entsprechend dem Passmuster gebohrt.
- Versteifungen und Stützen. Die äußeren Versteifungsringe werden nach dem Rundschweißen des Gehäuses in einer ausgewogenen Schweißfolge angebracht und auf Verformung geprüft. Der Stützring wird durchgehend geschweißt und kontrolliert.
- Prüfung und Vorbereitung für den Versand. Sichtprüfung, Maßkontrolle, Funkenprüfung (falls erforderlich) und stufenweises Befüllen des unteren Abschnitts mit Wasser, sofern das Fundament dafür ausgelegt ist. Die Abschnitte werden fluchtend markiert, die Flanschflächen geschützt und die Öffnungen für den Transport abgedichtet.
Das Beispiel verdeutlicht nicht die Maße, sondern die Reihenfolge: Die Verbindungen vor dem Zuschnitt planen, die Flachnähte maschinell herstellen, auf eine Schablone rollen, die Umfangsnähte mit Ausrichtringen anpassen, in einer ausgewogenen Reihenfolge schweißen und nach jedem Arbeitsschritt messen. Jeder dieser Schritte ist günstiger als die Korrektur des vorhergehenden.
Häufige Fehler und ihre Ursachen
| Defekt | Wo es erscheint | Grundursache | Verhütung |
|---|
| Ovalität nach dem Rollen | Gesamtkurs | Rückfederung, einmaliges Rollen, ungestützte Lagerung | Überrollen und entspannen; in Etappen rollen; auf Sätteln lagern |
| Höhepunkt an der Längsnaht | Entlang der Schließnaht | Übermäßige lokale Hitze, zu enge Klemmen, Schweißnahtschrumpfung | Gleichmäßige Durchgänge; gerade Kante prüfen; Kanten nicht überdehnen. |
| Fehlpassung an der umlaufenden Naht | Kurs-zu-Kurs-Verbindung | Unrunde Golfplätze, nicht rechtwinklige Schnitte, schlechte Ausrichtung | Messen Sie jede Reihe aus; verwenden Sie Ausrichtringe; kürzen Sie vor dem Anpassen. |
| Risse am Schweißnahtübergang | Schweißnähte an Versteifung und Düse | Scharfe Kerbe, schnelle Abkühlung, hohe Rückhaltekraft | Die Zehenpartie abrunden; gemäß Verfahren vorwärmen; die Rundheit der Hülse wiederherstellen und die Passung vor dem Schweißen korrigieren. |
| Porosität in der Extrusionsschweißnaht | Feld- und Werkstattnähte | Feuchtigkeit, Staub, Öl, falsche Stangentemperatur oder Vorschubgeschwindigkeit | Saubere und trockene Verbindung; versiegelte Stangenlagerung; qualifizierte Parameter |
| Leck an der Wurzel | Doppelseitige Nähte | Unvollständige Verschmelzung, Spalt zu eng, Rückbohrung nicht tief genug | Wurzelspalt kontrollieren; bis in gesundes Material aushöhlen; vor dem zweiten Durchgang prüfen. |
| Flansch nicht plan | Düsen- und Mannlochflansche | Schweißwärme, Flansch vor dem Schweißen plangefräst, erzwungene Passung | Nach dem Schweißen die Schweißfläche bearbeiten; den Flansch abstützen; mit einer geraden Kante prüfen. |
| Düsenfehlausrichtung | Gehäuseöffnungen | Schwund, schlechtes Layout, keine Übereinstimmungsmarkierung | Nach dem Rundwerden der Schale zuschneiden; Schablonen verwenden; Ausrichtung vor dem Schweißen prüfen. |
Ausrüstungseinrichtung für Arbeiten mit großem Durchmesser
Die Ausrüstungsliste für einen großen Turm unterscheidet sich von der für eine kleine Tankwerkstatt. Man benötigt eine Möglichkeit, lange, flache Nähte herzustellen, präzise zu schneiden und anzufasen, die Wandung zu walzen und abzustützen sowie in Kurven- und Überkopfpositionen zu schweißen. Keine einzelne Maschine kann alle vier Aufgaben optimal erfüllen.
| Ausrüstung | Rolle bei der Fertigung großer Türme | Warum es wichtig ist |
|---|
| WeiBond 3000 / 4000 Stumpfschweißgerät | Vorfertigung von Flachpaneelen: Zusammenfügen der Platten zu kompletten Reihen | Bis zu 3.000/4.000 mm Schweißbreite und 40 mm Dicke; maschinell gesteuerte Temperatur und Druck für lange, wiederholbare Nähte |
| EasyCut 3000 / 4000 | Zuschneiden und Anpassen von Paneelen und Düsenöffnungen | Saubere, rechtwinklige Kanten reduzieren Spaltabweichungen und Montagezeit. |
| WeiForm Pro | Biegen und Walzformen von Gelenken, Flanschen, Übergängen und Bauteilen mit kleinem Radius | Kombiniert Schweißen und Biegen für Details, die auf einer Blechwalze schwierig zu realisieren sind. |
| Weldy EX2 Extrusionsschweißgerät | Schließen von Nähten, umlaufende Verbindungen, Düsenverrundungen, Verstärkungen und Reparaturen | Eine maximale Leistung von bis zu 2,5 kg/h und eine Stabelektrodenkapazität von 3–4 mm für das Schweißvolumen, das ein großer Turm benötigt. |
| Blechwalzmaschine | Bildung der Hauptschalenreihen | Das Walzen großer Radien ist ein spezialisierter Vorgang; die Blechbiegemaschine ist kein Ersatz dafür. |
| Ausrichtringe und Klemmen | Kurse rund halten und während der Montage ausrichten | Verhindert erzwungenes Passen und die daraus resultierende Verformung |
Die Maschineneinstellungen für jede Verbindung sollten aus einem qualifizierten Verfahren stammen und nicht vom letzten Auftrag des Displays. Tragen Sie die Einstellungen in die Fertigungszeichnung ein und bewahren Sie diese zusammen mit dem Prüfprotokoll auf. Bei einem mehrlagigen Turm ist dieses Protokoll auch der schnellste Weg, ein Problem zu diagnostizieren: Wenn eine Lage unrund ist und die anderen nicht, zeigt das Parameterprotokoll in der Regel die Ursache.
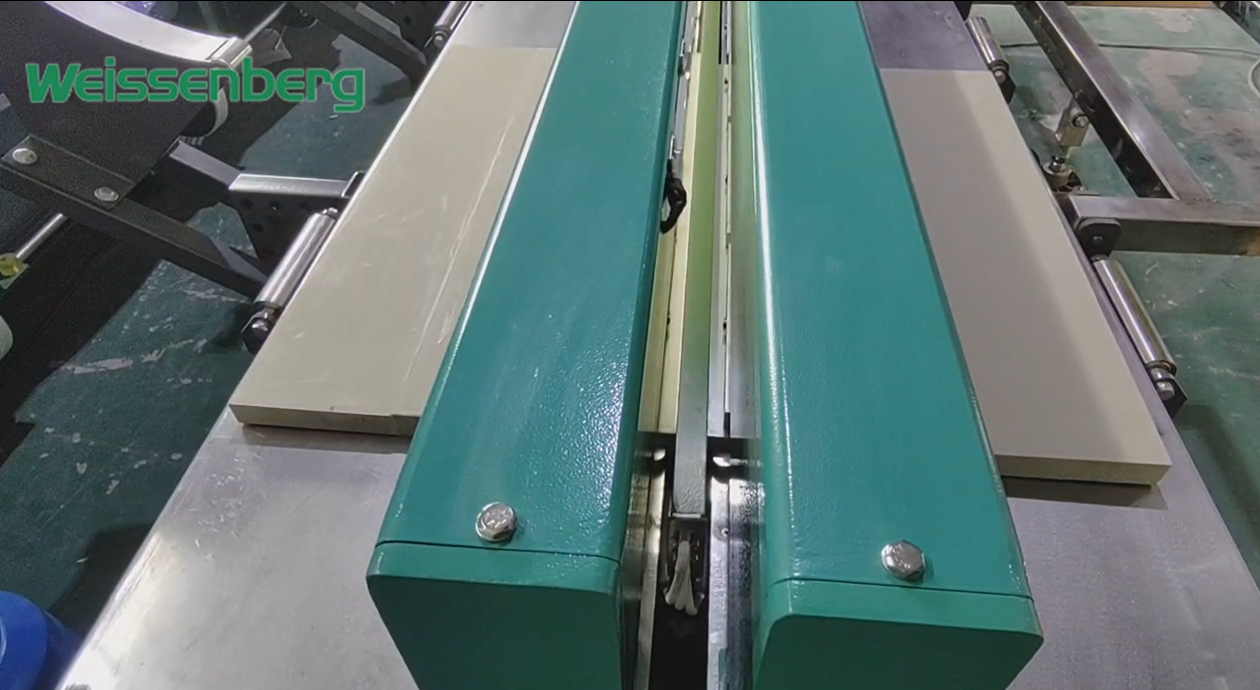
Eine Breitstumpfschweißmaschine sorgt dafür, dass lange Blechnähte flach und maschinell kontrolliert bleiben, bevor die Hülle gewalzt wird.
Häufig gestellte Fragen
Welcher Durchmesser gilt als Maßstab für einen großen Wäscherturm?
Es gibt keinen offiziellen Grenzwert. In der Fertigungspraxis hat sich ein Durchmesser von ca. 2000 mm als sinnvoller Planungswert erwiesen, da Schalen dieser Größe zunehmend aktive Abstützungen, Rundheitsprüfungen und eine kontrollierte Schweißreihenfolge erfordern. Das tatsächliche Verhalten hängt von Durchmesser, Wandstärke, Werkstoffgüte, Temperatur und der Anordnung der Versteifungen ab. Auch ein kleiner Turm kann eine sorgfältige Schweißreihenfolge erfordern; ein großer Turm benötigt sie immer.
Kann ein Turm mit 4 m Durchmesser in einem Stück gebaut werden?
Die Brücke kann zwar in einem Stück in der Werkstatt vorgefertigt werden, lässt sich aber in der Regel nicht in einem Stück transportieren. Straßenbreite, Gewicht und Streckenbeschränkungen variieren je nach Land und Strecke. Daher müssen der zulässige Durchmesser und die Länge für den Transport im jeweiligen Projekt geprüft werden. Üblicherweise werden die Brückenteile in der Werkstatt vorgefertigt und anschließend durch Flansche oder Schweißnähte vor Ort verbunden.
Soll die Längsnaht stumpfgeschweißt oder extrusionsgeschweißt werden?
Beide Verfahren werden aus unterschiedlichen Gründen eingesetzt. Stumpfschweißen eignet sich am besten für die Vorfertigung von Flachpaneelen, da es schnell, maschinell gesteuert ist und eine homogene Verbindung ohne Zusatzwerkstoff erzeugt. Extrusionsschweißen ist optimal für die Schließnaht von Walzschalen, Umfangsverbindungen, Stutzen, Versteifungen und Reparaturen, da es auch in gekrümmten und schwer zugänglichen Bereichen eingesetzt werden kann. Ein Hybridverfahren kombiniert beide Verfahren.
Wie verhindert man, dass eine gerollte Muschel oval wird?
Die Form an einer Schablone ausrollen, leicht überrollen und die Rückfederung berücksichtigen. Die Form an den vorgesehenen Stellen abstützen und die Kanten mit Klemmen statt mit Gewalt zusammenführen. Vor dem Schweißen den Durchmesser an vier Stellen prüfen und die Verstärkungsringe erst anbringen, wenn die Form rund ist. Ist die Form vor dem Schweißen oval, verschlimmert die Schweißnaht die Form.
Welche Wandstärke benötigt ein 2,8 m großer PP-Wäscher?
Dies ist eine Berechnung, keine Faustregel. Sie hängt von der Höhe, dem Flüssigkeitsstand, Wind- und Erdbebenlasten, der Trägerkonstruktion, der Temperatur und dem Langzeitkriechverhalten der jeweiligen PP-Sorte ab. Die 12 mm im Beispiel dienen lediglich als Richtwert; die tatsächliche Dicke muss aus der Projektplanung und den Angaben des Materiallieferanten ermittelt werden.
Müssen PP-Schweißnähte nach dem Schweißen spannungsarm geglüht werden?
Die routinemäßige Spannungsarmglühung eines großen PP-Turms ist nicht Standard, und das Erhitzen eines fertigen Mantels kann mehr Verformungen verursachen als beseitigen. Verformungen werden durch die Schweißfolge, die Montage und die Abkühlung, nicht aber durch eine Wärmebehandlung nach dem Schweißen, kontrolliert. Wenn ein Projekt ein Glühen vorschreibt, muss dieses nach einem qualifizierten Verfahren mit abgestütztem und fixiertem Mantel durchgeführt werden.
Wie testet man einen 12 m hohen Turm, der nicht mit Wasser gefüllt werden kann?
Gehen Sie schrittweise vor: Sichtprüfung jeder Naht, Maßkontrolle, Schweißnahtprüfung, Funkenprüfung (falls erforderlich) und Wasserfüllungsprüfung der sicher befüllbaren Abschnitte. Für die oberen Abschnitte nutzen Sie die Verfahrensprüfung, die laufende Qualitätskontrolle und alle weiteren im Projekt geforderten zerstörungsfreien Prüfverfahren. Dokumentieren Sie jeden Arbeitsschritt.
Können Schweißarbeiten vor Ort die Qualität von Werkstattschweißungen erreichen?
Ja, sofern bei den Arbeiten vor Ort das gleiche qualifizierte Schweißverfahren und der gleiche zugelassene Parameterbereich, die gleichen Passungskriterien und der gleiche Prüfplan angewendet werden. Der Unterschied liegt in den Umgebungsbedingungen: Wind, Feuchtigkeit, Temperatur und Zugänglichkeit. Die Schweißnaht muss geschützt, sauber und trocken gehalten und geprüft werden, bevor sie unzugänglich wird. Die Qualität vor Ort leidet, wenn die Arbeiten vor Ort als Ausnahme von den Werkstattverfahren behandelt werden.
Wichtigste Erkenntnisse
- Ein großer Wäscherturm ist ein dünnwandiger Ring, kein vergrößerter Tank; Rundheit und Passgenauigkeit entscheiden über das Ergebnis.
- Flache Bleche werden im flachen Zustand auf einer Stumpfschweißmaschine verbunden, anschließend wird die Hülle mit einem qualifizierten Extrusionsverfahren gerollt und verschlossen.
- Die Segmentierung muss vor dem Zuschnitt des Blechs festgelegt werden: Nahtstellen, Transporttrennungen und Hebepunkte sind Schweißentscheidungen.
- Die Bahn wird auf eine Schablone gerollt, die Rückfederung berücksichtigt und die Bahn vor dem Schweißen abgemessen.
- Die Umfangsfugen sollten mit Ausrichtungsringen angepasst werden, nicht indem man das Gehäuse mit Gewalt in Position bringt.
- Schweißen Sie in gegenüberliegenden Quadranten und führen Sie bei langen Bahnen Rückwärtsschritte durch; überprüfen Sie nach jeder Bahn den Durchmesser und die Lotrechte.
- Die Flansche nach dem Schweißen plan biegen und die Bolzenlöcher entsprechend dem Passmuster bohren.
- Schichtweise Prüfung: Sichtprüfung, Dimensionsprüfung, Gutscheinprüfung, Funkenprüfung (wo erforderlich) und stufenweise Wasserbefüllung (wo die Beschaffenheit des Fundaments dies zulässt).
- Jede Toleranz ist als projektspezifischer Wert zu betrachten, der durch die Konstruktion, die Projektspezifikation und das qualifizierte Schweißverfahren definiert ist – und nicht als Millimeterangabe, die von einem anderen Turm übernommen wurde.
Literaturhinweise und weiterführende Literatur
Verwandte Weissenberg-Leitfäden
Normen und Referenzquellen
- DVS Regelwerk — DVS 2207-SerieSchweißen von Thermoplasten, einschließlich des Heizelementschweißens von PP-Rohren, Rohrleitungsteilen und -Paneelen (DVS 2207-11) und des Extrusionsschweißens von Rohren, Rohrleitungsteilen und -Paneelen (DVS 2207-4).
- DVS 2205-Reihe: Bemessungsberechnungen für Behälter und Geräte aus Thermoplasten.
- EN 12573: Geschweißte statische, drucklose thermoplastische Behälter – allgemeine Grundsätze, Konstruktion und Berechnung.
- DVS 2202: Unvollkommenheiten in thermoplastischen Schweißverbindungen — Bewertungskriterien; Ergänzung 1 für Stumpfschweißungen mit erhitztem Werkzeug und Ergänzung 5 für Heißgasextrusionsschweißungen.
- DVS 2203: Prüfung von Schweißverbindungen aus Thermoplasten – mechanische und makroskopische Prüfungen.
- DVS 2206: Zerstörungsfreie Prüfung – einschließlich Wasserfüllungs-/Leckprüfung (DVS 2206-2) und elektrischer Hochspannungsprüfung auf durchgehende Poren oder Risse (DVS 2206-4, bis zu einer Wandstärke von 30 mm; nicht für elektrisch leitfähige oder dissipative Kunststoffe).
Benötigen Sie Hilfe bei der Dimensionierung einer Maschine für einen Turm mit großem Durchmesser? Senden Sie Weissenberg den Manteldurchmesser, die Schichthöhe, die Wandstärke und die Nahtanordnung; das Ingenieurteam kann die Stumpfschweißmaschine, die Extrusionsschweißmaschine und die Handhabungseinrichtung auf die Fertigungssequenz abstimmen.