Kurzantwort
In einer Kunststoffverarbeitungswerkstatt liegt der praktischste Ausgangspunkt für Industrie 4.0 darin, das Schweißen in einen dokumentierten, wiederholbaren und zunehmend vernetzten Prozess zu verwandeln: Parameter werden in der Maschinensteuerung gespeichert, der Ablauf jedes Schweißvorgangs wird protokolliert, und die Anlagen lassen sich über ihre gesamte Lebensdauer warten und verbessern. Der Wert liegt nicht in der Technologie an sich, sondern in weniger Ausschuss, höherer Qualität, die man anspruchsvollen Kunden präsentieren kann, und einer schnelleren Einarbeitung neuer Bediener. Die meisten Betriebe erreichen dies schrittweise, beginnend mit einer steuerungsbasierten Maschine, die Schweißprogramme speichert und wiederholt, und ergänzen diese dann um Dokumentation und eine einfache Datenprüfung.
Definition: Industrie 4.0 in der Kunststoffplattenherstellung
Industrie 4.0 – auch digitale Fertigung oder intelligente Fabrik genannt – bezeichnet den Wandel von manuell eingestellten und überwachten Maschinen hin zu Maschinen, die ihre Prozessparameter selbstständig verwalten, den Schweißvorgang aufzeichnen und Informationen mit den umliegenden Systemen austauschen können. Beim Schweißen von Kunststoffplatten bedeutet dies eine Steuerung, die Material, Dicke und Zykluseinstellungen für einen Auftrag speichert; Prozessdaten, die während des Schweißvorgangs erfasst und nicht erst im Nachhinein protokolliert werden; und Anlagen, deren Verhalten über ihre gesamte Lebensdauer hinweg überprüft, wiederholt und optimiert werden kann. Es handelt sich um eine strategische Ausrichtung und nicht um eine einmalige Anschaffung, wobei verschiedene Maschinen unterschiedliche Aspekte dieser Ausrichtung umsetzen. Es geht nicht um eine Maschine, die Ihnen das Schweißen verspricht. Es geht um eine Maschine, die Sie dabei unterstützt, Ihre Schweißprozesse zu überprüfen, zu wiederholen und zu verbessern.
Die Verarbeitung von Kunststoffplatten befindet sich im Wandel. Jahrzehntelang lag das Handwerk in den Händen des Bedieners – im Gespür für die Heizplatte, im Gefühl für den richtigen Zeitpunkt zum Schweißen, in der visuellen Beurteilung der Schweißnaht. Dieses Wissen ist wertvoll, aber nicht skalierbar, lässt sich nicht nahtlos zwischen Schichten übertragen und kann einem Kunden, der nach der Schweißtechnik eines Tanks fragt, nicht demonstriert werden. Die unter „Industrie 4.0“ zusammengefassten Veränderungen verlagern einen Teil dieses Handwerks von den Händen des Bedieners auf die Maschine – sodass bewährte Schweißverfahren gespeichert, wiederholt und überprüft werden können, anstatt sie für jede Schicht neu zu erfinden.
Dieser Artikel richtet sich an Fertigungsleiter und technische Einkäufer, die immer wieder die Begriffe „digital“ und „smart“ hören und wissen möchten, was in einer Kunststoffschweißerei wirklich nützlich ist, welche Entwicklungen noch im Gange sind und worauf sie sich vorbereiten sollten. Es handelt sich um einen Branchenbericht und nicht um eine Produktseite: Ziel ist es, Ihnen zu helfen, die digitalen Funktionen, die Ihre Ergebnisse verbessern, von denen zu unterscheiden, die lediglich modern klingen. Informationen zu den zugrunde liegenden Prozessvariablen finden Sie in unseren Leitfäden. Temperaturregelung Und DruckregelungDies erklärt, warum eine Maschine, die ihre Parameter wiederholgenau halten kann, die Grundlage für alles Digitale bildet.
Warum Industrie 4.0 jetzt auch die Kunststoffverarbeitung erreicht
Viele Metallverarbeitungsprozesse setzten CNC-Steuerung, automatisiertes Biegen und Roboterschweißen früher und umfassender ein als die Kunststoffplattenverarbeitung. Das Schweißen und Biegen von Kunststoffplatten blieb stärker vom Bediener abhängig, da viele Anwendungen historisch bedingt mit weniger Automatisierung und weniger formaler Prozessdokumentation realisiert werden konnten. Drei Entwicklungen tragen nun gleichzeitig dazu bei, diese Lücke zu schließen.
Die Märkte haben sich in der Wertschöpfungskette nach oben bewegt.
PP-, PE-, PVC- und PVDF-Platten werden längst nicht mehr nur für einfache Bauteile verwendet. Sie dienen der Herstellung von Chemikalienlagertanks, Wäschern, Rohrleitungen, Wasseraufbereitungsanlagen, Galvanisierbecken und Halbleiterkomponenten – Anwendungen, bei denen Fehler teuer sind und der Endkunde oft über eine eigene Qualitätsabteilung verfügt. Diese Kunden verlangen je nach Projekt und Qualitätsanforderungen dokumentierte Verfahren, aufgezeichnete Parameter und Nachweise zur Prozesskonsistenz. Ein am Schichtende ausgefülltes Papierprotokoll ist hierfür unzureichend. Erfasste Prozessdaten hingegen schon.
Prozess-Know-how ist schwieriger zu übertragen
Viele Fertigungsbetriebe stehen vor der wachsenden Herausforderung, Prozesswissen zwischen erfahrenen Bedienern und neuen Mitarbeitern weiterzugeben. Eine Werkstatt, die vollständig auf dem Urteilsvermögen einer einzelnen Person basiert, gerät in Schwierigkeiten, wenn diese Person das Unternehmen verlässt, die Position wechselt oder in den Ruhestand geht. Das Speichern bewährter Parameter in der Maschine, sodass ein weniger erfahrener Bediener eine bekannte Einstellung aufrufen und wiederholen kann, ist eine der praktischsten Möglichkeiten, Kontinuität zu gewährleisten – und dokumentiert gleichzeitig eine persönliche Fähigkeit.
Die Maschinenfähigkeit ist nun vorhanden
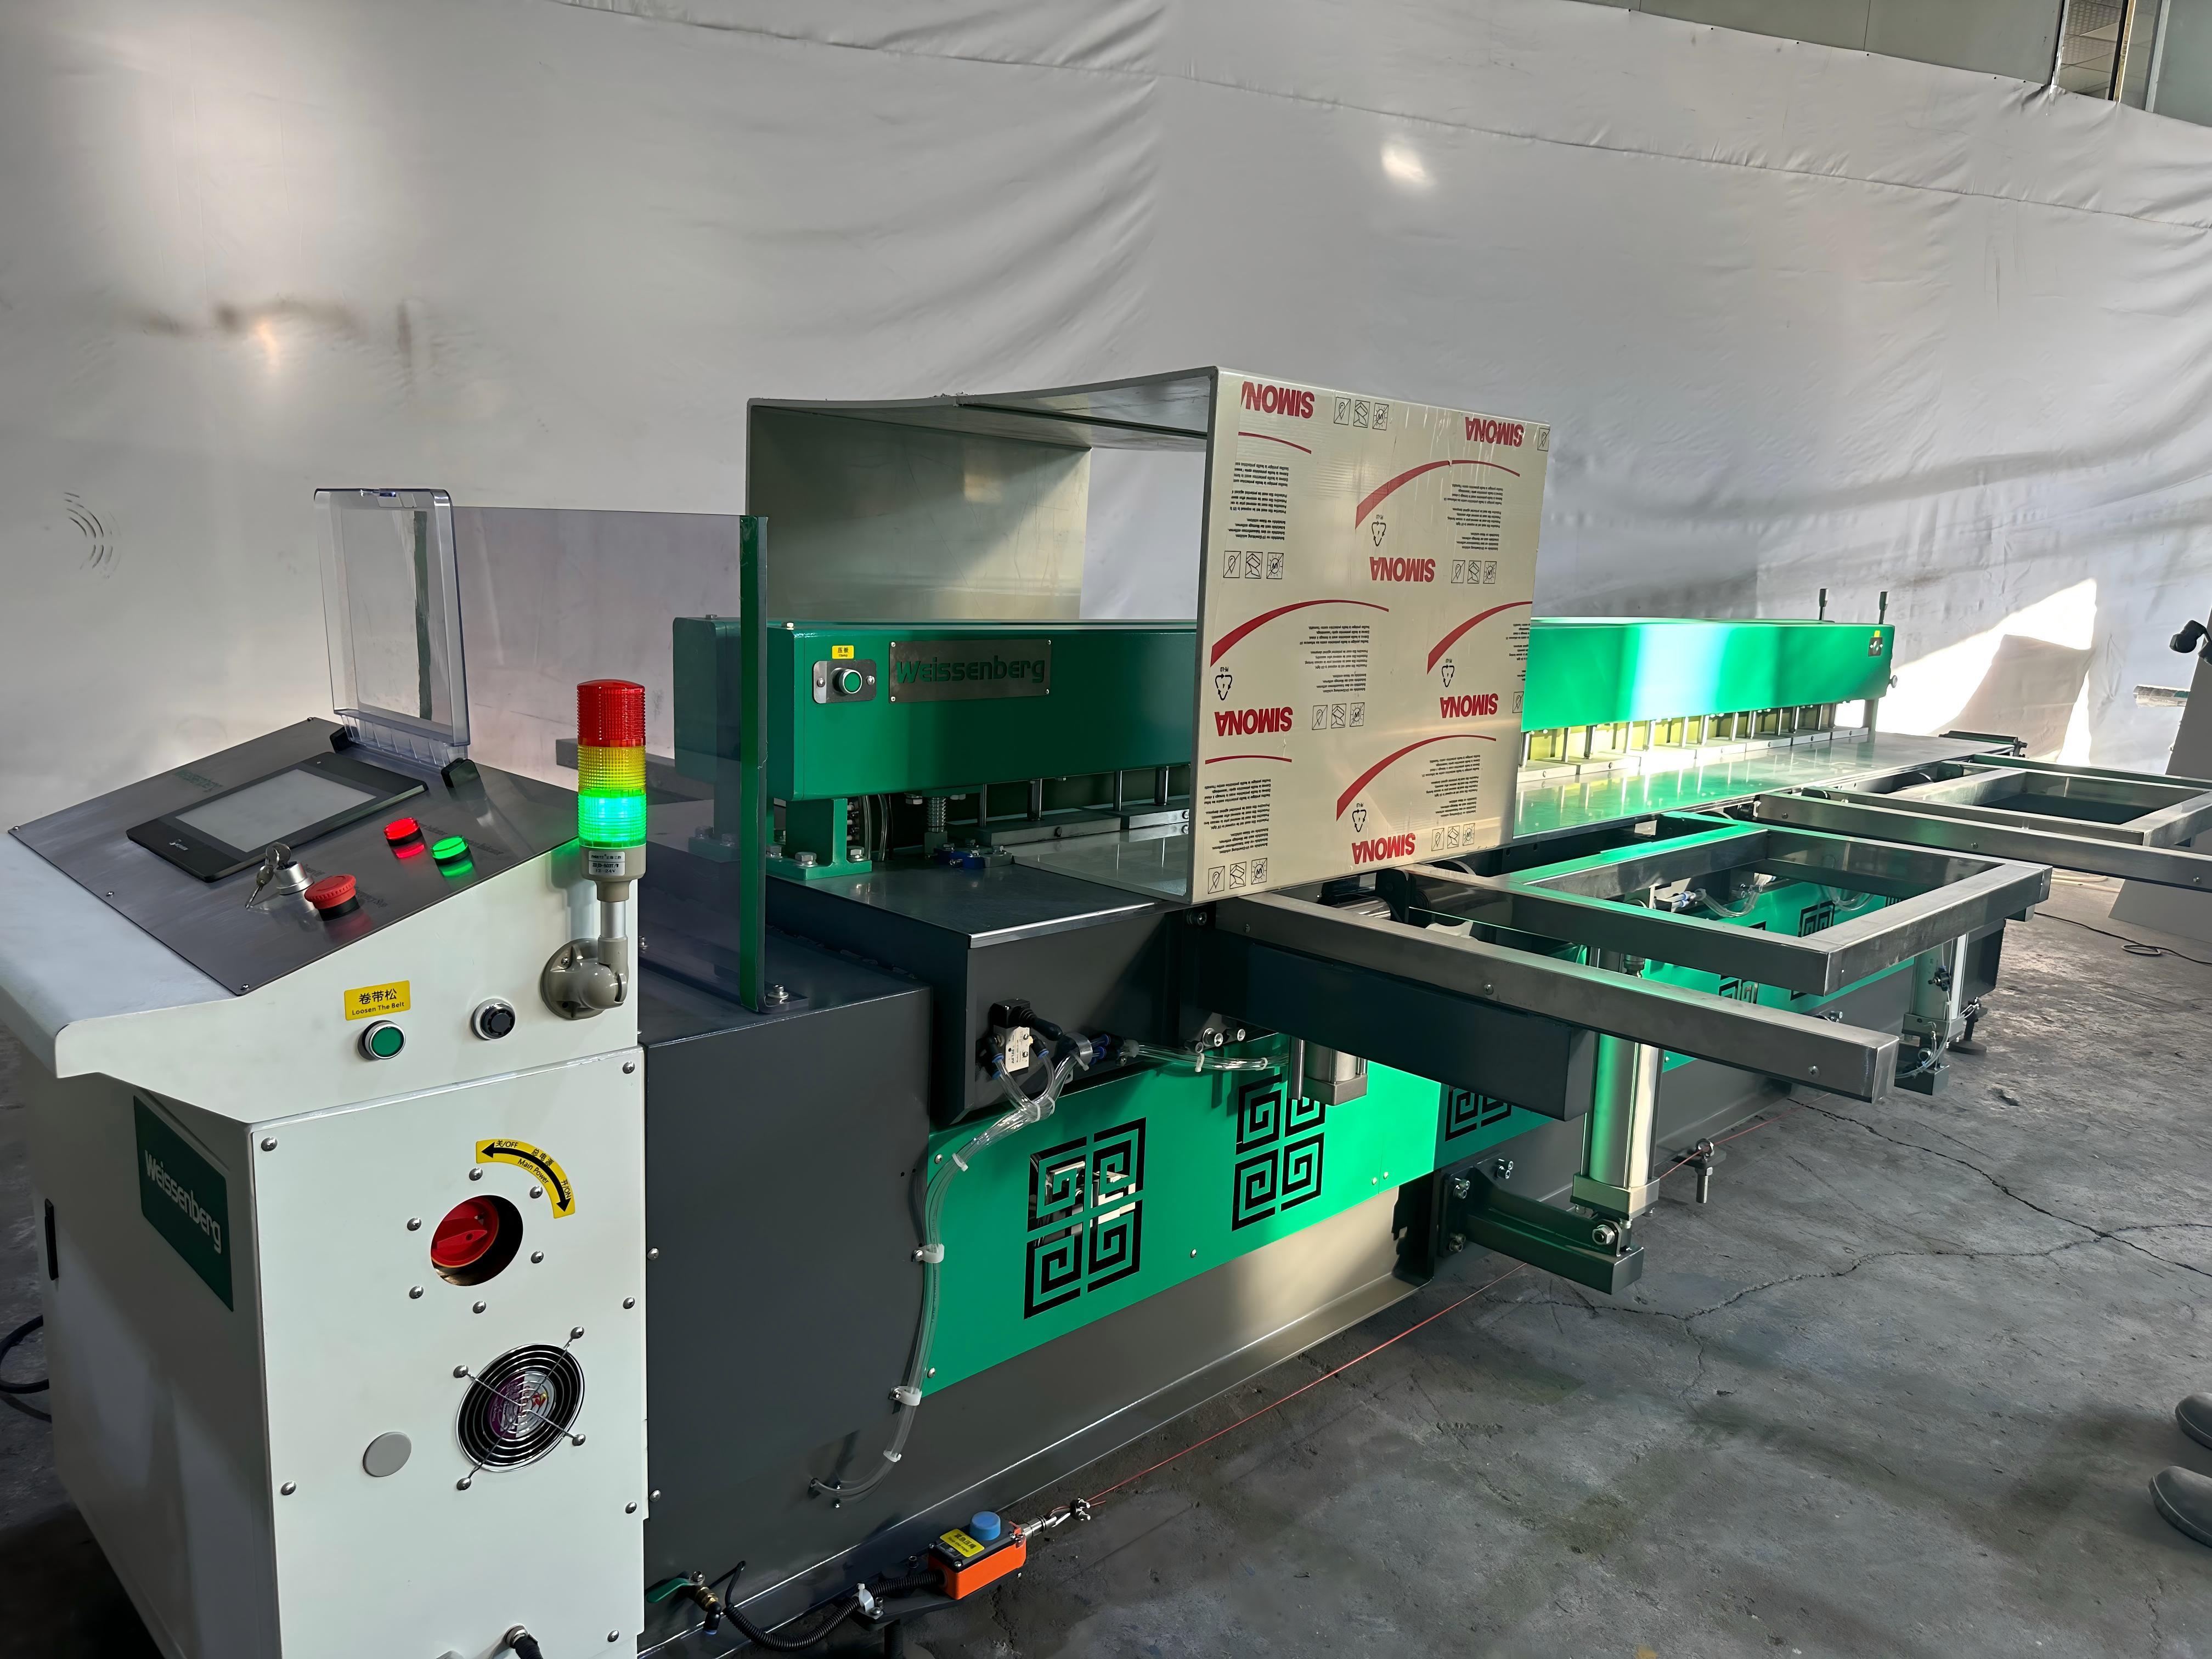
SPS-basierte Steuerung, Proportional-Pneumatik und Servoantriebe sind in Industrieanlagen Standard und finden sich auch in Kunststoffplattenschweißmaschinen wieder. Verfügt eine Maschine bereits über eine Steuerung für Temperatur, Ablauf und Druck, kann diese – sofern die Steuerungsarchitektur dies unterstützt – Programme speichern, Einstellungen anzeigen und Prozessdaten bereitstellen. Die digitalen Funktionen stellen somit eine natürliche Erweiterung der Steuerungsarchitektur dar und sind kein teures Zusatzmodul für manuelle Maschinen.
Die digitalen Funktionen, die wirklich zählen
Nicht jedes digitale Label ist in einer Schweißwerkstatt sinnvoll. Die acht unten aufgeführten Funktionen sind die wichtigsten, geordnet nach der Häufigkeit ihres Nutzens für die meisten Schweißer. Sie beschreiben zunächst die im Kontext von Industrie 4.0 definierten Funktionen – was eine Maschine oder Werkstatt mit der jeweiligen Funktion leisten kann – und erheben nicht den Anspruch, dass jede Maschine auf dem Markt alle diese Funktionen bietet. Die Tabelle fasst sie zusammen; die nachfolgenden Erläuterungen zeigen, wo der tatsächliche Nutzen liegt.
| Besonderheit | Was es tut | Was sich dadurch in der Werkstatt ändert |
| Parameterspeicherung und Schweißprogramme | Material-, Dicken- und Zykluseinstellungen werden im Controller gespeichert und für einen Auftrag abgerufen. | Die zehnte Schweißung folgt dem gleichen Programm wie die erste, und ein neuer Bediener kann eine bekannte Einrichtung nutzen. |
| Digitale Sollwertregelung | Temperatur, Zeit und Druck werden als Werte anstatt über Drehregler eingestellt und vom Regler angewendet. | Weniger Übertragungsfehler und geringere Abweichungen durch versehentliches Verstellen eines Drehknopfs oder eines Handmessgeräts |
| Regelung einer Variablen im geschlossenen Regelkreis | Der Regler liest einen Messwert ein und korrigiert ihn zurück zum Sollwert. | Eine stabilere Temperatur oder Geschwindigkeit, sofern die Maschine dies unterstützt – nützlich bei längeren Läufen und wechselnden Umgebungsbedingungen. |
| Prozessdatenprotokollierung | Während des Schweißvorgangs werden die wichtigsten Parameter für jede Schweißung aufgezeichnet. | Eine Schweißnaht lässt sich auf die Bedingungen zurückführen, unter denen sie entstanden ist, anstatt sie aus dem Gedächtnis rekonstruiert zu werden. |
| Berichterstattung und Rückverfolgbarkeit | Der protokollierte Datensatz wird in ein für Kunden oder Prüfer verständliches Format umgewandelt. | Kann die Kunden-Qualitätssicherungsprüfung und die Auditvorbereitung vereinfachen, wenn Rückverfolgbarkeit erforderlich ist. |
| Fernüberwachung | Maschinenstatus und -daten werden außerhalb der Maschine angezeigt. | Nützlich für die Überwachung mehrerer Standorte oder Maschinen – der am wenigsten ausgereifte Bereich, der daher genauestens hinterfragt werden sollte. |
| Software- und Firmware-Updates | Die Steuerungssoftware kann nach der Auslieferung überarbeitet werden. | Eine Maschine kann im Laufe ihrer Lebensdauer Verbesserungen erfahren, anstatt auf der Version, mit der sie ausgeliefert wurde, eingefroren zu werden. |
| Integration in das Gesamtunternehmen | Schweißdaten werden mit Produktionsplanungs-, ERP- oder Qualitätssicherungssystemen verknüpft. | Langfristiges Ziel; zahlt sich dort aus, wo Bestellungen, Reisedokumente und Qualitätsaufzeichnungen bereits digital erfasst sind. |
1. Parameterspeicherung ist der eigentliche Ausgangspunkt
Alles andere hängt davon ab. Kann die Maschine eine bekannte Einstellung nicht reproduzieren, dokumentiert die Datenerfassung lediglich Inkonsistenzen. Eine Maschine, die Schweißprogramme speichert, ermöglicht es einer Werkstatt, ein bewährtes Verfahren für ein bestimmtes Material und eine bestimmte Materialstärke festzulegen, das erneute Einstellen zu vermeiden und das Ergebnis an die Spezifikation anzupassen, anstatt es vom jeweiligen Schichtpersonal abhängig zu machen. Dies ist auch der ehrlichste Maßstab für „digital“ bei einer Schweißmaschine: Werden die Parameter in der Steuerung gespeichert oder jedes Mal manuell eingestellt?
2. Digitale Anzeigen und Sollwertregelung
Eine digitale Anzeige ist zwar eine einfache Technologie, beseitigt aber eine Reihe häufiger Fehler. Werden Temperatur, Drehzahl oder Druck als Zahlenwerte eingestellt und angezeigt, vergleicht der Bediener einen Wert mit einer Spezifikation, anstatt eine Position auf einem Drehknopf abzuschätzen. Bei tragbaren Schweißgeräten und Dachdeckerschweißgeräten sind digitale Anzeigen für Temperatur und Drehzahl genau aus diesem Grund weit verbreitet und ergänzen sich ideal mit einem geschlossenen Regelkreis, der diese Werte auch bei kleinen Störungen konstant hält.
3. Regelungstechnik – Nützlich und es lohnt sich, sie genau zu verstehen
Ein geschlossener Regelkreis bedeutet, dass der Regler eine Variable misst und diese in Richtung des Sollwerts korrigiert, anstatt einfach einen Befehl zu geben und auf das Ergebnis zu hoffen. Einige Schweißanlagen nutzen ein solches Regelsystem, das Temperatur und Geschwindigkeit automatisch anpasst. Dies ist ein echter Vorteil, wenn Umgebungstemperatur, Versorgungsspannung oder Materialvorschub schwanken. Es ist jedoch wichtig, die Grenzen genau zu kennen: Die Regelung einer einzelnen Variable (z. B. der Heizplattentemperatur) führt nicht automatisch zu einem vollständig automatisierten Schweißprozess. Druck, Umrüstzeit, Passung und das Verfahren selbst müssen weiterhin korrekt sein. Bei ausgewählten Blechschweißanlagen von Weissenberg wird, sofern spezifiziert, eine stabile Heizplattentemperaturregelung innerhalb von ca. ±5 °C erreicht – zu dieser Präzision trägt dies bei. Sie verbessert die Konsistenz des Heizvorgangs, nicht aber die Korrektheit des gesamten Prozesses.
4. Protokollierung, Berichterstattung und Rückverfolgbarkeit
Die Datenerfassung ist die Schnittstelle zwischen digitaler Fertigung und Qualitätssicherung. Die DVS-2207-Serie definiert Prozessparameter, die gemäß den geltenden Schweißverfahren und Qualitätsanforderungen kontrolliert und dokumentiert werden müssen. Darüber hinaus fordern Projektspezifikationen, Kunden-Qualitätssicherungspläne und Audits zunehmend dokumentierte Schweißparameter und Prüfprotokolle. Je nach Verfahren, Spezifikation und Qualitätssicherungssystem müssen Schweißparameter dokumentiert und von Schweißnaht zu Schweißnaht nachvollziehbar sein. Eine Maschine oder ein Workflow, der diese Parameter erfasst, vereinfacht die Suche nach Nachweisen erheblich.
Wie Weissenbergs Maschinen die digitale Fertigung heute unterstützen
Es ist hilfreich, zwei Dinge zu unterscheiden. Die acht oben genannten Funktionen geben die zukünftige Entwicklung der Branche vor, und ein Anbieter kann jede einzelne davon bereits anbieten, muss dies aber nicht. Weissenbergs Ansatz ist bewusst praxisorientiert: Die entwickelten digitalen Funktionen basieren auf der Steuerungsarchitektur, die die Maschine ohnehin für eine hohe Schweißqualität benötigt. Sie unterstützen somit den Prozess, anstatt ihn nur zu verschönern. Die folgende Tabelle veranschaulicht, wie wir die Konzepte aktuell in unserem Sortiment anwenden. Betrachten Sie die Details als Richtwerte und prüfen Sie den genauen Funktionsumfang des Modells, das Sie in Betracht ziehen.
| Digitale Fähigkeiten | Wie es auf Weissenberg-Maschinen angewendet wird |
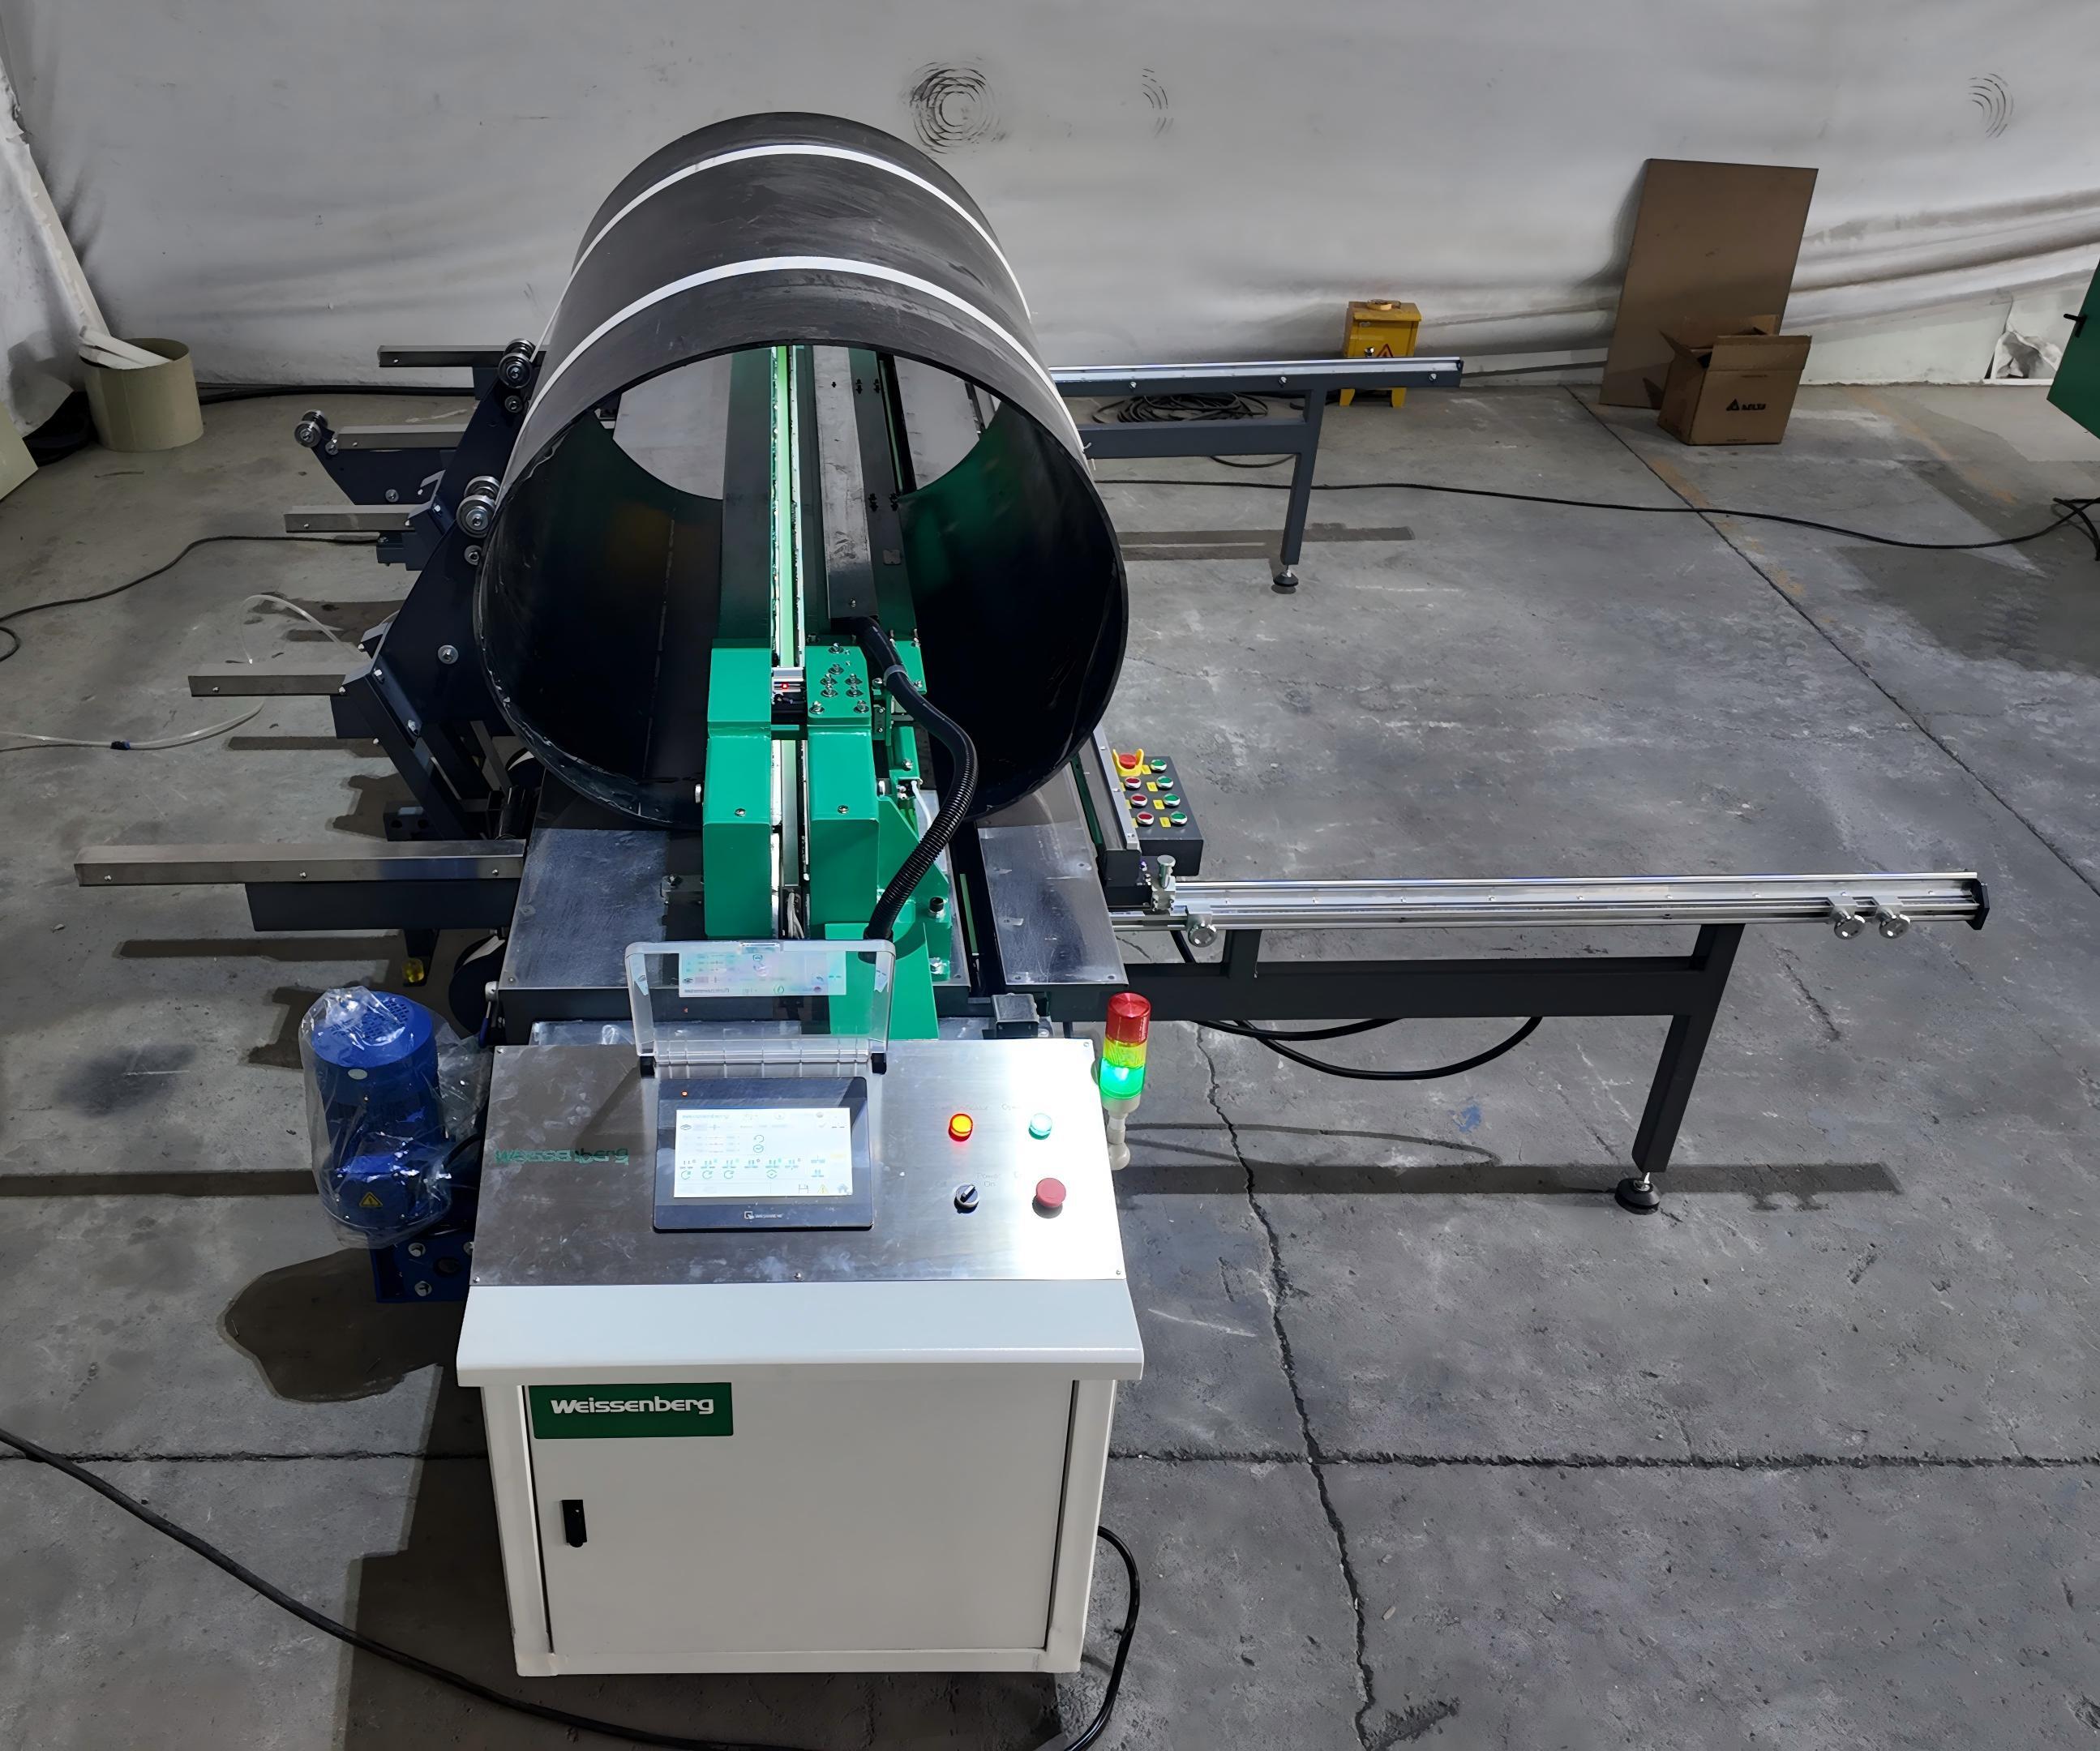
| Controllerbasierte Architektur | Die Schweiß- und Biegemaschine WeiForm Pro 3000 basiert auf einer Mitsubishi-SPS mit pneumatischen SMC-Komponenten. Servogesteuerte elektrische Zylinder treiben die Biegebewegung an, sodass die Schweiß- und Biegesequenz programmiert und nicht improvisiert wird. |
| Reglerbasierte Sollwertregelung | Prozessvariablen wie Heiz- und Schweißdruck werden von der Steuerung und nicht von Handreglern eingestellt und angewendet, was wiederholbare Sollwerte ermöglicht; bei Maschinen, die Schweißprogramme speichern, kann eine bewährte Konfiguration abgerufen werden, anstatt sie in jedem Zyklus neu einzustellen. |
| Befehlsvariablen | Der Schweißdruck wird über pneumatische SMC-Komponenten mit Proportionalregelung gesteuert, sodass die Fügekraft dem Regler und nicht einem manuell betätigten Regler folgt. |
| Stabile Temperaturregelung | Bei ausgewählten Modellen wird die Temperatur der Heizplatte innerhalb von etwa ±5 °C gehalten, was die Wiederholbarkeit der aufgezeichneten Daten gewährleistet. |
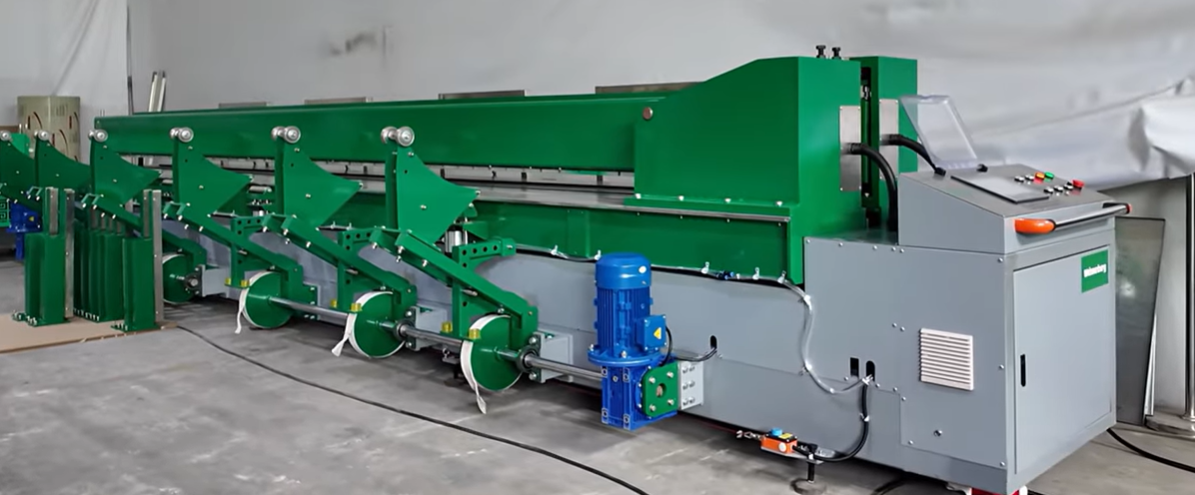
| Intelligente Steuerung großer Maschinen | Die großformatigen WeiBond-Schweißgeräte, wie beispielsweise das WeiBond 5000, verwenden ein intelligentes Steuerungssystem mit Kernkomponenten von Mitsubishi und anderen etablierten Marken und eignen sich für chemische, umwelttechnische und galvanische Anwendungen. |
| Digitale Anzeigen auf tragbaren Geräten | Tragbare und Dachschweißgeräte verwenden digitale Anzeigen für Temperatur und Geschwindigkeit, und einige Geräte, wie beispielsweise das Dachschweißgerät RWP1, verwenden ein geschlossenes Regelsystem, das Temperatur und Geschwindigkeit automatisch anpasst, um stabile Parameter zu gewährleisten. |
| Prozessstabilität als Voraussetzung | Stabile Rahmen und hochdichte Klemmen an den größeren WeiBond-Modellen halten das Blech unter der Fügekraft gerade – ohne diese mechanische Stabilität würden die Daten lediglich Variationen dokumentieren. |
Es ist wichtig, die Grenzen des Machbaren offen anzusprechen. Die Stärken des aktuellen Sortiments liegen in der Grundlage der digitalen Fertigung: regelungstechnische Parametereinstellung, reproduzierbare Prozessvariablen und, bei ausgewählten Geräten, Regelungstechnik und digitale Anzeigen. Automatische Datenerfassung pro Schweißvorgang, automatisierte Schweißberichterstellung, Fernüberwachung, Software-Updates per Fernzugriff und ERP-Integration sind Bereiche, in denen die Branche insgesamt noch Entwicklungspotenzial besitzt – die Richtung ist klar, aber jegliche Behauptungen von Anbietern in diesem Bereich sollten anhand der aktuell tatsächlich gelieferten Leistungen überprüft werden.
Fernüberwachung und Software-Upgrades: Was ist heute Realität?
Diese beiden Aspekte tauchen in fast jeder Diskussion über Industrie 4.0 auf und verdienen eine unvoreingenommene Betrachtung, denn hier trennen sich die Wege von Marketing und Realität am häufigsten.
Fernüberwachung Das bedeutet, den Maschinenstatus oder Schweißdaten aus der Ferne einzusehen – beispielsweise in einer Werkstatt, auf einem Gelände oder im gesamten Unternehmen. Für Betriebe mit mehreren Maschinen oder Werken ist dies besonders nützlich, da Manager und Ingenieure so den aktuellen Stand der Dinge verfolgen können, ohne vor Ort sein zu müssen. Voraussetzung dafür ist jedoch ein Datenpfad: eine Möglichkeit zum Exportieren oder Übertragen der Daten, eine Plattform zur Anzeige und eine zuständige Person, die die Daten verarbeitet. Beim Schweißen von Kunststoffplatten sollte man sich insbesondere erkundigen, ob die Überwachung standardmäßig enthalten oder optional ist, ob sie auch ohne ständige Internetverbindung funktioniert und wem die Daten gehören und wer sie hostet.
Software- und Firmware-Updates Das bedeutet, dass die Steuerungssoftware der Maschine nach der Auslieferung überarbeitet werden kann, anstatt auf die Auslieferungsversion festgelegt zu sein. Dies ist angesichts der langen Lebensdauer von Industrieanlagen von Bedeutung: Fehlerbehebungen, kleinere Funktionsverbesserungen und Kompatibilitätsänderungen sind möglich, sofern die Architektur dies zulässt. Die praktischen Fragen sind, wie Updates bereitgestellt werden (vor Ort, per USB oder über ein Netzwerk), ob eine Änderung rückgängig gemacht werden kann und ob ein Update ein genehmigtes Schweißprogramm ungültig macht. Käufer sollten daher eine Maschine bevorzugen, deren Steuerungssoftware wartungsfähig ist, und eine klare Antwort auf die Frage nach der Vorgehensweise erwarten.
Datengetriebenes Qualitätsmanagement im Workshop
Die Formulierung klingt hochtrabend, doch die praktische Umsetzung ist bescheiden und beginnt mit einer einfachen Gewohnheit: Dokumentieren Sie die kritischen Parameter für die Schweißarbeiten oder Arbeitsgänge, die in Ihrem Verfahren, Ihrem Qualitätssicherungsplan oder den Kundenanforderungen festgelegt sind, und überprüfen Sie diese, wenn etwas gut oder schiefgeht. Schon dieser einfache Vorgang führt zu drei konkreten Verbesserungen.
- Diagnose statt Spekulation. Wenn eine Naht bei einem Test durchfällt, dokumentiert das Protokoll die Temperatur, die Zeit und den Druck, die dazu geführt haben. Die Frage ändert sich von „Was haben wir anders gemacht?“ zu „Das haben wir getan, und hier liegt die Abweichung vom vorgesehenen Prozessfenster.“
- Bestätigung dessen, was funktioniert. Die protokollierten Daten erfassen auch die bestandenen Schweißungen. Ein Betrieb kann so die Einstellungen ermitteln, die bei einem bestimmten Material und einer bestimmten Materialstärke zuverlässig eine einwandfreie Verbindung ergeben, und diese als Standard festlegen.
- Ein Eintrag für den Kunden. Wo Rückverfolgbarkeit erforderlich ist, beantworten dieselben Daten die Frage, bevor sie gestellt wird, wodurch die Genehmigungsprozesse verkürzt und Streitigkeiten reduziert werden.
Die Falle besteht darin, Daten zu sammeln und sie nie zu nutzen. Ein Protokoll, das niemand liest, ist reine Geldverschwendung. Der Nutzen ergibt sich aus einer kurzen, regelmäßigen Überprüfung – selbst einer periodischen Betrachtung von Ausnahmen und Fehlern – und dem daraus resultierenden Handeln. Konzentrieren Sie sich auf das Wesentliche: Wenige kritische Parameter Ihrer anspruchsvollsten Aufgaben, die regelmäßig überprüft werden, sind besser als ein Berg ungenutzter Daten.
Ihre Werkstatt für Industrie 4.0 vorbereiten: Ein Investitionsfahrplan
Kein Hersteller muss die Zukunft auf einmal kaufen. Der vernünftige Weg ist stufenweise, wobei jede Stufe durch die vorherige gerechtfertigt ist, sodass die Ausgaben einem tatsächlichen Problem und nicht einem Trend folgen.
| Bühne | Was Sie hinzufügen | Was es liefert |
| Phase 0 – Audit | Notieren Sie die Materialien, Dicken, Nahtlängen und Toleranzen Ihrer anspruchsvollsten aktuellen und angestrebten Arbeiten. | Ein klares Bild davon, wo Konsistenz und Rückverfolgbarkeit tatsächlich wichtig sind, damit spätere Ausgaben gezielt eingesetzt werden können. |
| Phase 1 – Kontrollierbarer Prozess | Eine Maschine mit controllerbasierter Parametereinstellung, gespeicherten Programmen und wiederholbaren Prozessvariablen | Die Grundlage: wiederholbare Schweißnähte und ein ausreichend stabiler Prozess, damit die Daten aussagekräftig sind. |
| Phase 2 – Dokumentation | Eine einfache Möglichkeit, die Parameter für jede Schweißnaht in der Produktion zu erfassen und sie dem jeweiligen Auftrag zuzuordnen. | Rückverfolgbarkeit für Audits und Kunden-Qualitätssicherung sowie die Fähigkeit, Fehler anhand von Nachweisen zu diagnostizieren. |
| Phase 3 – Überprüfungsschleife | Eine regelmäßige Überprüfung der aufgezeichneten Daten, um Abweichungen, Ausnahmen und Verbesserungen zu erkennen. | Kontinuierliche Verbesserung, die auf Daten und nicht auf Eindrücken basiert. |
| Phase 4 – Konnektivität | Fernüberwachung oder Integration in Planungs- und Qualitätssysteme, sofern das Unternehmen dafür bereit ist | Überwachung von Maschinen und Standorten sowie Schweißprotokolle, die zusammen mit den übrigen Auftragsdaten geführt werden. |
Die Reihenfolge ist wichtiger als die Geschwindigkeit. Ein Unternehmen, das Konnektivität kauft, bevor es über einen wiederholbaren Prozess verfügt, zahlt im Grunde für die Verbreitung von Störungen. Ein Unternehmen, das Stufe 1 und Stufe 2 implementiert hat, kann jeden weiteren Schritt anhand von Erfahrungen aus der eigenen Produktion begründen.
Wie digitales Kunststoffschweißen Qualität, Schulung und Kundenvertrauen verbessert
Die digitale Fertigung lässt sich leicht als internes Effizienzprojekt darstellen, doch ihre kommerziellen Auswirkungen können ebenso wichtig sein, insbesondere für Fertigungsunternehmen, die nach anspruchsvolleren Aufträgen streben.
- Sie können die Frage nach der Qualität beantworten. Viele Industriekunden und Projekt-Qualitätssicherungsteams legen zunehmend Wert auf dokumentierte Schweißverfahren und nachvollziehbare Prozessaufzeichnungen. Ein Fertigungsbetrieb, der diese bereitstellen kann, beseitigt eine Hürde, die kleinere Wettbewerber benachteiligt.
- Eine bessere Prozesskontrolle verringert Inkonsistenzen. Eine höhere Wiederholgenauigkeit der Schweißungen bedeutet weniger Nacharbeit und ein geringeres Risiko von Ausfällen im Feld – und jeder vermiedene Ausfall ist in der Regel mehr wert als die Maschinenfunktion, die ihn verhindert hat.
- Sie kommen schneller an Bord. Ein gespeichertes, bewährtes Programm ermöglicht es einem neuen Bediener, Arbeiten auf Standardniveau viel schneller zu produzieren, als es jahrelanges Ausprobieren und Irrtum ermöglichen würde. Dies schützt die Kapazität, wenn erfahrene Mitarbeiter ausscheiden.
- Sie erhalten eine verteidigungsfähige Geschichte. Bei einer Ausschreibung oder einer Prüfung kann die Fähigkeit, einen kontrollierten, dokumentierten Prozess zu beschreiben, die Prüfungsbereitschaft stärken und Sie von Unternehmen abgrenzen, die lediglich behaupten können, sorgfältig vorzugehen.
Die beste Argumentation für Kunden ist nicht „Wir haben intelligente Maschinen“, sondern „Wir können Ihnen zeigen, wie Ihr Teil geschweißt wurde, und den Vorgang wiederholen.“ Genau das ist es, was digitale Kompetenz wirklich ausmacht.
Wie Sie digitale Werbeversprechen vor dem Kauf bewerten
Da „digital“ gerade im Trend liegt, lohnt es sich, Behauptungen in Fragen umzuwandeln und auf konkrete Antworten zu bestehen. Stellen Sie jedem Anbieter auf Ihrer Auswahlliste die folgenden Fragen.
- Parameter. Werden die Schweißparameter im Controller als Programme gespeichert oder für jede Schweißung manuell eingestellt?
- Abrufen. Lässt sich eine bewährte Konfiguration für ein bestimmtes Material und eine bestimmte Materialstärke exakt wiederholen?
- Daten. Was zeichnet die Maschine automatisch auf, in welchem Format und wie werden die Daten abgerufen?
- Rückverfolgbarkeit. Können die Datensätze einem bestimmten Auftrag oder Bauteil zugeordnet und einem Kunden präsentiert werden?
- Displays. Werden Temperatur, Zeit und Druck als Werte angezeigt, die der Bediener mit einer Vorgabe vergleichen kann?
- Geschlossener Regelkreis. Welche Variablen werden tatsächlich im geschlossenen Regelkreis gesteuert und welche werden lediglich vorgegeben? Erhalten Sie eine präzise Antwort, nicht nur „vollautomatisch“.
- Aktualisierungen. Kann die Steuerungssoftware nach der Auslieferung aktualisiert werden, wie werden die Aktualisierungen eingespielt und können sie rückgängig gemacht werden?
- Fernüberwachung. Ist es im Lieferumfang enthalten oder optional, ist eine aktive Internetverbindung erforderlich und wo werden die Daten gespeichert?
- Mechanische Basis. Sind Rahmen, Klemmen und Bewegungsabläufe so stabil, dass die aufgezeichneten Daten den Prozess und nicht die Flexibilität der Maschine widerspiegeln?
- Unterstützung. Welche Schulungen und Dokumentationen sind im Lieferumfang der Maschine enthalten, und wie bietet der Lieferant Support für die Steuerung während ihrer gesamten Lebensdauer?
Bitten Sie um eine Vorführung an Ihrem eigenen Material und Ihrer eigenen Materialstärke und beobachten Sie, wie die Parameter eingestellt, gespeichert und wieder ausgelesen werden – diese kurze Übung unterscheidet in der Regel eine wirklich steuerbare Maschine von einer mit einem modern aussehenden Bedienfeld.
Häufig gestellte Fragen
Bedeutet Industrie 4.0, dass das Kunststoffschweißen vollständig automatisiert wird?
Nicht unbedingt. Das Blechschweißen hängt weiterhin von Material, Dicke, Passgenauigkeit und einem festgelegten Schweißverfahren ab, und der Mensch spielt nach wie vor eine wichtige Rolle bei der Einrichtung, Prüfung und Beurteilung. Die digitale Steuerung verbessert lediglich die Wiederholgenauigkeit und die Dokumentation: Die Maschine speichert und wiederholt die Parameter und kann den Ablauf aufzeichnen. Die Automatisierung des gesamten Prozesses ist ein wesentlich längerer Weg und nicht das, was die meisten Verarbeiter als erstes benötigen.
Was ist der erste digitale Schritt, den ein kleines Geschäft unternehmen sollte?
Eine Maschine, die ihre Schweißparameter in einer Steuerung speichert, anstatt sie manuell über Drehregler einzustellen. Dieser eine Schritt ermöglicht wiederholbare, bewährte Einstellungen, die ein neuer Bediener leicht wiedergeben kann, und ist die Voraussetzung für aussagekräftige Daten. Alles Weitere – Protokollierung, Berichterstellung, Fernüberwachung – baut auf einem Prozess auf, der sich bereits wiederholen lässt.
Lohnt sich die Fernüberwachung für eine Werkstatt mit nur einer Maschine?
In der Regel nicht als Erstanschaffung. Fernüberwachung ist sinnvoll, wenn mehrere Maschinen oder Standorte überwacht werden müssen oder wenn ein Ingenieur die Produktion von einem anderen Ort aus unterstützen muss. Für einen Betrieb mit nur einer Maschine sind die wertvolleren Daten in der Regel die lokalen Schweißprotokolle, die für Qualitätssicherung und Rückverfolgbarkeit verwendet werden, und nicht ein Dashboard, das niemand beachtet.
In welchem Zusammenhang steht die Datenprotokollierung mit den DVS-Standards?
Die Normenreihe DVS 2207 definiert Prozessparameter, die gemäß dem jeweiligen Schweißverfahren und den Qualitätsanforderungen kontrolliert und dokumentiert werden müssen. Ob für jede Schweißnaht eine vollständige Dokumentation erforderlich ist, hängt vom Verfahren, den Projektspezifikationen und dem jeweiligen Qualitätssicherungssystem ab. Daher empfiehlt es sich, die aktuelle Normenausgabe und die Anforderungen Ihres Kunden zu prüfen. Die Datenerfassung ist die praktikabelste Methode, diese Anforderungen zu erfüllen und später anhand der Daten eine Fehlerdiagnose zu ermöglichen.
Werden meine Schweißnähte durch eine digitale Maschine automatisch gut?
Nein. Ein Regler kann Parameter speichern und wiedergeben und, bei Verwendung einer Regelungstechnik, eine Variable wie Temperatur oder Drehzahl auf einen Sollwert einstellen. Er kann jedoch weder das richtige Verfahren auswählen, noch Montagefehler korrigieren oder den Verbindungsschritt garantieren. Digitale Möglichkeiten optimieren einen bewährten Prozess; sie ersetzen ihn nicht.
Wichtigste Erkenntnisse
- Für einen Workshop ist der praktische Ausgangspunkt für Industrie 4.0 ein dokumentierter, wiederholbarer und zunehmend vernetzter Schweißprozess – nicht die Gesamtheit dessen, was der Begriff umfasst.
- Das wertvollste digitale Feature ist die Parameterspeicherung – die Möglichkeit, eine bewährte Konfiguration aufzurufen und zu wiederholen, anstatt sie jedes Mal von Hand einzustellen.
- Digitale Anzeigen und Sollwertregelung beseitigen gewöhnliche Einstellfehler; die Regelung einer Variablen wie Temperatur oder Drehzahl im geschlossenen Regelkreis erhöht die Stabilität, macht aber den gesamten Schweißvorgang nicht selbststeuernd.
- Die Datenerfassung ist die Verbindung zwischen digitaler Fertigung und Qualitätssicherung und entspricht der DVS-Praxis der Kontrolle und Dokumentation von Prozessparametern für das jeweilige Verfahren.
- Automatische Protokollierung pro Schweißnaht, automatisierte Berichterstellung, Fernüberwachung, Fern-Software-Updates und ERP-Integration sind die weniger ausgereiften Aspekte; fragen Sie genau, was versendet wird, wie es geliefert wird und wo die Daten gespeichert werden.
- Das aktuelle Sortiment von Weissenberg basiert auf einer controllerbasierten Architektur – beispielsweise einer Mitsubishi-SPS mit pneumatischen SMC-Komponenten und servogesteuerten elektrischen Zylindern beim WeiForm Pro 3000 sowie einem intelligenten Steuerungssystem bei den großformatigen WeiBond-Schweißgeräten –, die bei ausgewählten Modellen vom Controller eingestellte Parameter, eine proportionale Druckregelung und eine stabile Heizplattentemperatur innerhalb von etwa ±5 °C unterstützt.
- Die Einführung sollte stufenweise erfolgen: zuerst ein kontrollierbarer Prozess, dann die Dokumentation, dann ein Überprüfungsprozess, dann die Vernetzung. Vernetzung vor Reproduzierbarkeit führt lediglich zu Störungen.
- Der kommerzielle Vorteil besteht darin, dem Kunden zeigen zu können, wie sein Teil geschweißt wurde, und dies zu wiederholen – was die Auditbereitschaft stärken, Fehler reduzieren und die Einarbeitung beschleunigen kann.
Literaturhinweise und weiterführende Literatur
Verwandte Weissenberg-Leitfäden
Produktreferenzen
- Weissenberg — WeiForm Pro 3000 Schweiß- und Biegemaschine (3.000 mm Arbeitsbreite; Schweißen 3–30 mm; Biegen 3–20 mm bei 5°–95°; Mitsubishi SPS und pneumatische SMC-Komponenten; servogesteuerte elektrische Biegezylinder; 4–8 bar; max. Heiztemperatur 260 °C)
- Weissenberg — WeiBond Stumpfschweißgeräte-Sortiment — Stumpfschweißgeräte für Kunststoffplatten mit robustem Rahmen und hochdichten Klemmen für stabile und gleichmäßige Schweißnähte (PE, PP und PVDF)
Standards
- DVS 2207-Serie — Schweißen von Thermoplasten (Heizwerkzeugteile: DVS 2207-1 PE-HD, 2207-11 PP, 2207-12 PVC-U, 2207-15 PVDF; Extrusionsschweißen: DVS 2207-4), DVS Media GmbH, Düsseldorf – Aktuelle Ausgabe prüfen
- DVS 2202-Serie — Bewertung von Verbindungen zwischen Thermoplasten — Aktuelle Ausgabe prüfen
- DVS 2203-Serie — Prüfung von Schweißverbindungen aus Thermoplasten — Aktuelle Ausgabe prüfen
Sie planen die Umstellung auf einen kontrollierteren, dokumentierten Kunststoffschweißprozess – oder möchten entscheiden, welche digitalen Funktionen sich bei Ihrer nächsten Maschine lohnen? Sprechen Sie mit einem Weissenberg-Ingenieur — Der richtige Fahrplan hängt von Ihren Materialien und Materialstärken, Ihrem Produktionsvolumen sowie den Rückverfolgbarkeits- und Testanforderungen der von Ihnen bedienten Märkte ab.