Kurzantwort
Ein Kunststoffverarbeitungsbetrieb entsteht nicht durch den Kauf einer Schweißmaschine; er braucht eine Bedarfsanalyse, eine Fertigungszelle und einen ausreichenden Betriebsmittelpuffer, um die ersten schwächeren Monate ohne Panik zu überstehen. Drei Kennzahlen entscheiden über den Erfolg des Plans: die Anschaffungskosten der kleinsten Ausrüstung, mit der sich ein verkaufsfähiges Produkt ohne Fremdvergabe der Kernverbindung herstellen lässt, der monatliche Liquiditätsbedarf bis zum Eintreffen von Folgeaufträgen und der tatsächliche Gewinn pro Meter Schweißnaht nach Abzug von Material, Lohn, Energie und Ausschuss. Viele Start-up-Pläne konzentrieren sich stark auf die Ausrüstungskosten und vernachlässigen Betriebsmittel und Deckungsbeitrag. Dieser Leitfaden erläutert die Nischenwahl, die minimale Fertigungszelle, die fünf Budgetkategorien, die vier Umsatzmodelle für einen Fertigungsbetrieb, ein Amortisationsmodell, die Auslöser für die Skalierung und die typischen Fehlerquellen in den ersten zwei Jahren.
Definition: Die minimale funktionsfähige Fertigungszelle
Die kleinste Maschinenausstattung mit den erforderlichen Kapazitäten, die Bleche verarbeiten und eine komplette, verkaufsfähige Produktfamilie herstellen kann – zugeschnitten, geschweißt, nach Konstruktionsvorgaben geformt, endbearbeitet und geprüft –, ohne die kritische Verbindung an einen Subunternehmer zu vergeben. Sie definiert sich durch das Produkt, nicht durch eine Ausstellungsliste. Ein Betrieb, der zwar einen Tankmantel schweißen, aber das Blech nicht rechtwinklig bearbeiten, Ecken nicht biegen oder Mängel nicht beheben kann, hat keine Fertigungszelle aufgebaut; er hat sich lediglich einen Engpass mit angeschlossenem Stromkabel eingekauft.
Beginnen Sie mit dem Auftragsbuch, nicht mit der Ausrüstungsliste.
Ein häufiger Fehler bei der Gründung eines Fertigungsunternehmens ist die Auswahl einer Maschine, die Suche nach einem geeigneten Gebäude und erst dann die Suche nach passenden Aufträgen. Die richtige Vorgehensweise ist umgekehrt. Bevor auch nur eine einzige Spezifikation erstellt wird, müssen drei Fragen ehrlich beantwortet werden: Welches Produkt soll hergestellt werden? Wer kauft dieses Produkt heute? Und warum sollte der Kunde den Auftrag an einen neuen Lieferanten ohne Referenzen vergeben?
Die dritte Frage entlarvt oft einen schwachen Plan. Bestehende Nachfrage in Ihrer Region bedeutet nicht automatisch, dass Sie diese auch bedienen können. Ein Fertigungsbetrieb, der in einen Markt eintritt, in dem jeder Abnehmer bereits über eine Liste zugelassener Lieferanten, Qualifikationsnachweise und eine zehnjährige Geschäftsbeziehung verfügt, konkurriert nicht über Schweißqualität, sondern über die Wechselkosten. Der praktische Einstiegspunkt liegt meist in einem Segment, in dem der Abnehmer mit Lieferzeiten, Mindestbestellmengen oder Reaktionsfähigkeit unzufrieden ist, und nicht allein mit dem Preis.
| Segment | Typische Produkte | Warum die Schweißqualität über den Verkauf entscheidet | Einstiegsschwierigkeiten für ein neues Geschäft | Ausrüstungsbezug |
|---|
| Wasseraufbereitung und Aquakultur | Tanks, Dosierstationen, Lamellenanlagen, Fischzuchtbehälter | Dichtheit und lange Lebensdauer unter nassen, belasteten Bedingungen | Mittelmäßig – Käufer legen oft Wert auf kurze Lieferzeiten und lokalen Service. | Mittelbreite Stumpfschweißmaschine mit Biegefunktion für Ecken und Felgen |
| Chemikalien- und Galvanisierungsbäder | Beizbecken, Lagerbehälter, Abzüge, Abtropfschalen | Gelenkintegrität unter chemischer Belastung und thermischer Zyklen | Mittlere bis hohe Anforderungen an Material und Dokumentation | Verarbeitung dickerer Bleche möglich, sorgfältige Temperaturkontrolle, gute Aufzeichnungen |
| Belüftungs- und Abluftkanäle | Rechteckige Kanäle, Hauben, Gehäuse für Wäscher, Formstücke | Luftdichtheit, strukturelle Steifigkeit, Korrosionsbeständigkeit | Niedrig bis mittel – viele kleine Abnehmer, fragmentierte Nachfrage | Die Biegefähigkeit ist genauso wichtig wie die Schweißnahtbreite. |
| Verfahrens- und Gerätearbeiten | Rahmen, Schränke, Maschinenschutzvorrichtungen, kleine Schiffe | Maßgenauigkeit und saubere Verbindungen an sichtbaren Teilen | Mäßig – toleranzorientierte, zeichnerisch versierte Kunden | Präzises Schneiden zuerst, Schweißbreite zweitrangig. |
| Abgasreinigungsanlagen und Umweltschutzausrüstung | Füllkörperkolonnen, Tropfenabscheider, Kanalsysteme | Bei großen Bauwerken bedeutet eine einzige fehlerhafte Naht eine Nachbearbeitung vor Ort. | Hoher technischer Anteil und hohes Projektrisiko | Großformatmaschinen und Handhabungskapazität |
| Regulierte Arbeit mit hoher Reinheit | Komponenten für Halbleiter- und pharmazeutische Dienstleistungen | Reinheit und dokumentierte Prozesskontrolle, nicht das Aussehen. | Sehr hoch – Qualifikationszyklen werden in Quartalen, nicht in Wochen gemessen. | Dokumentationsdisziplin vor maschinellem Ehrgeiz |
Zwei Filterkriterien schränken diese Tabelle schnell ein. Erstens: Kauft das Segment in Größenbereichen, die eine Maschine mit moderatem Durchmesser bedienen kann? Wenn jede Anfrage einen 9 m langen Tankmantel betrifft, wird eine Maschine mit 2.000 mm Durchmesser den Auftrag verlieren, unabhängig von ihrer Schweißqualität. Zweitens: Akzeptiert das Segment einen Lieferanten ohne bestehende Qualifikationsnachweise? Regulierte Aufträge sind zwar margenstark, aber mit hohen Einstiegskosten verbunden, weshalb sie üblicherweise erst im dritten Jahr und nicht erst im dritten Monat anfallen.
Ein weiterer geografischer Filter, den Start-ups häufig außer Acht lassen, sind die Kosten für die Lieferung leerer, sperriger Produkte. Ein Tank, der einen Lkw befüllt, birgt Fracht- und Beschädigungsrisiken, die die Gewinnspanne des gesamten Auftrags zunichtemachen können. Produkte, die sich stapeln, ineinander stapeln oder zerlegt versenden lassen, sind für kleine Betriebe mit kompakten Maschinen vorteilhaft; Produkte, die montiert versendet werden, sind für Betriebe in Kundennähe besser geeignet.
Die minimale funktionsfähige Ausrüstungszelle
Eine Blechbearbeitungszelle umfasst vier Arbeitsschritte: das Blech auf Maß und rechtwinklig zu bringen, es zu verbinden, es an den vom Design vorgegebenen Biegungen zu formen und die Stellen nachzubearbeiten oder zu reparieren, an denen die ersten drei Arbeitsschritte nicht durchgeführt werden konnten. Jeder Arbeitsschritt hat eine Mindestkapazität, die durch das im vorherigen Abschnitt gewählte Produkt bestimmt wird – nicht durch die größte Maschine im Katalog.
| Betrieb | Was es erreichen muss | Weissenberg-Option | Was es freischaltet | Was läuft schief ohne es? |
|---|
| Schneiden und Ausrichten | Gerade, rechtwinklige Kanten innerhalb der Toleranz, auf die Ihre Verbindung angewiesen ist | EasyCut 3000 Plattenschneidemaschine – 3000 mm Schnittlänge, bis zu 50 mm, 7,5 kW; oder Vector 1530 CNC-Fräsmaschine – 1500 × 3000 mm Fläche, 1–60 mm, ±0,02 mm Wiederholgenauigkeit | Vorhersagbare Fugenspalten und weniger Ausrichtungszeit beim Schweißer | Alle nachfolgenden Probleme werden dem Schweißer angelastet, obwohl der Schnitt nie rechtwinklig war. |
| Stumpfschweißen | Ein kontrollierter Heiz-, Umschalt- und Kühlzyklus über die gesamte Naht | WeiBond 1500 (1.500 mm / 3–15 mm), WeiBond 2000 (2.000 mm / 3–20 mm), WeiBond 3000 (3.000 mm / 3–40 mm) | Das Kernprodukt: Tankwände, Kanalabschnitte, Paneele, Gerätegehäuse | Fremdvergebene Verbindungen, unvorhersehbare Qualität und keine Kontrolle über Liefertermine |
| Biegen und Formen | Präzise Winkel ohne Ausdünnung oder Rissbildung des Blechs | WeiFlex 1500 (1.500 mm / 15 mm), WeiFlex 2000 (2.000 mm / 20 mm), WeiFlex 3000 (3.000 mm / 25 mm); 5°–95°-Bereich | Ecken, Ränder, Versteifungsflansche, Kanalübergänge, einteilige Gehäuse | Mehr verschweißte Ecken bedeuten mehr zu kontrollierende, zu prüfende und auf Dichtheit zu testende Verbindungen sowie mehr potenzielle Fehlerstellen. |
| Schweißen und Biegen an einem Rahmen | Beide Arbeitsgänge erfolgen auf derselben Arbeitsbreite und demselben Bezugspunkt. | WeiForm Pro 1500 (Schweißen und Biegen 3–15 mm), WeiForm Pro 2000 (3–20 mm), WeiForm Pro 3000 (Schweißen 3–30 mm, Biegen 3–20 mm) | Weniger Rüstvorgänge, eine einzige Stellfläche, ein Handhabungsschritt zwischen Umformen und Verbinden | Zwei Maschinen, zwei Stellflächen und Bearbeitungszeiten, die im Angebot nie auftauchen. |
| Endbearbeitung und Reparatur | Kehlnähte, Eckdetails, Mängelbeseitigung, Instandsetzungen vor Ort | Booster EX2 Extrusionsschweißgerät (3–4 mm Stab, 1,5–2,2 kg/h, 10–15 mm Blech) und Energy HT1600 Heißluftwerkzeug (40–700 °C, 1.600 W) | Die Fähigkeit, Details zu bearbeiten, die der Stumpfschweißer nicht erreichen kann, und zu reparieren statt zu verschrotten. | Ein fast fertiges Teil zu verwerfen oder die Detailarbeit, die den Gewinn ausmacht, abzulehnen. |
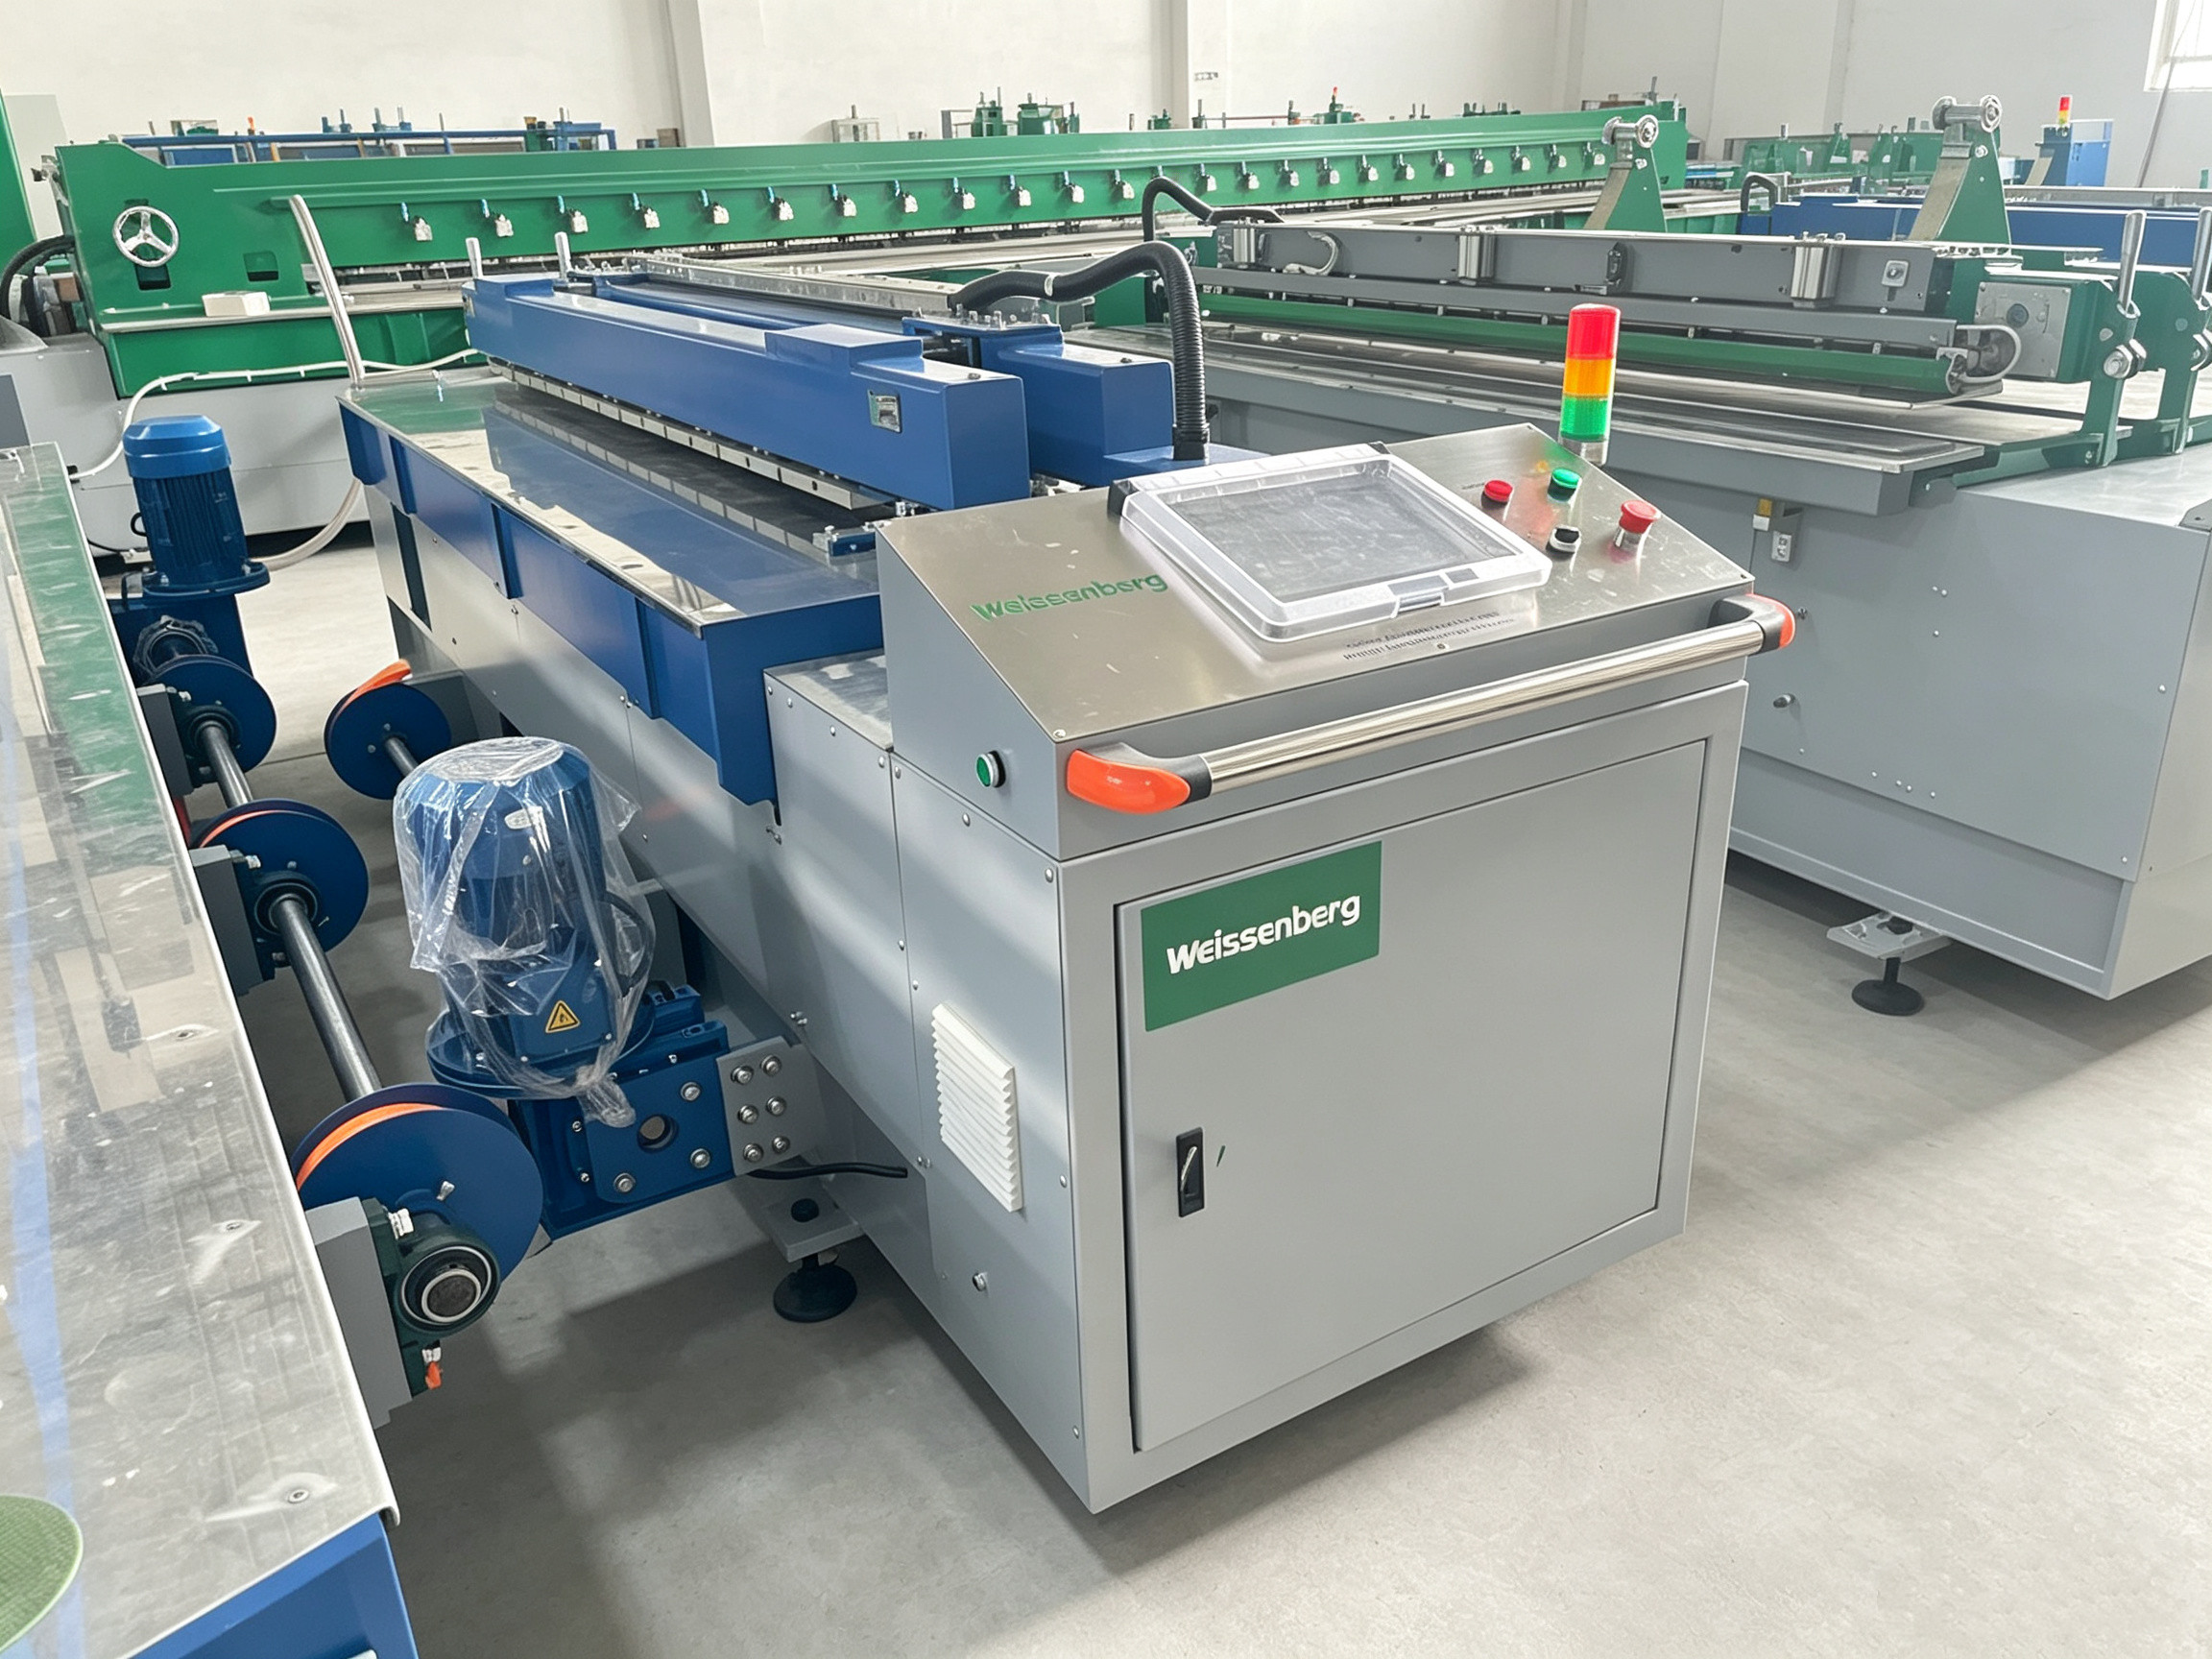
Die maximale Breite und Dicke der Stumpfschweißmaschine bestimmt, welche Produkte Sie anbieten können – alles andere in der Zelle unterstützt diese Entscheidung.

Durch das Biegen werden Ecken in eine geformte Geometrie umgewandelt: weniger Verbindungen, die geschweißt, geprüft und auf Dichtheit getestet werden müssen.
Man ist schnell versucht, die Schneidemaschine als billiges Teil zu betrachten, dessen Probleme später behoben werden können. Tatsächlich ist die Schnittqualität die kostengünstigste Möglichkeit zur Qualitätsverbesserung für einen neuen Betrieb. Eine rechtwinklige, gleichmäßige Kante reduziert die Ausrichtungszeit, verringert den Spalt, den der Schweißer schließen muss, und macht den entscheidenden Unterschied zwischen einem Bediener, der gegen die Maschine ankämpft, und einem, der sie optimal bedient. Betriebe, die mit einer guten Säge und einem soliden Schweißgerät beginnen, sind erfolgreicher als solche, die mit einem breiten Schweißgerät und einem Handschneider starten, da letztere im ersten Jahr ständig Verbindungen nachbearbeiten müssen, die von vornherein nicht zu schließen waren.
Zwei Spezifikationen sollten unbedingt vor der Angebotsanfrage festgelegt werden, da sie alle nachfolgenden Schritte bestimmen. Die erste ist die maximale Paneelabmessung Sie erwarten, dass Sie die Teile handhaben, einschließlich der Diagonalen jedes Teils, das Sie auf dem Bett drehen werden. Das zweite ist das Dickenbereich je nach MaterialEs gibt keine einheitliche Kennzahl – PE, PP und PVDF verhalten sich bei gleicher Dicke nicht identisch, und eine Maschine, die für 20 mm in PE ausgelegt ist, ist nicht automatisch eine 20 mm PVDF-Maschine für Ihre Zykluszeit.
Separate Maschinen oder eine kombinierte Schweiß- und Biegeplattform?
Dies ist die erste wirkliche Kapitalallokationsentscheidung im Rahmen des Plans, und es geht nicht darum, welche Maschine besser ist. Es geht vielmehr darum, welches Produktionsmuster Ihr Auftragsbuch tatsächlich hervorbringen wird.
Eine kombinierte Plattform ist geeignet, wenn…
- Bei den meisten Teilen müssen sowohl geschweißt als auch gebogen werden, und die beiden Arbeitsgänge erfolgen nacheinander am selben Bauteil.
- Die Geschossfläche ist der begrenzende Faktor, und jeder Quadratmeter muss sich rentieren.
- Sie benötigen einen einzigen Bezugspunkt: Das Blech wird einmal ausgerichtet und bleibt während des gesamten Umform- und Verbindungsprozesses ausgerichtet.
- Ihre Breiten und Dicken liegen innerhalb eines gemeinsamen Bereichs – zum Beispiel 2.000 mm und 3–20 mm für beide Arbeitsgänge.
- Sie sind ein kleines Team, in dem alle Prozesse von denselben zwei Personen durchgeführt werden, daher bedeuten weniger Maschinen weniger Umrüstungen und weniger Schulungsaufwand.
Separate Maschinen passen, wenn…
- Die Anforderungen an Schweißen und Biegen sind unterschiedlich: Dicke Schweißnähte bei 40 mm, Biegungen aber nur bis zu 20 mm, oder umgekehrt.
- Das Biegen ist ein Engpass, der parallel zum Schweißen und nicht danach erfolgen muss.
- Sie planen, vor einer zweiten Biegemaschine eine zweite Schweißanlage hinzuzufügen und möchten, dass jede Anlage unabhängig skaliert werden kann.
- Die Teile sind so groß, dass das Umsetzen zwischen zwei separaten Stationen einfacher ist als das Umpositionieren auf einem Rahmen.
- Sie benötigen die größtmögliche Biegebreite, ohne dafür die gleiche Schweißbarkeit bezahlen zu müssen.
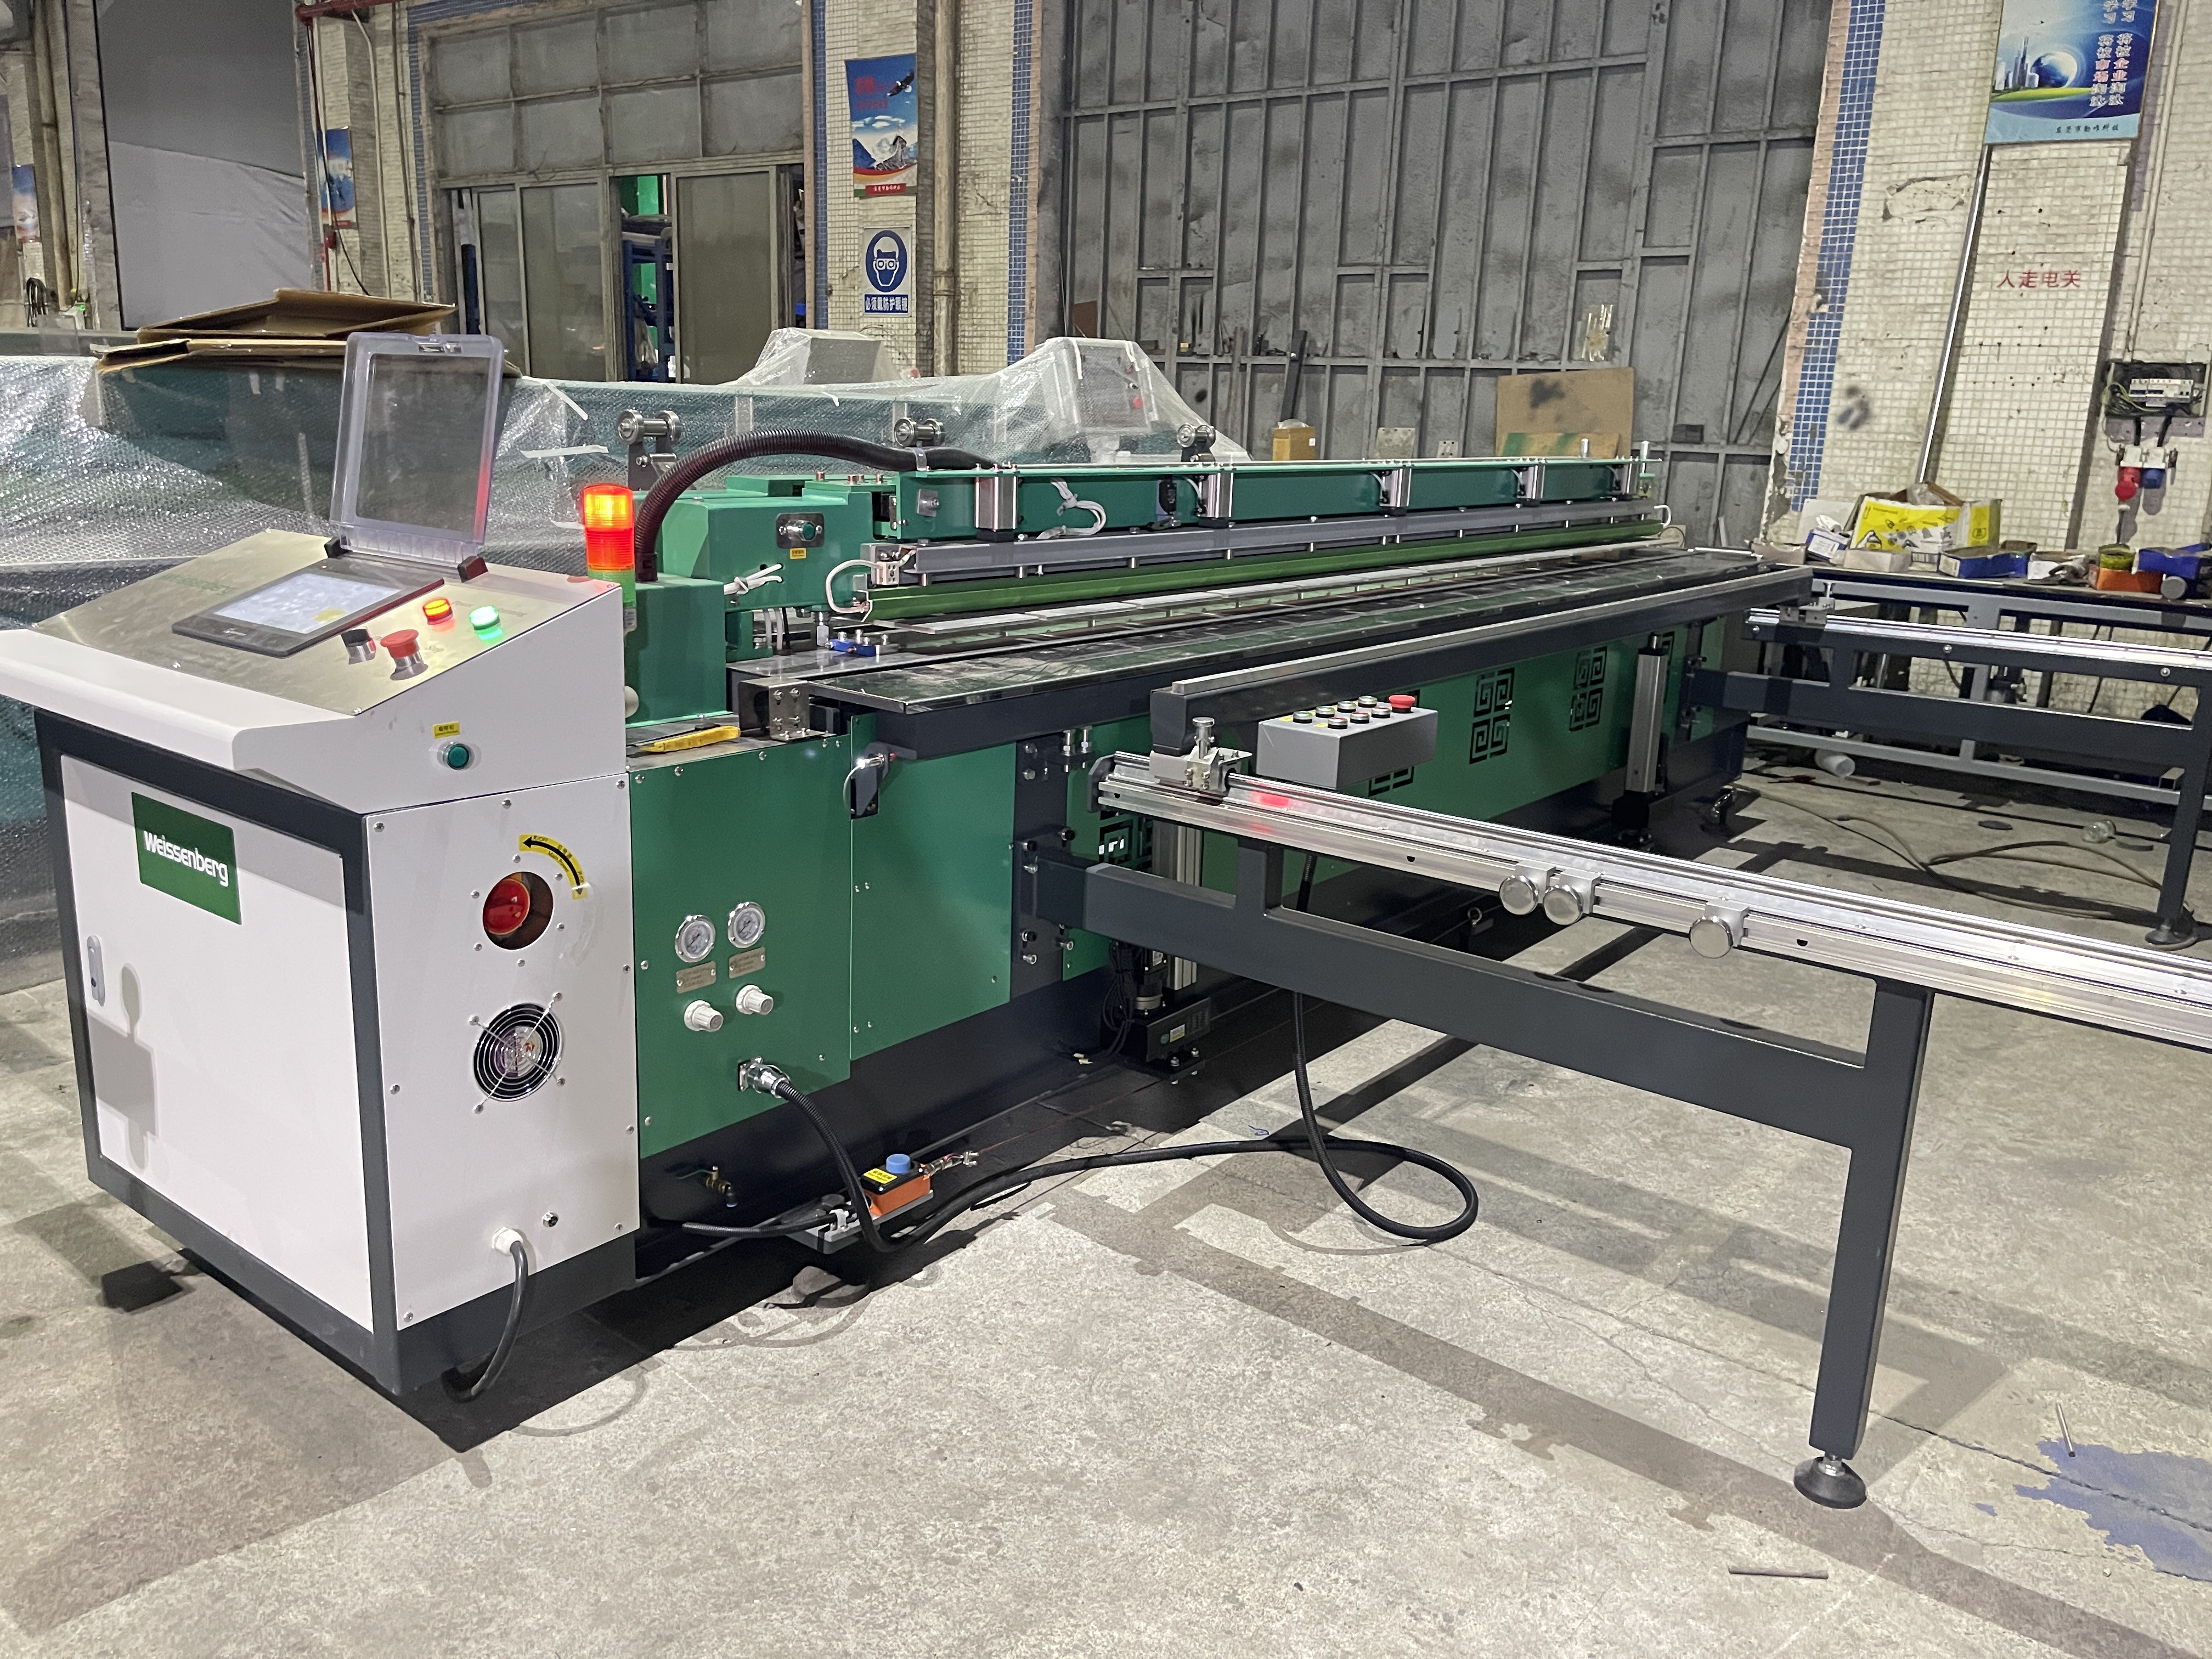
Eine kombinierte Plattform tauscht Flexibilität gegen Platzbedarf, Einrichtungszeit und einen einzigen Ausrichtungsbezugspunkt.
Die kombinierte Fertigungsroute wird in Businessplänen häufig falsch bewertet, da Käufer die kombinierte Maschine mit einem einzelnen Schweißgerät vergleichen, anstatt mit einem Schweißgerät plus Biegegerät plus dem damit verbundenen Aufwand. Bei direkter Betrachtung relativiert sich der Vergleich meist, und die Vorteile hinsichtlich Platzbedarf und Rüstzeiten sind real. Das Gegenargument ist jedoch ebenso stichhaltig: Eine kombinierte Maschine bündelt Ihre Kapazität in zwei Prozessen. Verdoppelt sich die Nachfrage nach Biegegeräten, während die Nachfrage nach Schweißgeräten konstant bleibt, erwerben Sie Kapazitäten, die Sie in dem nicht kapazitätsbegrenzenden Prozess nicht benötigt haben.
Was der Haushalt tatsächlich beinhaltet
Die Rechnung für die Ausrüstung ist zwar der auffälligste Posten im Budget eines Start-ups, deckt aber nur einen Teil des Kapitalbedarfs im ersten Jahr ab. Fünf Finanzierungsposten müssen gedeckt werden, vier davon sind bereits vor der ersten Folgebestellung verfügbar.
| Eimer | Was gehört hinein? | Wenn es ausgegeben wird | Wie Start-ups es unterschätzen |
|---|
| Ausrüstung und Lieferung | Maschinen, Optionen, Werkzeuge, Fracht, Versicherung, Zoll, Entladung, Installation, Inbetriebnahme, Erstmusterprüfungen | Vor der Produktion | Bei der Budgetierung des Ab-Werk-Preises und der Behandlung von Lieferung und Inbetriebnahme als Rundungsfehler |
| Anlagen und Versorgungseinrichtungen | Bodenvorbereitung, Stromversorgung und Schutz, Druckluft, Absaugung, Beleuchtung, Blechregale, Hebe- und Transportsysteme, Brandschutz | Vor der Installation | Nach der Anlieferung der Maschine stellt man fest, dass das Gebäude die angeschlossene Last nicht liefern kann oder die Tür zu schmal ist. |
| Betriebskapital | Lagerbestand an Blechen in verschiedenen Materialien und Stärken, Verbrauchsmaterialien, Löhne während der Anlaufphase, Forderungsfinanzierung | Kontinuierlich, ab dem ersten Monat | Die Lagerbestände sollten als Einkäufe und nicht als vorübergehend nicht verfügbares Bargeld behandelt werden. |
| Menschen und Ausbildung | Maschinenbediener, ein Fertigungsmitarbeiter, der Zeichnungen lesen kann, Schulungsstunden, während der Lernphase verbrauchtes Testmaterial | Ab der Installation | Die Kurstage werden gezählt, nicht aber die Wochen mit reduzierter Leistung, während ein neues Team den Nennzyklus erreicht. |
| Compliance und Marktzugang | Anwendbare Konformitäts- und Sicherheitsdokumentation für die Maschine im Zielmarkt – beispielsweise CE-Kennzeichnung, sofern in der EU/im EWR erforderlich – zusammen mit Schweißverfahrensaufzeichnungen, Bedienerqualifikation, Prüfmustern, Kundenaudits und Versicherung. | Vor dem ersten regulierten Kunden | Angenommen, das Zertifikat der Maschine ist das Zertifikat des Geschäfts – dann ist es das nicht. |
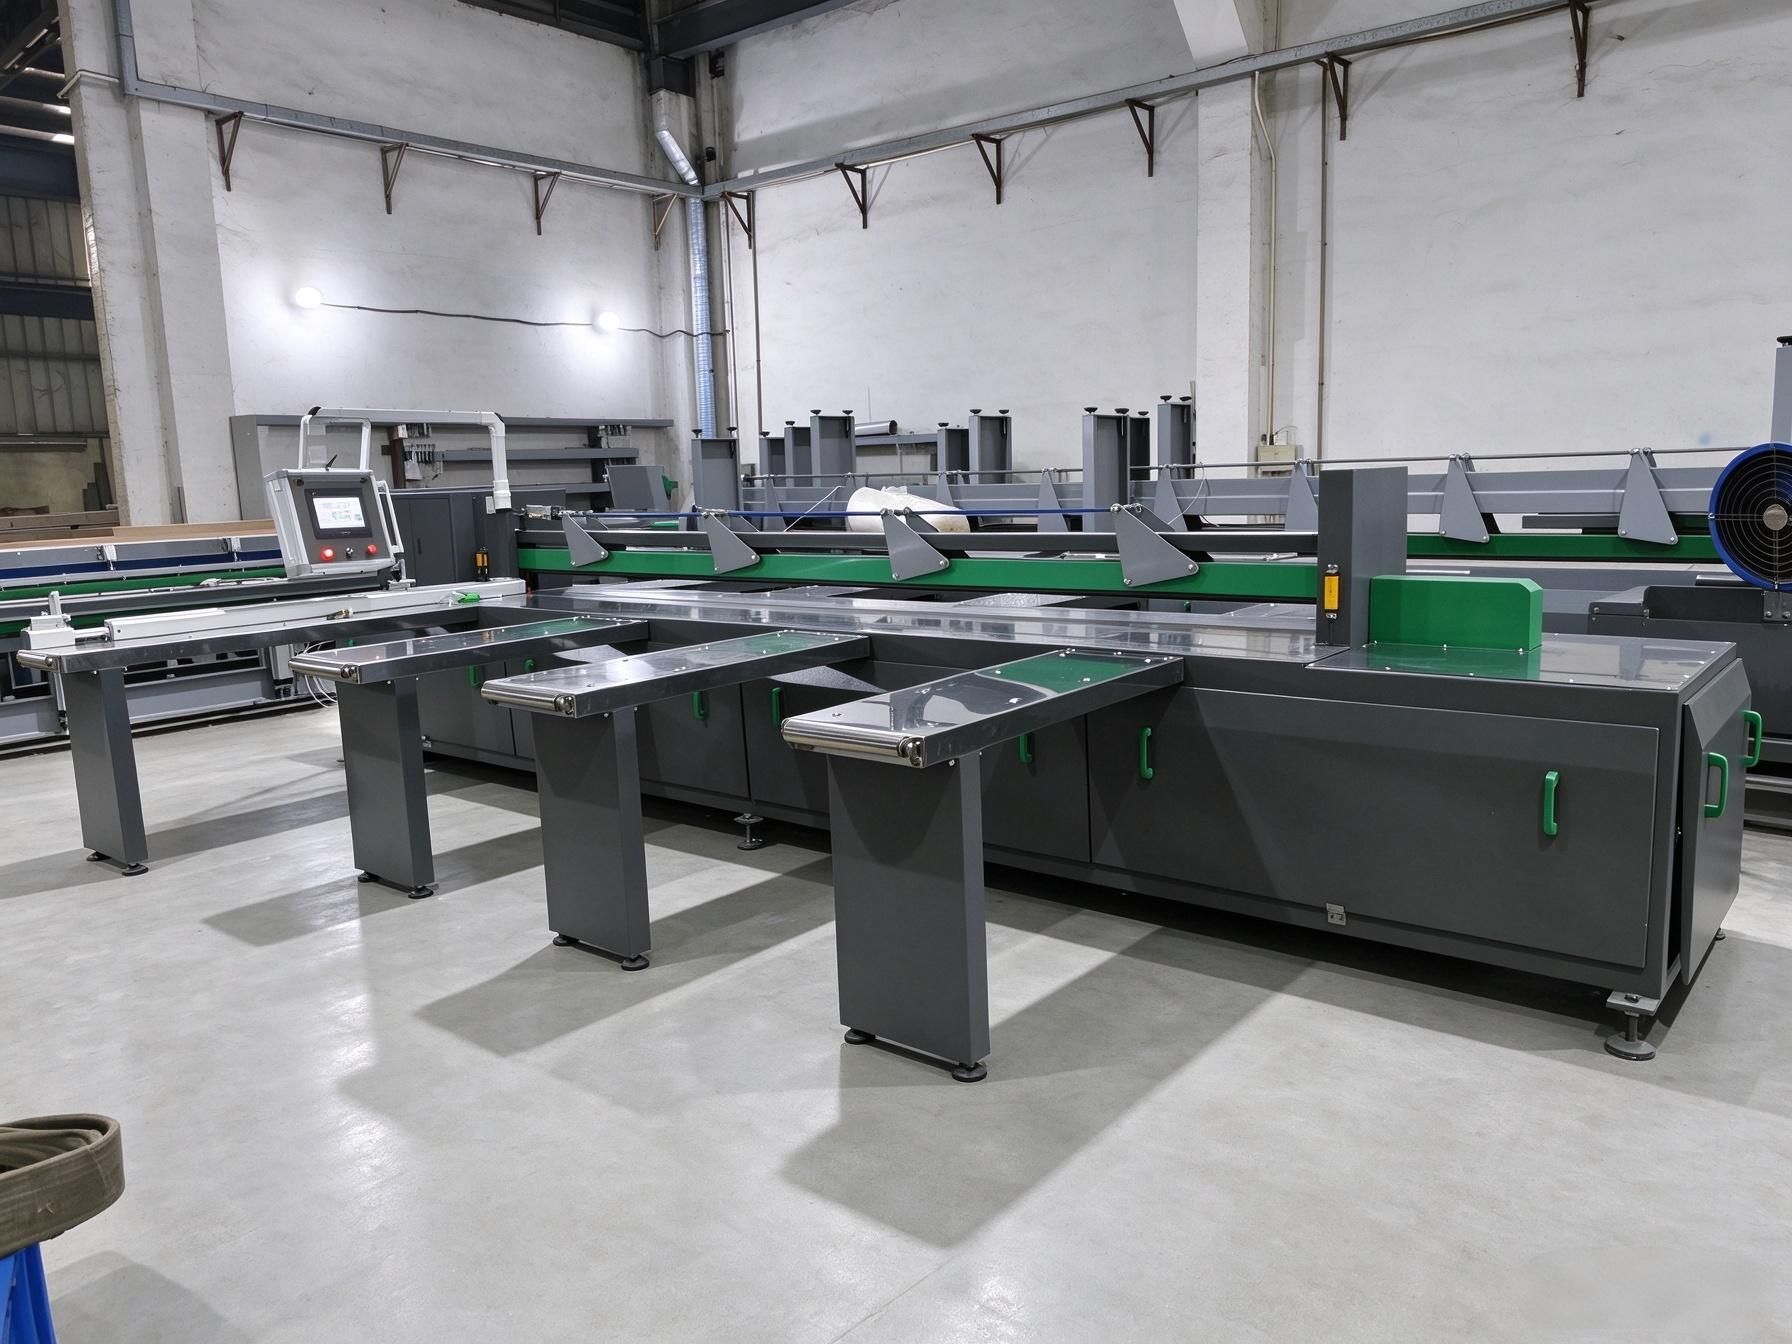
Eine Blechschneidemaschine ist zwar keine glamouröse Anschaffung, aber rechtwinklige Schnitte reduzieren den Arbeitsaufwand bei jeder nachfolgenden Verbindung.
Die Anforderungen an die Räumlichkeiten gehören zu den Bereichen, in denen Anlaufkostenbudgets am häufigsten unterschätzt werden. Eine 3.000 mm Schneidemaschine benötigt deutlich mehr Platz zum Ein- und Auslaufen, als ihre Schnittlänge vermuten lässt; eine 3.000 mm Schweißanlage benötigt beidseitig Freiraum für die Blechhandhabung und einen ebenen Boden, der unter einem so langen Rahmen nicht beschädigt werden muss; eine Heißluft- oder Extrusionsstation benötigt eine Absaugung, da Polymere in Innenräumen erhitzt werden. All dies sind keine reinen Maschinenkosten, sondern reale Kosten. Die Überprüfung sollte vor der Bestellung erfolgen, solange noch ein anderes Gebäude oder eine andere Raumaufteilung möglich ist.
Checkliste für den Standort, bevor Sie sich für eine Maschinenspezifikation entscheiden
- ✓ Leistung: Spannung, Phase und verfügbare Kapazität am vorgesehenen Standort sowie die für die Maschine erforderlichen Schutzeinrichtungen.
- ✓ Druckluft: Prüfen Sie, ob Druck und Durchfluss an der Maschine erforderlich sind; die Versorgung sollte stabil, ordnungsgemäß gefiltert sein und den Luftqualitätsanforderungen des Herstellers entsprechen.
- ✓ Boden: eben, tragfähig und in der Lage, das Maschinengestell sowie das darauf befindliche Blech aufzunehmen.
- ✓ Zugang: Türbreite und -höhe, Wenderaum und die am Liefertag verfügbaren Hebezeuge.
- ✓ Extraktion: Lokale Absaugung für Heißluft- und Extrusionsarbeiten sowie ausreichende allgemeine Belüftung.
- ✓ Lagerung: geeignete Lagerung von ganzen Platten, Organisation von Verschnitt nach Material und Dicke sowie ein Layout, das unnötiges Hantieren mit fertigen Teilen vermeidet.
- ✓ Brandschutz: Kunststoffplatten sind eine Brennstoffladung; prüfen Sie vor der ersten Lieferung, welche Anforderungen Ihr Versicherer stellt.
Warum Betriebskapital zum größten Start-up-Risiko werden kann
Ein Fertigungsbetrieb kauft ganze Bleche und verkauft zugeschnittene, geschweißte und geformte Teile. Sobald ein Blech im Lager landet, ist es nicht mehr verfügbar und bleibt es auch nicht, bis ein Kunde das fertige Produkt bezahlt – was bei Projektarbeiten Monate dauern kann. Diese Lücke ist der Grund, warum scheinbar profitable Betriebe in finanzielle Schwierigkeiten geraten.
| Phase des Geldzyklus | Was geschieht mit Ihrem Geld? | Praktischer Schutz |
|---|
| Blechkauf | Das Bargeld fließt sofort ab; Sie halten nun Lagerbestände in verschiedenen Materialien und Stärken. | Kaufen Sie nur die zwei oder drei Spezifikationen, die Ihre gewählte Nische tatsächlich benötigt; beschaffen Sie den Rest auf Bestellung. |
| In Arbeit | Arbeitsaufwand und Verbrauchsmaterialien werden verbraucht, bevor das Teil verkaufbar ist. | Rechnungseinzahlungen und Fortschrittsmeilensteine bei Projektarbeiten, nicht nur bei der Lieferung |
| Fertigwaren | Das Produkt ist fertiggestellt, bleibt aber bis zur Annahme Ihr Eigentum. | Die Abnahmekriterien sollten schriftlich festgehalten werden, damit ein fertiger Tank nicht Gegenstand von Streitigkeiten wird. |
| Forderungen | Zahlungsfristen von 30, 60 oder 90 Tagen, Lohnzahlung wöchentlich. | Kalkulieren Sie die Finanzierungskosten in das Angebot ein; verhandeln Sie kürzere Laufzeiten mit einem Rabatt, anstatt die Kosten stillschweigend zu übernehmen. |
| Überarbeitung | Eine fehlgeschlagene Verbindung verbraucht Material, Arbeitskraft und einen Termin. | Die Erstmusterprüfung sollte als Maßnahme zur Absicherung von Verlusten und nicht als reine Qualitätsformalität betrachtet werden. |
Der entscheidende Puffer ist keine Standardgröße aus einer Businessplanvorlage. Es ist der Betrag, mit dem Sie Löhne zahlen und die nächste Blechlieferung bestellen können, ohne auf ausstehende Kundenzahlungen angewiesen zu sein. Berechnen Sie ihn anhand Ihrer Lohnkosten, Ihres monatlichen Materialverbrauchs und Ihrer Zahlungsbedingungen. Addieren Sie dazu die Monate mit Anlaufschwierigkeiten, in denen die Produktion unter Plan liegt. Wenn Ihnen diese Zahl unangenehm erscheint, liefert Ihnen der Plan dennoch wichtige Informationen, solange diese noch günstig sind.
Das Management von Restmaterialien verdient besondere Erwähnung, denn es handelt sich um ungenutztes Betriebskapital. Jede Werkstatt sammelt brauchbare Reststücke an, und jede Werkstatt, die diese nicht nach Material und Dicke sortiert, muss am Ende neues Material kaufen, um ein Teil zuzuschneiden, das bereits als Ausschuss vorliegt. Eine einfache Lagerhaltung und die Regel, dass Reststücke ab einer bestimmten Größe wieder eingelagert werden, verwandeln Abfall in bereits bezahltes Betriebskapital.
Vier Umsatzmodelle und ihre jeweiligen Anforderungen
Ein Fertigungsbetrieb kann mit denselben Maschinen vier verschiedene Produkte herstellen, wobei jedes Produkt ein anderes Umsatzmuster, eine andere Gewinnspanne und einen anderen Ausrüstungsbedarf aufweist. Die bewusste Auswahl eines Produkts ist eine Strategie; das ständige Wechseln zwischen allen vier Produkten führt dazu, dass ein Betrieb zwar viel zu tun hat, aber unrentabel ist.
| Modell | Was Sie verkaufen | Margen- und Bargeldmuster | Ausrüstungsbezug | Hauptrisiko |
|---|
| Jobshop | Zuschneiden, Schweißen und Umformen nach Kundenzeichnung | Geringer Stundensatz, schnelle Rechnungsstellung, niedriges Materialrisiko bei kostenloser Lieferung | Genauigkeit und Umrüstgeschwindigkeit sind wichtiger als die Breite. | Wettbewerb über den Stundensatz ohne Differenzierung |
| Standardproduktlinie | Eigene Tanks, Boxen, Kanalabschnitte oder Wannen in festen Größen | Bessere Marge, aber Kapital gebunden in Fertigwaren und Werkzeugen | Wiederholgenauigkeit und Zykluszeit; Vorrichtungen und Lehren amortisieren sich | Aufbau von Lagerbeständen für eine Nachfrage, die nicht eintritt |
| Projektfertigung | Die zum Einsatzort gelieferten Anlagen werden häufig installiert. | Höchster Auftragswert, langsamste Zahlungsabwicklung, Meilensteinabrechnung unerlässlich | Großformatfähigkeit und Verarbeitungskapazität; Dokumentationsdisziplin | Ein einziges verzögertes Projekt verbraucht das gesamte Jahresbetriebskapital. |
| OEM- und Auftragsfertigung | Wiederholbare Komponenten für einen Anlagenbauer, dem die Konstruktion gehört. | Vorhersehbares Volumen, geringere Marge, hohe Auslastung | Konsistenz und dokumentierte Parameter; der Kunde prüft den Prozess | Abhängigkeit vom Einzelkunden und Preisdruck bei jeder Vertragsverlängerung |
Ein sinnvoller nächster Schritt für eine neu gegründete, unabhängige Werkstatt ist, mit Einzelanfertigungen zu beginnen, dann eine Standardproduktlinie einzuführen, sobald dieselben Teile regelmäßig nachgefragt werden, und schließlich zur Projektfertigung überzugehen, wenn die Werkstatt über die nötige Kapazität, die erforderlichen Bearbeitungsmöglichkeiten und die entsprechende Dokumentationsdisziplin verfügt. Auftragsfertigung kann in nahezu jeder Phase einsteigen und bietet unter Umständen einen schnelleren Weg zu einer stabilen Auslastung, wenn bereits ein geeigneter OEM-Kunde vorhanden ist. Dabei sollte man sich jedoch bewusst sein, dass der Kunde und nicht die Werkstatt selbst das Design und damit einen Großteil der Gewinnspanne bestimmt.
Aufbau eines Amortisationsmodells auf Unternehmensebene
Die Amortisationszeit einer Schweißmaschine – der Preis eines bestimmten Schweißgeräts geteilt durch die erzielten Einsparungen – ist zwar eine nützliche Berechnung, aber kein Businessplan. Die betriebswirtschaftliche Frage lautet anders: Wie viele abrechenbare Stunden benötigt der Betrieb, um seine Fixkosten zu decken, und wie lange dauert es, bis diese Zahl erreicht ist?
| Eingang | Was es bedeutet | Wo man es bekommt |
|---|
| Produktive Stunden pro Monat | Die tatsächlich verfügbaren Maschinenstunden nach Wartungsarbeiten, Umrüstungen und Feiertagen | Schichtmuster × Arbeitstage × realistische Auslastung |
| Abrechnungsanteil | Der Anteil der produktiven Stunden, der verkauft werden kann | Deine eigene Rampenkurve, nicht dein bester Monat |
| Beitrag pro Stunde | Umsatz pro Stunde abzüglich Material, Verbrauchsmaterialien und direkter Arbeitskosten | Drei repräsentative Angebote, angemessen kalkuliert |
| Bargeldfixe Kosten | Miete, fixe Nebenkosten, Versicherungen, Gehälter außerhalb der Produktion, Verwaltungskosten und andere laufende Kosten, die unabhängig von der Produktionsleistung zu zahlen sind. | Lieferantenverträge und Gehaltsabrechnung |
| Rampenperiode | Monate bevor die abrechenbaren Stunden den Plan erreichen | Eine ehrliche Kostenschätzung von vergleichbaren Anbietern; rechnen Sie mit einer längeren Dauer als erwartet. |
Die Berechnung selbst ist einfach. Die Gewinnschwelle bei den abrechenbaren Stunden entspricht den monatlichen Fixkosten dividiert durch den Deckungsbeitrag pro abrechenbarer Stunde. Der monatliche operative Cashflow entspricht dem Gesamtdeckungsbeitrag aus abrechenbarer Arbeit abzüglich der monatlichen Fixkosten. Die Amortisationszeit entspricht der anfänglichen Investition dividiert durch den monatlichen operativen Cashflow. Die Abschreibung sollte bei der Ermittlung des Buchgewinns und der Maschinenstundenkosten separat betrachtet werden, da sie keinen monatlichen Mittelabfluss wie Miete, Löhne oder Versicherungen darstellt. Es empfiehlt sich, das Modell zunächst mit Vollauslastung und anschließend mit einer konservativen Auslastung von 60–70 % der geplanten Auslastung zu testen.
Zwei wichtige Hinweise sollten unbedingt erwähnt werden. Erstens: Berücksichtigen Sie nicht den Wert ungenutzter Kapazitäten; ungenutzte Kapazitäten sind eine Option, keine Einsparung, und sie generieren keine Lohnkosten. Zweitens: Trennen Sie Umsatz und Deckungsbeitrag. Ein Betrieb kann seinen Umsatz durch margenschwache Auftragsarbeiten verdoppeln und am Ende weniger Liquidität haben als zuvor, da Material und Arbeitskosten, die bei geringen Gewinnspannen verbraucht werden, bis zur Rechnungszahlung finanziert werden müssen.
Die Preisgestaltung sollte so erfolgen, dass sich die Maschine selbst finanziert
Neue Fertigungsbetriebe kalkulieren üblicherweise zu niedrig, indem sie entweder Materialkosten plus eine geschätzte Arbeitskostenaufstellung anbieten oder pro Kilogramm Fertigprodukt kalkulieren. Die erste Methode vernachlässigt die Maschine und das damit verbundene Risiko; die zweite reduziert die Arbeit auf eine Massenware und belohnt die falschen Faktoren, da ein Kilogramm einfacher Stumpfschweißung und ein Kilogramm komplexer Eckdetails einen völlig unterschiedlichen Arbeitsaufwand erfordern.
Ein Preis, der den Kontakt mit dem Jahr übersteht, besteht aus fünf Komponenten: Material einschließlich Ausbeuteverlusten und Verschnitt, direkter Arbeitsaufwand zu einem Zuschlagssatz, einem Maschinenstundensatz, der Abschreibungen, Wartung, Energie und Stellfläche abdeckt, einer Ausschuss- und Nacharbeitsvergütung basierend auf Ihrer tatsächlichen Fehlerquote und einer Marge, die das Unternehmen finanziert und nicht nur den Gewinn erhöht.
| Preisgrundlage | Wenn es funktioniert | Wo es scheitert |
|---|
| Pro Meter Schweißnaht | Wiederholbare Verbindungen mit bekannter Dicke und Geometrie; nützlich für die interne Kostenrechnung | Ignoriert Handling, Montage, Inspektion und den Unterschied zwischen einer geraden Strecke und einer Kurve. |
| Pro Teil oder pro Zeichnung | Auftragsfertigung, bei der der Kunde das Design liefert | Scheitert, wenn die Zeichnung unvollständig ist und der Umfang sich ausweitet. |
| Pro Kilogramm | Im Rohstoffhandel bestimmt der Markt den Preis, und Ihre einzige Stellschraube ist die Effizienz. | Bestraft komplexe Geometrie und belohnt einfache, geringwertige Arbeiten; behandelt selten Ingenieurwesen |
| Pro Projekt mit Meilensteinen | Konstruierte Ausrüstung mit definiertem Anwendungsbereich und Abnahmekriterien | Gefährlich ohne Wechselgeldmechanismus und Kaution |
Der Maschinenstundensatz ist die am häufigsten fehlende Angabe. Er entspricht nicht dem Kaufpreis geteilt durch eine unbestimmte Nutzungsdauer, sondern der jährlichen Abschreibung zuzüglich Wartung, Energiekosten und Kosten für die Stellfläche der Maschine, geteilt durch die realistisch zu erwartenden produktiven Stunden. Eine Maschine mit 1.200 Betriebsstunden pro Jahr verursacht ganz andere Kosten als dieselbe Maschine mit 3.000 Stunden. Ein Angebot, das auf dem zweiten Wert basiert, führt in einem Betrieb, der nur den ersten Wert erreicht, zu Verlusten.
Skalierung in drei Schritten
Das Wachstum in der Fertigung verläuft nicht gleichmäßig. Es erfolgt schrittweise, und jeder Schritt wird durch eine spezifische Einschränkung und nicht durch Ambitionen ausgelöst. Die korrekte Identifizierung dieser Einschränkung verhindert, dass ein Betrieb eine zweite Maschine anschafft, obwohl er eine zweite Schicht benötigt.
| Bühne | Auslöser zum Weitergehen | Typische Investition | Was geht kaputt, wenn man die Phase überspringt? |
|---|
| 1. Einzelzelle, eine Schicht | Bestellungen werden regelmäßig abgelehnt, oder Überstunden sind dauerhaft und nicht saisonal. | Bevor Sie eine weitere Maschine hinzufügen, prüfen Sie zunächst, ob zusätzliches Personal oder eine zweite Schicht die bestehende Maschinenkapazität freisetzen kann. | Kapazitäten werden aufgebaut, bevor die Nachfrage nachgewiesen ist; Kapital bleibt ungenutzt, während die Fixkosten steigen. |
| 2. Zweite Maschine oder größere Kapazität | Die Einschränkung betrifft Breite oder Dicke, nicht Stunden – Sie lehnen Arbeit ab, die auch durch zusätzliche Schichten nicht zu bewältigen ist. | Eine breitere Schweißanlage, eine spezielle Biegemaschine oder eine kombinierte Plattform zur Behebung des Engpasses | Die fortgesetzte Ablehnung lukrativer Aufträge oder die Vergabe der Kernaufgabe an Subunternehmer und der damit verbundene Verlust der Kontrolle über Qualität und Termine. |
| 3. Automatisierung und Prozesssteuerung | Die Qualität hängt davon ab, welcher Bediener die Maschine bedient, oder die Lohnkosten sind bei gleichbleibendem Produktionsvolumen der begrenzende Faktor. | CNC-Positionierung, Rezeptspeicherung, Parameterprotokollierung; Schneidautomatisierung | Die Anpassung der Mitarbeiterzahl zum Ausgleich von Prozessschwankungen führt zu einer Multiplikation der Schwankungen und damit der Lohnkosten. |
In der zweiten Phase können leicht Fehler bei der Kapitalallokation auftreten, da die sichtbaren Symptome – volle Auftragsbücher und verspätete Lieferungen – eher auf Planungsprobleme, Engpässe beim Zuschnitt oder Platzmangel als auf die Schweißkapazität zurückzuführen sein können. Ermitteln Sie, wo Teile tatsächlich warten, bevor Sie eine Maschine anschaffen, die einen anderen Arbeitsgang beschleunigt. Die Beschleunigung eines Prozesses, der kein Engpass ist, erhöht den laufenden Betrieb, nicht den Output.
Automatisierung gehört aus gutem Grund erst in Phase drei. CNC-Steuerung und Parameterprotokollierung amortisieren sich erst, wenn der Prozess so stabil ist, dass die Wiederholgenauigkeit die entscheidende Einschränkung darstellt. Werden sie zu früh eingeführt, erhöhen sie den Programmier- und Wartungsaufwand für Betriebe, die noch nicht wissen, welche Parameter für ihre eigenen Produkte relevant sind. Eine Ausnahme bilden Bereiche, in denen Kunden die aufgezeichneten Parameter vom ersten Tag an prüfen; in diesem Fall ist die Dokumentationsfähigkeit Teil des Marktzugangs und keine Effizienzsteigerung.
Ausfallarten in den ersten zwei Jahren
Die Muster, gegen die es sich zu entwerfen lohnt
- ✓ Sie kaufen eine Breite, die Sie nicht benötigen. Eine 7.000 mm Maschine, die 1.500 mm Paneele verarbeitet, ist eine Kapitalanlage auf der Produktionsfläche und ein dauerhaftes Platzproblem.
- ✓ Unterfinanzierung des Betriebskapitals. Der Plan finanziert zunächst Maschinen und Gebäude, stellt dann aber fest, dass auch der Warenbestand und die Forderungen Bargeld benötigen.
- ✓ Keine Möglichkeit zur Endbearbeitung. Verzichtet man auf ein Extrusionsschweißgerät oder ein Heißluftwerkzeug, bedeutet das, dass Teile wegen Details verschrottet werden müssen, deren Behebung nur Minuten in Anspruch nimmt.
- ✓ Angebot auf Basis der Materialkosten. Arbeitskosten, Maschinenlaufzeiten, Ausschuss und Finanzierungskosten verschwinden aus dem Preis und tauchen am Jahresende als Verlust wieder auf.
- ✓ Zu früh nach regulierten Arbeitsplätzen suchen. Die Qualifizierungszyklen verbrauchen Geld und Zeit, bevor der Shop über einen stabilen Qualifizierungsprozess verfügt.
- ✓ Abhängigkeit von einem einzigen Kunden. Ein einziger Käufer, der 60 % des Umsatzes kontrolliert, bestimmt Ihre Preisgestaltung, Ihren Zeitplan und Ihr Überleben.
- ✓ Keine Dokumentation. Ohne Verfahrensaufzeichnungen und Parameterprotokolle kann der Shop das Audit nicht bestehen, das ihm den Zugang zu besser zahlenden Kunden ermöglichen würde.
- ✓ Steigende Umsätze ohne Eigenbeiträge. In umsatzstarken Monaten mit geringen Gewinnspannen wird eher das Wachstum des Kunden als Ihres finanziert.
Zertifizierung und Marktzugang
Die Zertifizierung wird üblicherweise als Kostenfaktor für die Einhaltung von Vorschriften dargestellt. In der Fertigung ist sie jedoch besser als Verkaufsargument zu verstehen, da sie darüber entscheidet, welche Käufer ein Angebot überhaupt annehmen. Drei Ebenen sind für einen neuen Betrieb entscheidend und nicht austauschbar.
Das erste ist das MaschineCE-Kennzeichnung und die dazugehörige Dokumentation, einschließlich Schaltplänen und Wartungshandbuch. Das zweite ist die VerfahrenSchweißverfahren und Parameteraufzeichnungen, die der DVS-2207-Reihe für die tatsächlich verschweißten Werkstoffe und Dicken entsprechen, sowie die Prüfkörper, die die Funktionsfähigkeit des Verfahrens nachweisen. Das dritte ist das System: ein Qualitätsmanagementansatz – ISO 9001 ist die gängige Referenz –, der es einem Kunden ermöglicht, zu prüfen, wie Sie Material, Prozesse und Rückverfolgbarkeit kontrollieren.
Für ein Start-up ist die praktische Vorgehensweise: Zuerst der Prozess, dann das System und erst danach die kundenspezifische Qualifizierung, die in regulierten Branchen gefordert wird. Ein Betrieb, der Parameteraufzeichnungen, Prüfergebnisse und Materialzertifikate für einen konkreten Auftrag vorweisen kann, ist deutlich glaubwürdiger als einer, der zwar ein Zertifikat besitzt, aber die Schweißnaht, mit der es hergestellt wurde, nicht reproduzieren kann. Dokumentation ist zudem die kostengünstigste Methode zur Qualitätsverbesserung, denn nur durch das Aufschreiben der Arbeitsschritte erkennt man, was man vermeiden sollte.
Wo man das Handwerk lernen kann
Die Fertigung erlernt man in der Werkstatt, die Marktsignale hingegen in der Öffentlichkeit. Drei Vertriebskanäle sollten im ersten Jahr aufgebaut werden.
Normungs- und Ausbildungseinrichtungen. Die DVS-Richtlinien dienen als Referenz für Schweißverfahren und Qualitätsbewertung von Thermoplasten, und DVS-basierte Schulungen sind bei Einkäufern, die geschweißte Kunststoffanlagen spezifizieren, weithin anerkannt. Wo lokale Schulungen nicht verfügbar sind, schließen lieferantengeführte Inbetriebnahmeschulungen und Erstmusterprüfungen einen Teil der Lücke, ersetzen aber kein anerkanntes Verfahrensrahmenwerk.
Messen. Messen für Wasser, Abwasser und Umwelt ziehen Einkäufer an, die Tanks, Abgasreinigungssysteme und Rohrleitungen benötigen; Aquakulturmessen hingegen treffen sich mit Anbietern von Fischzuchtanlagen. Ein Messebesuch kostet zwar einen Tag, liefert aber wertvolle Marktinformationen für ein ganzes Jahr: Wer kauft ein, worüber beschweren sich die Kunden und welche Lieferanten nutzen sie bereits?
Branchenverbände und Fachbetriebe. Nationale Verbände der Kunststoff- und Verarbeitungsindustrie veröffentlichen technische Leitfäden, bieten Schulungen an und bilden das informelle Netzwerk, über das Unteraufträge vermittelt werden. Ein neuer Betrieb, der drei etablierte Verarbeiter in seiner Region kennt, wird lange vor der Bereitstellung eines Marketingbudgets zusätzliche Aufträge erhalten.
Eine zwölfmonatige Einrichtungssequenz
Die Reihenfolge ist genauso wichtig wie die Budgetplanung, da einige Entscheidungen teuer rückgängig zu machen sind. Die folgende Vorgehensweise priorisiert die kostengünstigen Entscheidungen und verschiebt die teuren, bis die Nachfrageprognosen vorliegen.
| Phase | Hauptwerk | Entscheidungspunkt vor dem Weiterkommen |
|---|
| Monate 0–2 | Nischenauswahl, Kundeninterviews, Wettbewerbs- und Lieferzeitanalyse, Definition der Produktfamilie | Mindestens einige echte Käufer haben ein Problem beschrieben, das Sie lösen können, und ein Budget, das sie kontrollieren. |
| Monate 2–3 | Spezifikation der Mindestzellengröße, Konfigurationsangebote, Standortanalyse, Finanzierungsstruktur | Lieferumfang, Leistung, Zugang und Installationskosten sind bekannt und werden nicht angenommen. |
| Monate 3–5 | Gebäudevorbereitung, Versorgungseinrichtungen, Regalsysteme, Versicherung, Personalbeschaffung | Die Anlage kann die Maschine am Liefertag ohne Improvisation entgegennehmen. |
| Monate 5–7 | Installation, Inbetriebnahme, Bedienerschulung, Erstmusterprüfungen an Ihrem eigenen Material | Die Prüfschweißungen erfüllen das Verfahren und die Abnahmekriterien, die Sie Ihren Kunden anbieten werden. |
| Monate 7–9 | Erste kommerzielle Aufträge, Dokumentationsdisziplin, Preisprüfung anhand der tatsächlichen Arbeitsstunden | Die tatsächlichen Arbeitsstunden pro Teil liegen innerhalb einer definierten Toleranz der angegebenen Arbeitsstunden. |
| Monate 9–12 | Lieferungen stabilisieren, Ausschuss und Nacharbeit messen, über Investitionen in Phase zwei entscheiden | Die Einschränkung wird anhand von Daten und nicht aus Frustration ermittelt. |
Die Versuchung ist groß, die ersten drei Monate zu verkürzen, da sie keine sichtbaren Ergebnisse liefern. Sie sind auch die einzige Phase, in der eine Fehlentscheidung kaum Konsequenzen hat. Sobald das Gebäude ausgestattet und die Maschine aufgestellt ist, ist jede Korrektur mit Kosten verbunden.
Was eine Geschichte aus der ersten Maschine tatsächlich verändert
Weissenberg veröffentlichte einen Kundenbericht über die erste Stumpfschweißmaschine für Kunststoffplatten eines kolumbianischen Verarbeiters. Der entscheidende Punkt solcher Berichte ist nicht das Maschinenmodell selbst, sondern die Tatsache, dass eine solche Maschine die Möglichkeiten eines Betriebs grundlegend verändert. Vorher wurden Schweißarbeiten entweder abgelehnt oder an Subunternehmer vergeben; jetzt wird die Schweißverbindung zu einem internen Prozess mit bekanntem Zyklus, bekannten Kosten und einem Liefertermin, den der Betrieb selbst bestimmen kann. Dieser Wandel – von der Weiterleitung von Aufträgen an Dritte zur Kontrolle des kritischen Prozesses – bringt oft einen größeren Nutzen als die Arbeitsersparnis, die sich in der Amortisationsrechnung widerspiegelt.
Die zweite Umstellung ist weniger angenehm. Sobald das Schweißen im eigenen Haus erfolgt, trägt man die Verantwortung für Qualitätsprobleme. Ein Betrieb, der zuvor einen Subunternehmer beschuldigte, ist nun für die Dichtigkeitsprüfung, die Nacharbeit und die Kundenkommunikation zuständig. Deshalb sollte die erste Maschine nicht nur anhand von Breite und Dicke, sondern auch mit Schulung, Dokumentation und einem Ersatzteilplan angeschafft werden. Die veröffentlichte Geschichte ergänzt diesen Leitfaden hilfreich.
Häufig gestellte Fragen
Wie viel Kapital ist für die Gründung eines Kunststoffverarbeitungsunternehmens erforderlich?
Es gibt keine allgemeingültige Zahl, da der Bedarf von der Produktfamilie, den Abmessungen (Breite und Dicke), dem Gebäude und den vereinbarten Zahlungsbedingungen abhängt. Ein sinnvoller Ansatz ist, die Kosten in drei Teile zu unterteilen: die Kosten für Lieferung und Montage der kleinsten Zelle, das benötigte Betriebskapital für Blechlager und Forderungen sowie einen Puffer für Anlaufphasen mit geringerer Produktion. Ein konfigurationsbasiertes Angebot liefert Ihnen den ersten Teil präzise; der zweite und dritte Teil ergeben sich aus Ihren Lohnkosten, Ihrem Materialverbrauch und den Zahlungsbedingungen Ihrer Kunden. Jede Angabe von „Anlaufkosten“ ohne diese Faktoren ist lediglich eine Schätzung, die als Richtwert getarnt ist.
Benötige ich zum Einstieg eine CNC-Maschine?
Nein. Was ein neuer Betrieb zunächst braucht, ist Präzision und Wiederholgenauigkeit beim Zuschnitt. Dies lässt sich mit einer gut eingestellten Blechschneidemaschine erreichen. CNC-Fräsen und CNC-Schneiden werden dann sinnvoll, wenn es nicht mehr um Schnittqualität, sondern um Rüstzeiten, effizientes Verschachteln oder komplexe Geometrien geht, die sich nicht präzise von Hand fertigen lassen. Die Anschaffung einer CNC-Maschine, bevor die Auftragslage dies rechtfertigt, bedeutet für ein Unternehmen, das noch dabei ist, sein Produktsortiment zu ermitteln, zusätzliche Programmierkenntnisse, Wartungsaufwand und Investitionskosten. Eine einfache, präzise Schneidemaschine in Kombination mit einer zuverlässigen Stumpfschweißanlage ist ein vielversprechenderer Anfang als eine automatische Schneidemaschine, die eine Schweißanlage mit ungenauen Toleranzen versorgt.
Soll ich eine kombinierte Schweiß- und Biegemaschine oder zwei separate Maschinen kaufen?
Es kommt darauf an, ob Ihre Teile beide Bearbeitungsschritte nacheinander benötigen und ob die Anforderungen an Breite und Dicke für beide Schritte gleich sind. Eine kombinierte Plattform wie die WeiForm Pro 1500, 2000 oder 3000 spart Stellfläche, benötigt nur einen Ausrichtungspunkt und reduziert den Arbeitsschritt erheblich. Dies ist besonders in kleinen Betrieben wichtig, in denen dieselben Mitarbeiter alle Prozesse durchführen. Separate Maschinen sind sinnvoll, wenn Biege- und Schweißarbeiten parallel anfallen, wenn die beiden Bearbeitungsschritte sehr unterschiedliche Kapazitäten erfordern oder wenn Sie einen der Prozesse unabhängig skalieren möchten. Vergleichen Sie die kombinierte Maschine mit den Gesamtkosten zweier Maschinen inklusive der Handhabungskosten, nicht mit den Kosten einer einzelnen Schweißanlage.
Welche Produkte sollte eine neue Fertigungsstätte zuerst herstellen?
Beginnen Sie mit Produkten, bei denen die Verbindung kritisch ist, der Qualifizierungsaufwand gering und der Käufer so nah ist, dass die Frachtkosten die Gewinnspanne nicht aufzehren. Tanks, Rohrleitungsabschnitte, Auffangwannen, Abzugshauben und Gerätegehäuse erfüllen diese Kriterien in der Regel besser als regulierte Hochreinheitskomponenten, deren Qualifizierungszyklen ein junges Unternehmen noch nicht bewältigen kann. Das beste erste Produkt ist oft eines, das der Gründer bereits in einem früheren Projekt hergestellt oder spezifiziert hat, da das Prozesswissen praktisch vorhanden und nicht erst erlernt ist und die ersten Kunden bereits bekannt sind.
Wie lange dauert es, bis eine neue Fertigungsstätte rentabel wird?
Allgemeine Zeitpläne sind unzuverlässig, da die Rentabilität nicht vom Kalender, sondern von der Anlaufkurve, dem Stundensatz und den Fixkosten abhängt. Eine aussagekräftigere Kennzahl sind die kostendeckenden abrechenbaren Stunden: monatliche Fixkosten geteilt durch den Stundensatz. Berechnen Sie diesen Wert, vergleichen Sie ihn mit den realistisch absetzbaren Stunden im dritten, sechsten und zwölften Monat, und die Antwort für Ihr Unternehmen ergibt sich aus Ihren eigenen Zahlen. Die Planung für ein schwächeres Wachstum in den ersten beiden Quartalen und die entsprechende Finanzierung des Anlaufs geben Ihrem Unternehmen mehr Spielraum, eine geringere Auslastung als erwartet aufzufangen, ohne einen unmittelbaren Liquiditätsengpass zu riskieren.
Welche Zertifizierungen werden die Kunden verlangen?
Es hängt vom jeweiligen Segment ab, aber drei Anforderungen sind üblich. Kunden, die geschweißte thermoplastische Anlagen spezifizieren, verlangen oft Schweißverfahren und Parameteraufzeichnungen gemäß der Normenreihe DVS 2207 sowie Prüfergebnisse an Proben der betreffenden Materialien und Dicken. Käufer der Maschine selbst erwarten die CE-Kennzeichnung und die zugehörige Dokumentation. Kunden mit formalen Lieferantenqualifizierungsprogrammen fordern möglicherweise ein Qualitätsmanagementsystem, üblicherweise ISO 9001, und prüfen, wie Sie die Rückverfolgbarkeit von Materialien, Prozessparameter und die Inspektion kontrollieren. Das Maschinenzertifikat allein genügt hierfür nicht; die eigenen Aufzeichnungen des Betriebs hingegen schon.
Kann ich mit gebrauchten Geräten anfangen?
Manchmal braucht es einen klaren Blick. Eine gebrauchte Maschine kann die Anschaffungskosten senken, und eine gut gewartete Stumpfschweißmaschine ist eine langlebige Investition. Die Risiken sind jedoch spezifisch: verschlissene Heizplatten und Spannvorrichtungen, die keine gleichmäßige Schweißnahtdicke mehr gewährleisten, veraltete Steuerungskomponenten ohne Ersatzteilversorgung, fehlende Dokumentation, die es Ihnen unmöglich macht, einem Kunden ein Verfahren nachzuweisen, und keine Unterstützung bei Inbetriebnahme oder Schulung. Wenn Sie eine gebrauchte Maschine kaufen, sollten Sie vor der Angebotserstellung für Ihren ersten Auftrag eine Inspektion der Heizplatten, eine Überprüfung der Spannvorrichtung und der Ausrichtung sowie eine realistische Ersatzteilbewertung einplanen. Die Ersparnis ist nur dann real, wenn die Maschine noch eine Schweißnaht erzeugt, für die Sie garantieren können.
Wichtigste Erkenntnisse
- Wählen Sie die Nische vor der Maschine; die Produktfamilie definiert Breite, Dicke und Dokumentationsanforderungen.
- Entwickeln Sie eine minimal funktionsfähige Zelle – schneiden, schweißen, biegen, fertigstellen – anstatt einer einzigen beeindruckenden Maschine ohne unterstützende Kapazitäten.
- Die Rechnung für die Ausrüstung ist sichtbar; das Betriebskapital für den Warenbestand und die Forderungen ist in der Regel das, was zuerst aufgebraucht ist.
- Vergleichen Sie eine kombinierte Schweiß- und Biegeplattform mit zwei Maschinen plus dem dazugehörigen Handling, nicht mit einem einzelnen Schweißgerät.
- Der Preis ergibt sich aus Material, Arbeitskosten, Maschinenstundensatz, Ausschussquote und Gewinnspanne – niemals aus Materialkosten plus einer Schätzung.
- Skalieren Sie schrittweise: Testen Sie, ob eine zweite Schicht die vorhandenen Kapazitäten freisetzen kann, bevor Sie davon ausgehen, dass eine zweite Maschine notwendig ist, und fügen Sie Automatisierung hinzu, wenn die Wiederholbarkeit oder der Arbeitsaufwand zum begrenzenden Faktor wird.
- Dokumentation ist der Schlüssel zum Marktzugang; Verfahrensaufzeichnungen und Testergebnisse öffnen Türen, die ein Maschinenzertifikat nicht öffnen kann.
- Führen Sie das Amortisationsmodell auf Unternehmensebene mit einer konservativen Auslastung von 60–70 % der geplanten Auslastung als Negativszenario durch, anstatt nur den Fall der Vollauslastung zu testen.
Literaturhinweise und weiterführende Literatur
Verwandte Weissenberg-Leitfäden
Produktreferenzen
- Weissenberg Kunststoffplatten-Stumpfschweißgeräte-Sortiment — WeiBond 1500 bis WeiBond 7000
- WeiBond 2000 — 2.000 mm Breite, 3–20 mm Dicke
- WeiFlex 2000 — 2.000 mm Biegebreite, bis zu 20 mm, 5°–95°
- WeiForm Pro 2000 — kombiniertes Schweißen und Biegen, 3–20 mm
- EasyCut 3000 — 3.000 mm Schnittlänge, bis zu 50 mm, 7,5 kW
- Vector 1530 CNC-Fräse — 1.500 × 3.000 mm, 1–60 mm, ±0,02 mm Wiederholgenauigkeit
- Booster EX2 Extrusionsschweißgerät — 3–4 mm Stab, 1,5–2,2 kg/h
- Weldy Energy HT1600 — Heißluftgerät mit 1600 W, 40–700 °C
Normen und Branchenreferenzen
- DVS 2207-Reihe — Schweißen von Thermoplasten: Verfahren, Parameter und Qualitätssicherung.
- DVS 2202-Reihe — Fehler in thermoplastischen Schweißverbindungen: Eigenschaften und Bewertung.
- EN ISO 12100 — Sicherheit von Maschinen: Allgemeine Grundsätze für die Gestaltung, die Risikobewertung und die Risikominderung (CE-Kontext).
- ISO 9001 – Qualitätsmanagementsysteme, bei denen die Qualifizierung von Kunden und Lieferanten ein zertifiziertes System erfordert.
Weissenberg fertigt seit 2006 Maschinen zum Schweißen und Biegen von Kunststoffplatten und unterstützt Kunststoffverarbeiter auf internationalen Märkten. Für ein konfigurationsbasiertes Angebot für eine Erstausrüstungszelle senden Sie bitte Ihre Angaben zu Material, Plattenstärke, maximaler Plattengröße, verfügbarer Leistung und Lieferort an unser Entwicklungsteam. KontaktseiteDie