Kurzantwort
In der Halbleiterfertigung von Kunststoffen wird eine Verbindung nicht nur nach ihrer Druckfestigkeit beurteilt, sondern auch danach, welchen Beitrag sie zum Prozessablauf leisten kann. Die Fertigung von Reinstmaterialien verschiebt die Akzeptanzkriterien daher von der reinen Festigkeit hin zu Partikeln, extrahierbaren Ionen, dem gesamten organischen Kohlenstoffgehalt (TOC), metallischen Verunreinigungen, der Oberflächenbeschaffenheit und der Abwesenheit von Spalten, in denen sich chemische Verbindungen ansammeln und vermehren können. In der Praxis bedeutet dies, dass Materialwahl, Schweißprozess, Maschinensteuerung, Fertigungsumgebung und Dokumentation zu einem vernetzten System verschmelzen: PVDF oder PFA anstelle von Standard-PP, wenn die Reinheitsanforderungen und die chemische Verarbeitung dies erfordern; Stumpfschweißen oder Infrarotschweißen anstelle von Extrusionsschweißen an kritischen Fluidwegen; eine Maschine, die Temperatur und Druck innerhalb eines engen Bereichs hält; ein Reinraum oder eine kontrollierte Montagefläche; und Prüfprotokolle, die von der Fertigungsanlage eingesehen werden können. Dieser Bericht erläutert die tatsächlichen Anforderungen der Fertigungsanlagen, wo Schweißnähte diese Anforderungen nicht erfüllen und wie Fertigungsunternehmen einen Prozess entwickeln können, der die Qualifizierung besteht.
Definition: Was „ultrarein“ für ein Kunststoffbauteil bedeutet
Ultrarein, im Sinne der Halbleitertechnik, beschreibt eine Komponente, die die von ihr verarbeitete Flüssigkeit oder das Gas in akzeptabel geringem Maße verunreinigt und sich ohne Qualitätsverlust bis zum erforderlichen Reinheitsgrad reinigen lässt. Maßgebend ist nicht die visuelle Reinheit, sondern die Summe aus Partikelabgabe, Ionenfreisetzung, Freisetzung organischer und metallischer Stoffe sowie Oberflächeneigenschaften. Diese werden anhand der Spezifikationen des jeweiligen Systems bewertet – beispielsweise Reinstwasser, eine Nassprozesschemikalie, eine Suspension oder ein hochreines Gas. Eine Komponente kann mechanisch einwandfrei sein und dennoch in einer Halbleiterfertigung unbrauchbar sein, wenn sie eines dieser Freisetzungskriterien nicht erfüllt.
Warum die Waferausbeute die Reinheit zu einer Prozessanforderung macht
Halbleiterbauelemente werden in Schichten im Nanometerbereich aufgebaut. In diesem Bereich ist Kontamination kein reines Reinigungsproblem, sondern ein Defektmechanismus. Ein Partikel, das während der Nassreinigung oder vor einem Beschichtungsschritt auf einen Wafer gelangt, kann eine Ätzung verdecken, einen Kurzschluss verursachen oder einen Film beschädigen. Ein Metallion, das sich aus einer Chemikalie auf der Waferoberfläche abscheidet, kann das elektrische Verhalten verändern. Organische Rückstände können die Haftung, Benetzung oder Filmbildung beeinträchtigen. Die Industrie hat darauf reagiert, indem sie die Kontaminationskontrolle in vorgelagerte Produktionsprozesse verlagert hat: Chemikalien, Wasser, Gase und die Oberflächen, die mit ihnen in Kontakt kommen, werden spezifiziert, überwacht und qualifiziert, bevor sie überhaupt in die Prozessanlage gelangen.
Deshalb unterscheidet sich die Qualitätsdiskussion in der Halbleiterfertigung von der in der allgemeinen Kunststoffverarbeitung. Ein Chemikalienlagertank, der den hydrostatischen Test besteht, kann dennoch abgelehnt werden, wenn seine Innenfläche Partikel abgibt oder Ionen oberhalb des vereinbarten Grenzwerts freisetzt. Eine scheinbar makellose Nasswerkbank kann die Qualifizierung nicht bestehen, weil eine Schweißnaht eine Totzone bildet, in der sich Chemikalien stauen und Partikel ansammeln. Reinheit ist eine Eigenschaft des gesamten benetzten Pfades, und jede Verbindung in diesem Pfad ist Teil der Qualitätsanforderung.
Der Druck ist nicht nur technischer Natur. Fertigungsbetriebe qualifizieren üblicherweise sowohl Lieferanten als auch Bauteile. Ein Fertigungsbetrieb, der keine Materialzertifikate, Schweißprotokolle, Prüfdaten und Änderungsnachweise vorlegen kann, wird kaum auf der Liste der zugelassenen Lieferanten geführt, unabhängig davon, wie gut die Schweißnähte aussehen. Die wirtschaftlichen und die technischen Anforderungen zielen in dieselbe Richtung: nachweisbare und reproduzierbare Qualitätskontrolle.
Wo die Kunststoffkomponenten in der Fabrik platziert werden
Kunststoffe werden in der Halbleiterfertigung eingesetzt, da ihre Kombination aus chemischer Beständigkeit, geringem Gehalt an extrahierbaren Stoffen und elektrischer Nichtleitfähigkeit den Anforderungen entspricht. Metall ist in vielen Bereichen einer Halbleiterfabrik weiterhin geeignet, jedoch kann Edelstahl in einigen nasschemischen Prozessen Eisen-, Chrom-, Nickel- und andere Ionen freisetzen und in Gegenwart starker Säuren und Oxidationsmittel korrodieren. Dies ist ein Grund dafür, dass hochreine Polymere im nasschemischen Teil des Fertigungsprozesses weit verbreitet sind – nicht weil Metall generell ungeeignet wäre, sondern weil der nasschemische Prozess spezifische Anforderungen an die chemische Zusammensetzung und Reinheit stellt.
Die wichtigsten Anwendungsfamilien sind:
- Nassprozessanlagen: Prozesstanks, Spültanks, Badgehäuse, Waferkassetten und Werkzeugkörper für Reinigungs-, Ätz-, Entlackungs- und Beschichtungsschritte.
- Chemische Verteilung: Zuleitungen, Rücklaufschleifen, Ventile, Durchflusszellen, Tagestanks und Komponenten für die Massenchemikalienversorgung von Säuren, Basen, Lösungsmitteln und Suspensionen.
- Reinstwassersysteme: Rohrleitungen, Formstücke, Speicher, Verteiler und Komponenten am Verbrauchsort, die Wasser mit einem spezifischen Widerstand von 18,2 MΩ·cm transportieren.
- Slurry- und CMP-Systeme: Leitungen und Tanks, in denen abrasive Partikel in der Schwebe bleiben und nicht durch das Fördersystem verunreinigt werden dürfen.
- Abgas- und Rauchgasbehandlung: Rohrleitungen und Wäscherkomponenten, die Säuredämpfe aus dem Prozess abführen.
- Waferhandhabung und Träger: Komponenten, die direkt mit Wafern in Kontakt kommen und daher besonders strengen Anforderungen an Partikel und Metalle unterliegen.
Die Reinheitsanforderungen sind innerhalb dieser Produktfamilien nicht einheitlich. Ein Wäscherkanal und eine UPW-Verteilerleitung bestehen zwar beide aus Kunststoff, werden aber nicht nach demselben Standard hergestellt, geschweißt oder geprüft. Eine Verwechslung der beiden kann zu hohen Kosten führen.
Die für hochreine Kunststoffkomponenten verwendeten Materialien
Die Materialauswahl ist die erste Entscheidung hinsichtlich der Reinheit und wird üblicherweise vor dem Schweißen getroffen. Die wichtigsten Kandidaten sind PVDF, PFA, PP, PTFE und PVC, die jeweils eine unterschiedliche Position im Kosten-Reinheits-Leistungs-Verhältnis einnehmen.
| Material | Typische Rolle in einer Fabrik | Reinheitsstärken | Praktische Einschränkungen |
|---|
| PVDF | Nassbänke, Prozesstanks, UPW- und Chemikalienleitungen, Komponenten | Sehr gute chemische Beständigkeit, geringe Extraktionswerte, gute mechanische Festigkeit, stumpfschweißbar | Enges Schweißfenster, empfindlich gegenüber Verunreinigungen an der Naht, höhere Kosten als PP |
| PFA | Hochreine Chemikalienleitungen, kritische Fluidwege, Auskleidungen | Ausgezeichnete Reinheit und chemische Inertheit, glatte Oberfläche, gute Flexibilität | Teuer, geringere mechanische Steifigkeit, spezielle Schweiß- und Handhabungstechniken |
| PP | Abgasleitungen, unkritische Tanks, allgemeine Chemikalienversorgung | Gute Chemikalienbeständigkeit, niedrige Kosten, leicht zu schweißen | Höhere Extraktionsausbeute und niedrigere Temperaturbeständigkeit als Fluorpolymere; daher nicht die Standardwahl für kritische UPW- oder hochreine chemische Prozesse |
| PTFE | Dichtungen, Membranen, Auskleidungen, Dichtungen | Extrem inert, sehr breiter Temperatur- und chemischer Bereich | Nicht wie PVDF oder PP durch Schmelzschweißen hergestellt; verwendet als Dichtungen und Auskleidungen anstatt als geschweißte Blechkonstruktionen |
| PVC | Abgas-, Entwässerungs- und nichtkritische Versorgungsleistungen | Kostengünstig, einfach herzustellen | Nicht spezifiziert für den Kontakt mit hochreinen Flüssigkeiten |
Zwei Punkte verdienen besondere Beachtung. Erstens: „Kunststoff“ ist keine Reinheitskategorie. Der Unterschied zwischen einem Standard-PP-Tank und einer PVDF-Komponente für eine kritische Chemikalienanlage ist in manchen Anwendungsbereichen größer als der zwischen PVDF und Edelstahl. Zweitens: Die Materialgüte ist ebenso wichtig wie die Polymerfamilie. Halbleiterqualitäten werden hinsichtlich extrahierbarer Stoffe, Chargenrückverfolgbarkeit und gleichbleibendem Verarbeitungsverhalten spezifiziert; Standardqualitäten mit demselben Polymernamen sind möglicherweise nicht spezifiziert. Das Analysezertifikat und die Chargendokumentation des Harzes sind Bestandteil der Komponentenspezifikation und keine nachträglich beigefügten Unterlagen.
Eine detailliertere Beschreibung der PVDF-Verbindung finden Sie in unserem Leitfaden zu PVDF-Platten-Stumpfschweißen für HalbleiteranlagenDie
Sechs Reinheitsanforderungen, die über die Akzeptanz einer Schweißnaht entscheiden
Die Hersteller und ihre qualifizierten Verarbeiter drücken Reinheit auf unterschiedliche Weise aus, die zugrunde liegenden Anforderungen lassen sich jedoch in sechs Gruppen einteilen. Nur wer diese versteht, kann einen Schweißprozess gezielt entwickeln, anstatt auf ein gutes Ergebnis zu hoffen.
1. Partikelabgabe
Partikel entstehen durch Bearbeitungsspäne, Umgebungsluft, Werkzeugkontakt, Verpackung und die Schweißnaht selbst. Auch eine mechanisch einwandfreie Schweißnaht kann Partikel abgeben, wenn die Naht rau ist, sich Rückstände in der Naht ablagern oder die Nachreinigung die Oberfläche verkratzt. Die Partikelkontrolle ist daher ein mehrstufiger Prozess: saubere Materialhandhabung, kontrolliertes Schneiden, saubere Schweißumgebung, kontrollierte Nahtgeometrie und ein validierter Reinigungsschritt. Die Prüfung ist keine Präzisionsprüfung, sondern eine Partikelzählung nach dem Spülen oder bei einer kontrollierten Partikelabgabeprüfung im Vergleich zu einem vereinbarten Grenzwert. SEMI F104 bietet Richtlinien für Partikelprüfungen an Komponenten, die in Reinstwasser- und Flüssigchemikalienverteilungssystemen eingesetzt werden, und dient als nützliche Referenz für die Definition dieser Prüfung.
2. Ionische Extrakte
Ionenarten – Chlorid, Sulfat, Nitrat, Fluorid und andere – können von Polymeroberflächen und aus Verarbeitungsrückständen freigesetzt werden. Sie sind relevant, da sie Korrosion verursachen, sich ablagern oder die Oberflächenchemie beeinträchtigen können. Die Extraktionsanalyse mit Ionenchromatographie ist die übliche Methode zur Quantifizierung dieser Ionenarten. Bei geschweißten Bauteilen sind die Schweißnaht und die Wärmeeinflusszone von besonderem Interesse, da die thermische Vorgeschichte die Oberfläche verändert und Rückstände anreichern kann.
3. Gesamter organischer Kohlenstoff und organische Extrakte
Organische Verbindungen, die in Reinstwasser oder Chemikalien gelangen, können den TOC-Wert erhöhen, die Benetzung beeinträchtigen und Ablagerungen auf Waferoberflächen hinterlassen. Sie können außerdem das biologische Wachstum in Wassersystemen fördern. Überhitzung beim Schweißen, Oxidation und Verunreinigungen durch Öle oder Trennmittel tragen ebenfalls dazu bei. Dies ist ein Grund, warum saubere Handhabung, saubere Heizflächen und kontrollierte Abschirmung bei der Halbleiterfertigung wichtiger sind als in der allgemeinen Fertigung.
4. Metallische Verunreinigung
Eisen, Chrom, Nickel, Kupfer, Natrium, Kalium und andere Metalle zählen zu den schädlichsten Verunreinigungen in der Metallverarbeitung. Sie können durch Kontakt mit unbeschichteten Stahlwerkzeugen, durch verunreinigtes Harz, durch Bearbeitungsprozesse oder durch Reinigungswasser eindringen. Ein Schweißprozess, bei dem eine Stahlklemme über eine gereinigte Oberfläche gezogen wird oder eine verunreinigte Heizplatte zum Einsatz kommt, kann einen ansonsten kontrollierten Fertigungsablauf zunichtemachen. Nichtmetallische oder geschützte Kontaktflächen und ein dokumentiertes Reinigungsprogramm sind Teil der Lösung.
5. Oberflächenbeschaffenheit
Oberflächenrauheit, Kratzer, Porosität und Restperlen beeinträchtigen die Reinigungsfähigkeit. Raue Oberflächen halten Partikel und Chemikalien zurück; Kratzer erschweren die Reinigung und führen zu Spannungskonzentrationen. Das Interesse der Industrie an glatten, gleichmäßig benetzten Oberflächen ist nicht kosmetischer Natur, sondern eine Voraussetzung für die Reinigungsfähigkeit. Die Perlengeometrie wird daher zu einem Spezifikationskriterium: Eine innere Perle, die in einem Auffangbehälter akzeptabel ist, kann in einer Reinstchemikalienanlage inakzeptabel sein.
6. Fugengeometrie und Totraumvolumen
Eine Schweißnaht, die einen Spalt, eine Stufe, eine Lücke oder einen Hohlraum erzeugt, bietet chemischen Substanzen einen Nährboden. Stagnierende Bereiche bergen das Risiko von Partikel- und Biozidwachstum und erschweren die Reinigungsvalidierung. Eine gute Nahtgestaltung richtet die Oberflächen aus, minimiert Fehlausrichtungen und erzeugt eine gleichmäßige Schweißnaht auf beiden Seiten. Bei kritischen Anwendungen ist die Naht so ausgelegt, dass die benetzte Oberfläche durchgehend ist, und das Schweißverfahren ist so formuliert, dass diese Geometrie Schweißnaht für Schweißung reproduziert wird.
Warum die Schweißnaht oft die Kontaminationsquelle ist, nicht das Blech.
Das Plattenmaterial kommt vom Harzlieferanten mit Zertifikat und bekannter Oberflächenbeschaffenheit. Beim Schweißen wird diese Gewissheit jedoch unterbrochen. Das Polymer wird geschmolzen, gepresst, Luft und Hitze ausgesetzt und anschließend unter mechanischer Spannung abgekühlt. Jeder dieser Schritte kann einen Defekt verursachen, den die Platte zuvor nicht aufwies. Die Entscheidung zwischen akzeptablen und inakzeptablen Schweißnähten aus hochreinem Kunststoff fällt daher meist hier und nicht bereits in der Harzcharge.
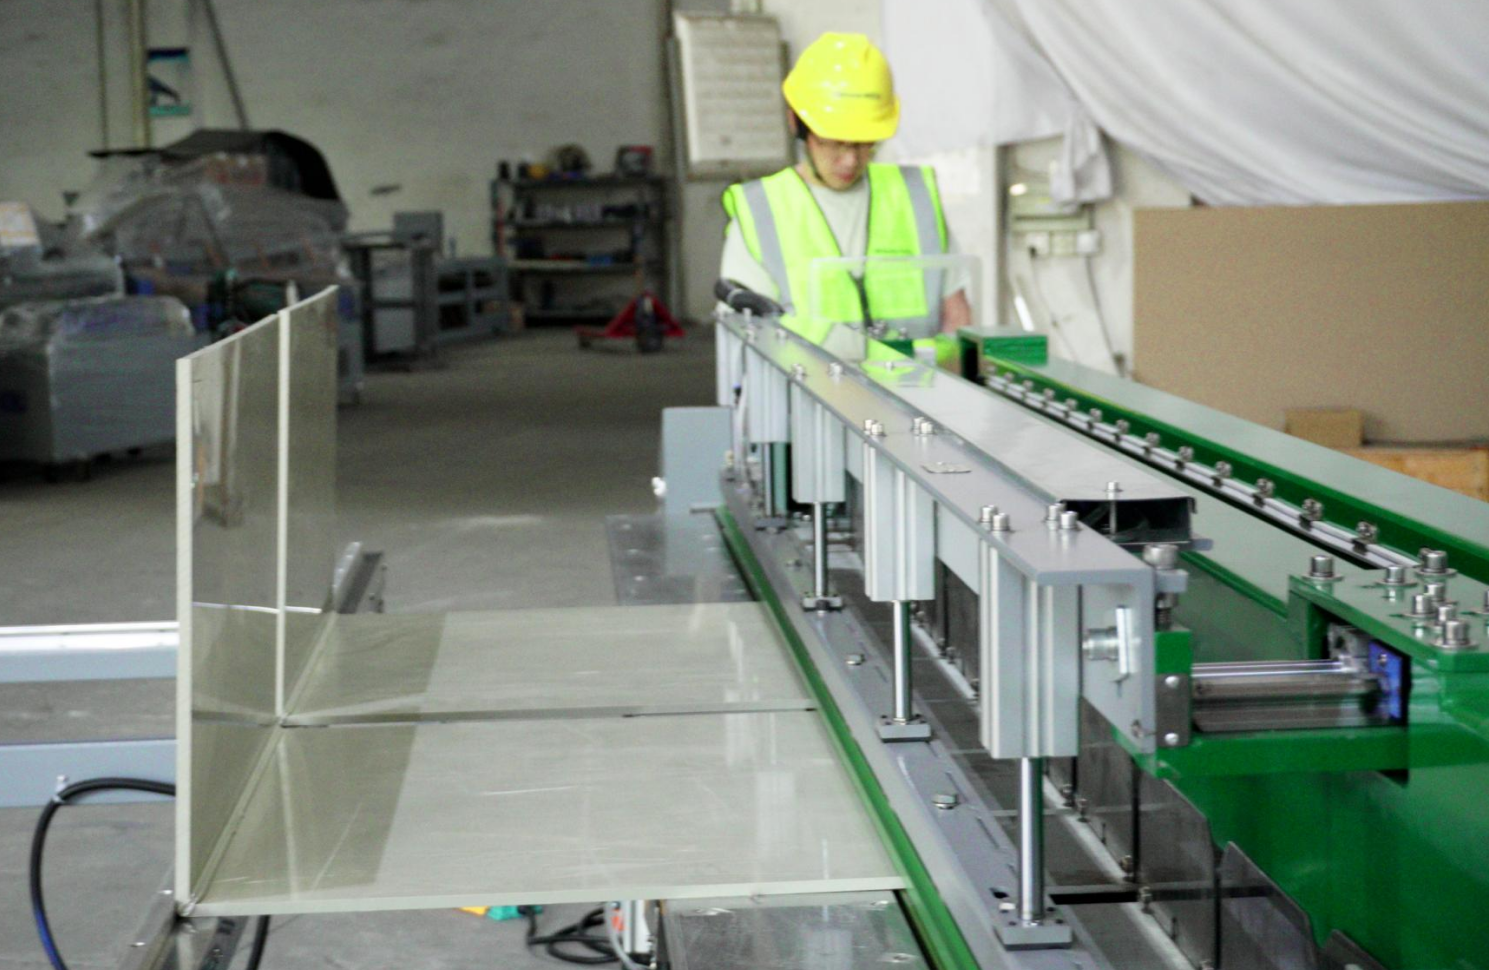
Die gemeinsamen Mechanismen sind gut verstanden:
- Oxidation: Erhitztes Polymer, das Sauerstoff ausgesetzt ist, kann zersetzte Oberflächenschichten bilden, die organische Stoffe und Partikel freisetzen. Das Risiko steigt mit der Temperatur, der Einwirkungsdauer und der Dauer des Luftkontakts.
- Leerräume und unvollständige Fusion: Durch eingeschlossenes Gas, unzureichenden Druck oder ungleichmäßige Erwärmung entstehen ungebundene Bereiche, die zu Partikelfallen und potenziellen Leckagepfaden werden.
- Kontamination an der Grenzfläche: Staub, Öl oder Handhabungsrückstände am Blechrand werden in die Naht gedrückt.
- Überhitzung: Übermäßige Temperaturen führen zu einer Zersetzung des Polymers und einer Vergrößerung der Wärmeeinflusszone, wodurch sich die extrahierbaren Stoffe und die mechanischen Eigenschaften verändern.
- Perle und Blitz: Ein unkontrollierter Tropfen erzeugt Rauheit und einen Bereich, in dem der Tropfen nicht abfärbt; aggressives Entfernen des Tropfens kann die benetzte Oberfläche zerkratzen.
- Fehlausrichtung: Eine Stufe an der Verbindungsstelle stört den Fluss und erzeugt einen Reinigungsschatten.
Deshalb wird in der Halbleiterfertigung eher der Schweißprozess als nur das Schweißergebnis spezifiziert. Der Prozess bestimmt, ob die Schweißnaht sauber, vollständig verschmolzen und reproduzierbar ist. Das Ergebnis gibt lediglich Auskunft darüber, ob die jeweilige Verbindung funktioniert hat.
Vergleich von Schweiß- und Umformverfahren für die Herstellung hochreiner Bauteile
Nicht jedes Kunststoffschweißverfahren eignet sich gleichermaßen für hochreine Anwendungen. Die Unterschiede liegen nicht darin, welches Verfahren generell das „beste“ ist, sondern darin, welches die sauberste und am besten kontrollierte Verbindung für das jeweilige Material und die jeweilige Geometrie erzeugt.
| Verfahren | So funktioniert es | Reinheitserwägungen | Typische Passform |
|---|
| Stoßverschmelzung mit der Heizplatte | Die Blechenden werden gegen eine Platte erhitzt und anschließend unter kontrolliertem Druck miteinander verbunden. | Eine saubere Platte und eine kontrollierte Temperatur sind entscheidend; die Nahtqualität hängt von Druck und Ausrichtung ab; die Raupenbildung kann gesteuert werden | PVDF- und PP-Tanks, -Paneele, -Kanalkörper, -Strukturkomponenten |
| Infrarotschweißen (berührungslos) | Die Fügeflächen werden durch Strahlungswärme berührungslos angeschmolzen, anschließend werden die Teile zusammengepresst. | Kein Plattenkontakt reduziert einen Kontaminationsweg; gut für empfindliche Materialien und saubere Nähte; Prozessfenster muss weiterhin kontrolliert werden | Hochreine Fluidkomponenten, perlenempfindliche Verbindungen, Fluorpolymere |
| Extrusionsschweißen | Ein Fülldraht wird in eine vorbereitete Nut eingeschmolzen. | Füllstoffe und Oxidation erhöhen die Kontaminationsvariablen; Poren und Oberflächenrauheit sind schwieriger zu kontrollieren; daher sind sie in der Regel nicht die erste Wahl für kritische benetzte Bereiche | Strukturelle Nähte, Reparaturen, Arbeiten an nicht kritischen Kanälen und Tanks |
| Sockelfusion | Rohr und Formstück werden erhitzt und zusammengeschoben | Die innere Wulst und der Spalt am Sockelboden sind schwer zu reinigen; die Geometrie ist durch die Passung vorgegeben. | Versorgungsleitungen, sofern die Spezifikation dies zulässt |
| Biegen und Formen | Das Blech wird erhitzt und zu Ecken, Kanälen oder Behälterkörpern geformt. | Verringert die Anzahl der Schweißnähte; Umformtemperatur und Werkzeugreinheit bestimmen die Oberflächenqualität. | Gebogene Tanks, Wannen, Kanalabschnitte, Nassbankkörper |
Bei kritischen Fluidwegen geht der Trend hin zu Verfahren, die Kontaktverunreinigungen minimieren und eine reproduzierbare, glatte Verbindung erzeugen: kontrolliertes Stumpfschweißen und Infrarotschweißen, unterstützt durch ein qualifiziertes Verfahren. Extrusionsschweißen hat nach wie vor seine Berechtigung bei strukturellen und nicht kritischen Anwendungen, ist aber für Leitungen, die Reinstwasser oder hochreine Chemikalien transportieren, ungeeignet.
Was eine Schweißmaschine bei der Halbleiterfertigung anders machen muss
Eine allgemeine Fertigungsmaschine und eine Maschine für die Herstellung hochreiner Materialien können äußerlich ähnlich aussehen. Der Unterschied liegt darin, wie präzise der Prozess kontrolliert und wie umfassend diese Kontrolle dokumentiert wird.
Temperaturregelung entlang der gesamten Naht
PVDF hat ein engeres Verarbeitungsfenster als PP oder HDPE, und Abweichungen davon haben gravierendere Folgen. Die Heizplatte muss die Solltemperatur über die gesamte Nahtbreite erreichen und halten, nicht nur in der Mitte. Eine ungleichmäßige Plattentemperatur führt zu ungleichmäßiger Verschmelzung: Ein Ende der Naht ist überhitzt, das andere unterhitzt, und die resultierende Verbindung ist weder sauber noch fest. Maschinen mit einer einzigen Heizzone und einer über die gesamte Nahtbreite gleichmäßigen Plattentemperatur sowie einem angezeigten Sollwert, den der Bediener überprüfen kann, lassen sich leichter qualifizieren als Maschinen, bei denen die Temperatur von einem Drehknopf abgelesen oder als gleichmäßig angenommen wird. Unser Artikel zu diesem Thema… Temperaturregelung beim Kunststoffschweißen umfasst den zugrunde liegenden Mechanismus.
Druckregelung durch den Fügezyklus
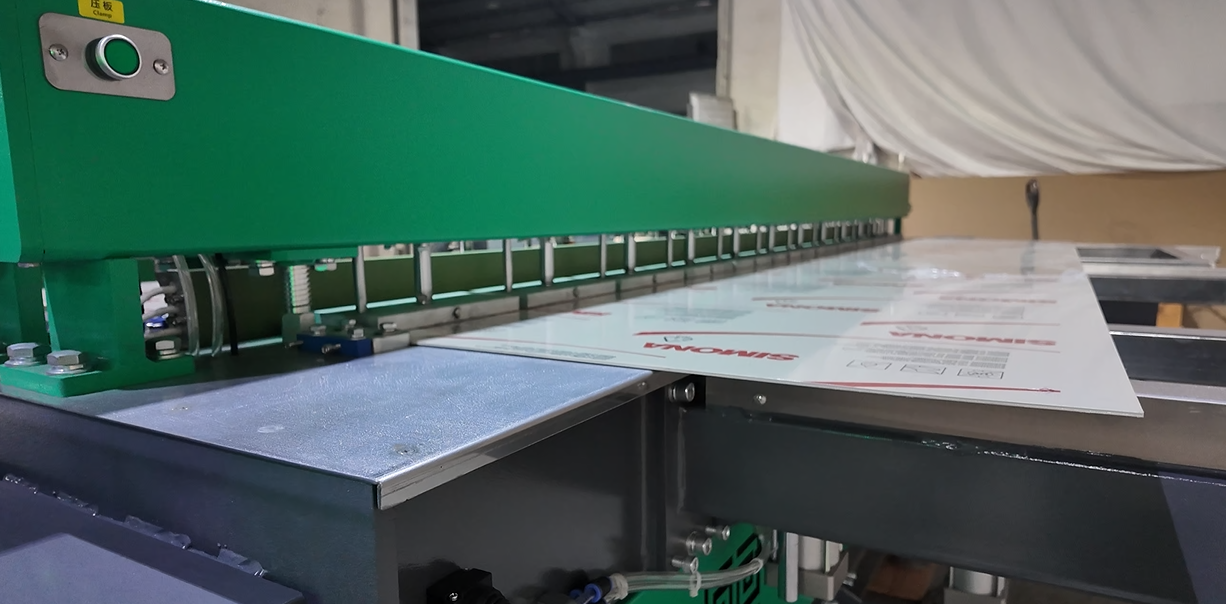
Die Verschmelzung hängt vom richtigen Druck zum richtigen Zeitpunkt ab. Zu geringer Druck führt zu Hohlräumen; zu hoher Druck presst geschmolzenes Polymer aus der Verbindung und erzeugt eine unkontrollierte Naht. Die Maschine muss die Fügekraft gleichmäßig über die Naht verteilen und während des Abkühlens aufrechterhalten. Die Klemmstabilität ist ebenso wichtig wie das Manometer: Verschieben sich die Platten, bewegt sich auch die Naht. Siehe Warum die Druckregelung beim Kunststoffplattenschweißen unterschätzt wirdDie
Saubere, kontrollierte Kontaktflächen
Heizplatten, Spannvorrichtungen und Führungen berühren das Material in der Nähe der Fügestelle. Bei der Bearbeitung von Reinstmaterialien müssen diese Oberflächen regelmäßig gereinigt werden und, wo immer möglich, nichtmetallische oder geschützte Kontaktflächen aufweisen. Eine Maschine, die sich leicht zwischen den Materialien und Produktionsläufen reinigen lässt, ist ein wichtiger Faktor für die Reinheit. Eine Maschine mit freiliegendem Rost, Öl oder Spänen stellt eine Kontaminationsquelle dar, die durch kein Reinigungsverfahren vollständig kompensiert werden kann.
Materialhandhabung und Ausrichtung
Eine präzise Ausrichtung reduziert den Bedarf an Nachbearbeitungen beim Schweißen und sorgt für eine gleichmäßige Schweißnaht. Bei großen Blechen entscheiden die Blechauflage und die Klemmkonstruktion über einen gleichmäßigen Schweißnahtschluss. Dies ist eine mechanische Anforderung mit Auswirkungen auf die Reinheit: Eine fehlerhaft ausgerichtete Schweißnaht führt später zu Reinigungsproblemen.
Parameterspeicherung und Aufzeichnungen
Bei einer Fertigungsprüfung kann die Frage nach dem Schweißvorgang gestellt werden. Maschinen, die das Schweißprogramm für ein bestimmtes Material und eine bestimmte Materialstärke speichern, ermöglichen eine wiederholbare Einrichtung. Werden zusätzlich die tatsächlichen Zyklusdaten protokolliert, lässt sich der Vorgang leichter nachverfolgen und prüfen. Dies entspricht der in unserem [Produktname] beschriebenen Logik der Rückverfolgbarkeit. Leitfaden für Industrie 4.0, angewendet auf einen anspruchsvolleren Kunden.
Reinraumkompatibles Design
Geräte, die in oder in der Nähe eines Reinraums installiert werden, dürfen selbst keine Partikelquelle darstellen. Oberflächen, die Partikel absondern, Auffangbehälter für Ablagerungen, Schmierstoffe, die sich verteilen, und Kühlventilatoren, die die Luft umwälzen, wirken sich negativ auf die Reinraumumgebung aus. Das Gerät muss nicht in jedem Fall reinraumtauglich sein, sollte aber passend zum jeweiligen Reinraum ausgewählt werden. Wenn die Eignung von Geräten nachgewiesen werden muss, beschreibt ISO 14644-14:2026 die Bewertung anhand der Partikelkonzentration in der Luft.
Die Fertigungsumgebung: Reinraumdisziplin und Partikelkontrolle
Schweißen im Reinraum ist nicht einfach nur Schweißen in einem saubereren Raum. Es verändert die Schutzkleidung der Bediener, den Materialtransport, die Werkzeugreinigung und die Abfallentsorgung. Die relevante Norm ist ISO 14644-1, die Reinräume nach der Konzentration luftgetragener Partikel klassifiziert. Die für einen bestimmten Vorgang erforderliche Reinraumklasse sollte sich aus den Kundenspezifikationen und dem Kontaminationsrisiko des Bauteils ergeben und nicht aus einer Standardeinstellung: Ein Projekt kann beispielsweise ISO 5 für kritische Montagearbeiten vorschreiben, während ein anderes ISO 6 oder ISO 7 für Arbeiten mit geringerem Risiko akzeptiert.
Bei der Kunststoffverarbeitung umfassen die praktischen Kontrollmaßnahmen üblicherweise Folgendes:
- Abgetrennte Bereiche: Schneiden, Bearbeiten und Schweißen werden getrennt durchgeführt, damit sich keine Späne aus einem Arbeitsgang auf einem bereits gereinigten Teil für einen weiteren Arbeitsgang absetzen.
- Schutzkittel und Handschuhe: Die Bediener fassen die gereinigten Oberflächen mit Handschuhen an, und die Kleidung wird so ausgewählt, dass der Faserverlust minimiert wird.
- Werkzeugsteuerung: Die Werkzeuge werden gesondert verwendet, gereinigt und gelagert; der Kontakt von Stahl mit einer gereinigten, benetzten Oberfläche wird vermieden oder kontrolliert.
- Luftstrom und Filtration: Lokale Absaugung an Schneid- und Schweißpunkten sowie der Raumklasse entsprechende Filtration.
- Reinigungsvalidierung: Festgelegte Reinigungsmittel, Wischmuster und Abnahmekontrollen, kein informelles Abwischen.
- Materialfluss: Das eingehende Blech wird gereinigt und geschützt; die fertigen Teile werden sofort verpackt oder verschlossen.
Nicht alle Halbleiterbauteile benötigen dieselbe Raumklasse. Die Spezifikation sollte festlegen, welche Arbeitsgänge welche Umgebung erfordern und warum. Eine überdimensionierte Raumdimensionierung bei gleichzeitig unzureichender Schweißkontrolle ist ein häufiger Fehler, der unnötig Geld kostet, ohne das Risiko zu minimieren.
Qualifizierung und Prüfung: Wie eine Schweißnaht geprüft wird
In der Halbleiterfertigung wird die Schweißnahtqualität durch eine Kombination aus zerstörungsfreien Prüfungen, zerstörenden Stichproben und Systemtests nachgewiesen. Die genaue Zusammensetzung hängt vom Bauteil und den Kundenspezifikationen ab, die Vorgehensweise ist jedoch immer gleich: Prozessprüfung, Bauteilprüfung, Schweißnahtprüfung und Systemvalidierung.
Visuelle und dimensionale Prüfung
Die Form und Höhe der Schweißraupen, etwaige Fehlausrichtungen, Verfärbungen, Lufteinschlüsse und Oberflächenbeschädigungen, werden anhand schriftlicher Abnahmekriterien geprüft. Die Sichtprüfung ist zwar schnell, aber begrenzt; innere Lufteinschlüsse oder unvollständige Verschmelzungen können damit nicht erkannt werden.
Dichtheits- und Druckprüfung
Die hydrostatische Prüfung oder Druckabfallprüfung bestätigt die mechanische Integrität. Für Tanks und Rohrleitungsabschnitte sind Prüfdruck und Haltezeit vorgegeben. Ein bestandenes Prüfergebnis ist erforderlich, aber nicht ausreichend: Eine Verbindung kann dem Druck standhalten und dennoch die Reinheitsanforderungen nicht erfüllen.
zerstörende Schweißnahtprüfung
Zur Bestätigung der Verschmelzung werden Schweißproben geschnitten, gebogen, geschält oder Zugversuchen unterzogen. Bei PVDF und PP zeigen Biege- und Zugversuche unvollständige Verschmelzungen und spröde Bereiche auf, die bei Druckprüfungen möglicherweise nicht erkannt werden. Die Proben sollten gemäß dem Produktionsverfahren an der Produktionsmaschine vom Produktionsmitarbeiter hergestellt werden.
Extrahierbare Stoffe und Oberflächenprüfung
Für hochreine Komponenten können Proben oder Fertigteile entnommen und auf Ionen, Metalle und TOC analysiert werden. Oberflächenrauheit und Reinheit können gemessen werden. Die Norm SEMI F57 – Spezifikation für Polymerwerkstoffe und -komponenten in Reinstwasser- und Flüssigchemikalienverteilungssystemen – legt die Anforderungen an hochreine Polymerwerkstoffe und -komponenten für diese Systeme fest. Ihre Anwendbarkeit auf gefertigte Tanks, Nassarbeitsplätze oder kundenspezifische Baugruppen hängt vom Komponentenumfang, den Kundenspezifikationen und den Systemqualifizierungsanforderungen ab.
Systemweite Spülung und Validierung
Ein abgeschlossenes UPW- oder chemisches System wird gespült und überwacht, bis sich spezifischer Widerstand, TOC-Wert und Partikelanzahl auf den vorgegebenen Werten stabilisiert haben. Die Zeit bis zum Erreichen dieser Werte – die Spülkurve – ist selbst ein Qualitätsindikator. Ein System, dessen Reinigung deutlich länger dauert als erwartet, weist in der Regel ein Problem mit der Oberfläche, der Filterperle oder dem Totvolumen auf.
Dokumentation
Materialzertifikate, Schweißprotokolle, Bedienerqualifikationen, Prüfergebnisse, Reinigungsberichte und Abweichungsberichte bilden die Qualitätsdokumentation. Diese Dokumentation ist keine bloße Formalität; sie dient dem Fertigungsbetrieb als Nachweis für die verbauten Komponenten. Unser Leitfaden dazu Einhaltung von DVS 2207 umfasst die fertigungsseitige Dokumentation, die dies unterstützt.
Die Realität der Lieferkette: Wer qualifiziert wen?
Die Halbleiterlieferkette ist mehrstufig aufgebaut, wobei jede Stufe die darunterliegende qualifiziert. Harzlieferanten qualifizieren ihre Polymere und stellen Zertifikate aus. Komponentenhersteller verarbeiten Harz zu Armaturen, Ventilen und bearbeiteten Teilen. Fertigungsbetriebe schweißen und montieren Systeme. Anlagenbauer integrieren Werkzeuge. Halbleiterfertigungsanlagen qualifizieren typischerweise die Anlagen und damit die gesamte Fertigungslieferkette.
Für einen Kunststoffverarbeiter hat dies zwei Konsequenzen. Erstens kann der Qualifizierungsprozess langwierig sein: Materialfreigabe, Verfahrensqualifizierung, Stichprobenprüfung, Erstmusterprüfung und oft eine Phase der überwachten Produktion. Zweitens werden die eigenen Prozesskontrollen des Verarbeiters zu Wettbewerbsvorteilen. Ein Betrieb, der ein qualifiziertes Schweißverfahren, kalibrierte Anlagen, geschultes Personal und eine lückenlose Qualitätsdokumentation vorweisen kann, ist im Wettbewerb um Aufträge, die für einen kostengünstigeren Betrieb unerreichbar bleiben.
Die geografische Verlagerung der Halbleiterproduktionskapazitäten hat dies noch wichtiger gemacht. Neue und erweiterte Produktionsstätten in verschiedenen Regionen schaffen zwar Nachfrage nach lokaler Fertigung und lokalen Dienstleistungen, senken aber nicht die Qualifikationsanforderungen. In der Praxis bevorzugen Halbleiterhersteller oft jene, die Erfahrung mit den spezifizierten Materialien und Standards nachweisen können, selbst wenn diese nicht das günstigste Angebot abgeben.
Was höchste Reinheit kostet – und wo man nicht sparen sollte
Die Fertigung von Reinstflüssigkeiten ist teurer als die allgemeine Fertigung, und die Gründe dafür sind struktureller Natur und nicht willkürlich. Dieselbe Kostenlogik gilt unabhängig davon, ob es sich um das Schweißen von Halbleiterkunststoffen oder um andere Anwendungen mit hochreinen Flüssigkeiten handelt.
- Material: PVDF und PFA in Halbleiterqualität sind teurer als herkömmliches PP und PVC und werden unter Einhaltung der Rückverfolgbarkeit eingekauft.
- Umfeld: Reinräume, Schutzkleidung, Filtration und Überwachung erhöhen die Betriebskosten.
- Bearbeitungszeit: Kontrolliertes Erhitzen, Abkühlen und Reinigen dauern länger als eine schnelle Produktionsschweißung.
- Testen: Für Extraktions-, Oberflächen- und Systemtests werden Laborzeit und Proben benötigt.
- Dokumentation: Aufzeichnungen, Prüfungen und Änderungskontrolle erfordern technischen und administrativen Aufwand.
- Ertragsverlust: Strengere Abnahmekriterien bedeuten mehr Nacharbeit und Ausschuss, insbesondere während der Prozessentwicklung.
An den Stellen, an denen nicht gespart werden sollte, sind diejenigen Bereiche, die später schwer zu überprüfen sind: Materialgüte und Rückverfolgbarkeit, Zustand der Heizplatte, Qualifizierung des Schweißverfahrens, Bedienerschulung und Reinigungsdisziplin. Einsparungen in diesen Bereichen führen zu einer nicht bestandenen Qualifizierung oder zu Problemen im Feld, die beide teurer sind als die Einsparungen selbst. Bereiche, in denen ein Fertigungsbetrieb berechtigterweise sparen kann, sind die Konstruktion, der Automatisierungsgrad und der Anteil der Eigenbearbeitung – vorausgesetzt, die zugekauften Teile sind spezifiziert und werden geprüft.
Eigenfertigung, Beauftragung eines qualifizierten Fertigungsbetriebs oder Kauf von fertigen Bauteilen
Einem Fertigungsbetrieb oder Anlagenbauer stehen drei grundlegende Beschaffungsoptionen für hochreine Kunststoffkomponenten zur Verfügung. Die richtige Wahl hängt von der Menge, der Kritikalität, den internen Kapazitäten und dem gewünschten Umfang des Prozesswissens ab, das das Unternehmen selbst besitzen möchte.
Eigenfertigung, wenn…
- Sie verfügen bereits über ein qualifiziertes Schweißverfahren und einen Reinraum.
- Die Stückzahlen sind hoch genug, um die Ausrüstung und den Entwicklungsaufwand zu rechtfertigen.
- Das Design ändert sich häufig, daher sind schnelle Iterationen erforderlich.
- Sie möchten die direkte Kontrolle über Materialzertifikate und Schweißprotokolle.
- Sie können die Bedienerschulung und Kalibrierung aufrechterhalten.
Kaufen Sie bei einem qualifizierten Hersteller, wenn…
- Die Lautstärke ist gering oder tritt nur zeitweise auf.
- Die Komponente ist komplex oder liegt außerhalb Ihres Kernprozesses.
- Sie benötigen schnellstmöglich ein ausgereiftes Qualitätsdossier und einen lückenlosen Prüfpfad.
- Sie möchten keine Reinraum-Überkopfarbeiten durchführen.
- Der Hersteller hat die vorherige Zustimmung Ihres Kunden eingeholt.
Eine dritte Option – der Kauf fertiger Komponenten von einem spezialisierten Hersteller – ist oft die beste Wahl für Standardarmaturen, Ventile und Durchflusskomponenten, deren Konstruktion festgelegt und deren Qualifikation bereits nachgewiesen ist. Es ist ein Fehler, einen geschweißten Tank oder eine individuell angefertigte Nassbank wie ein Standardprodukt zu behandeln. Individuell geschweißte Konstruktionen erfordern einen Fertigungsprozess, nicht nur eine Bestellung.
Wo Weissenberg hineinpasst – und wo nicht.
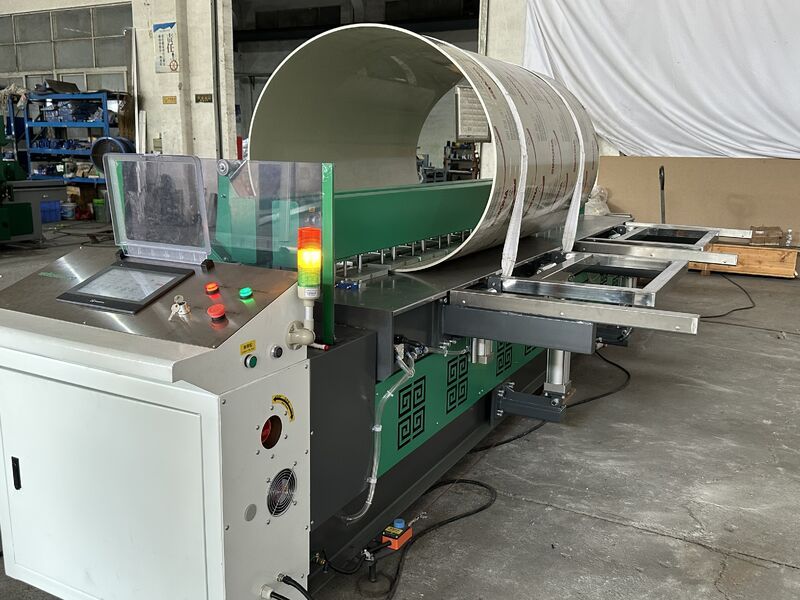
Weissenberg stellt Maschinen zum Schweißen und Biegen von Kunststoffplatten her, keine Halbleiterbauteile. Diese Unterscheidung ist wichtig und sollte klar formuliert werden. Ein Werkzeugmaschinenhersteller kann zwar einen Fertigungsprozess mit hohen Reinheitsgraden unterstützen, aber er kann die Materialkontrolle, die Reinraumpraktiken und die Qualifizierungstests des Herstellers nicht ersetzen.
Innerhalb dieses Rahmens sind folgende Fähigkeiten relevant:
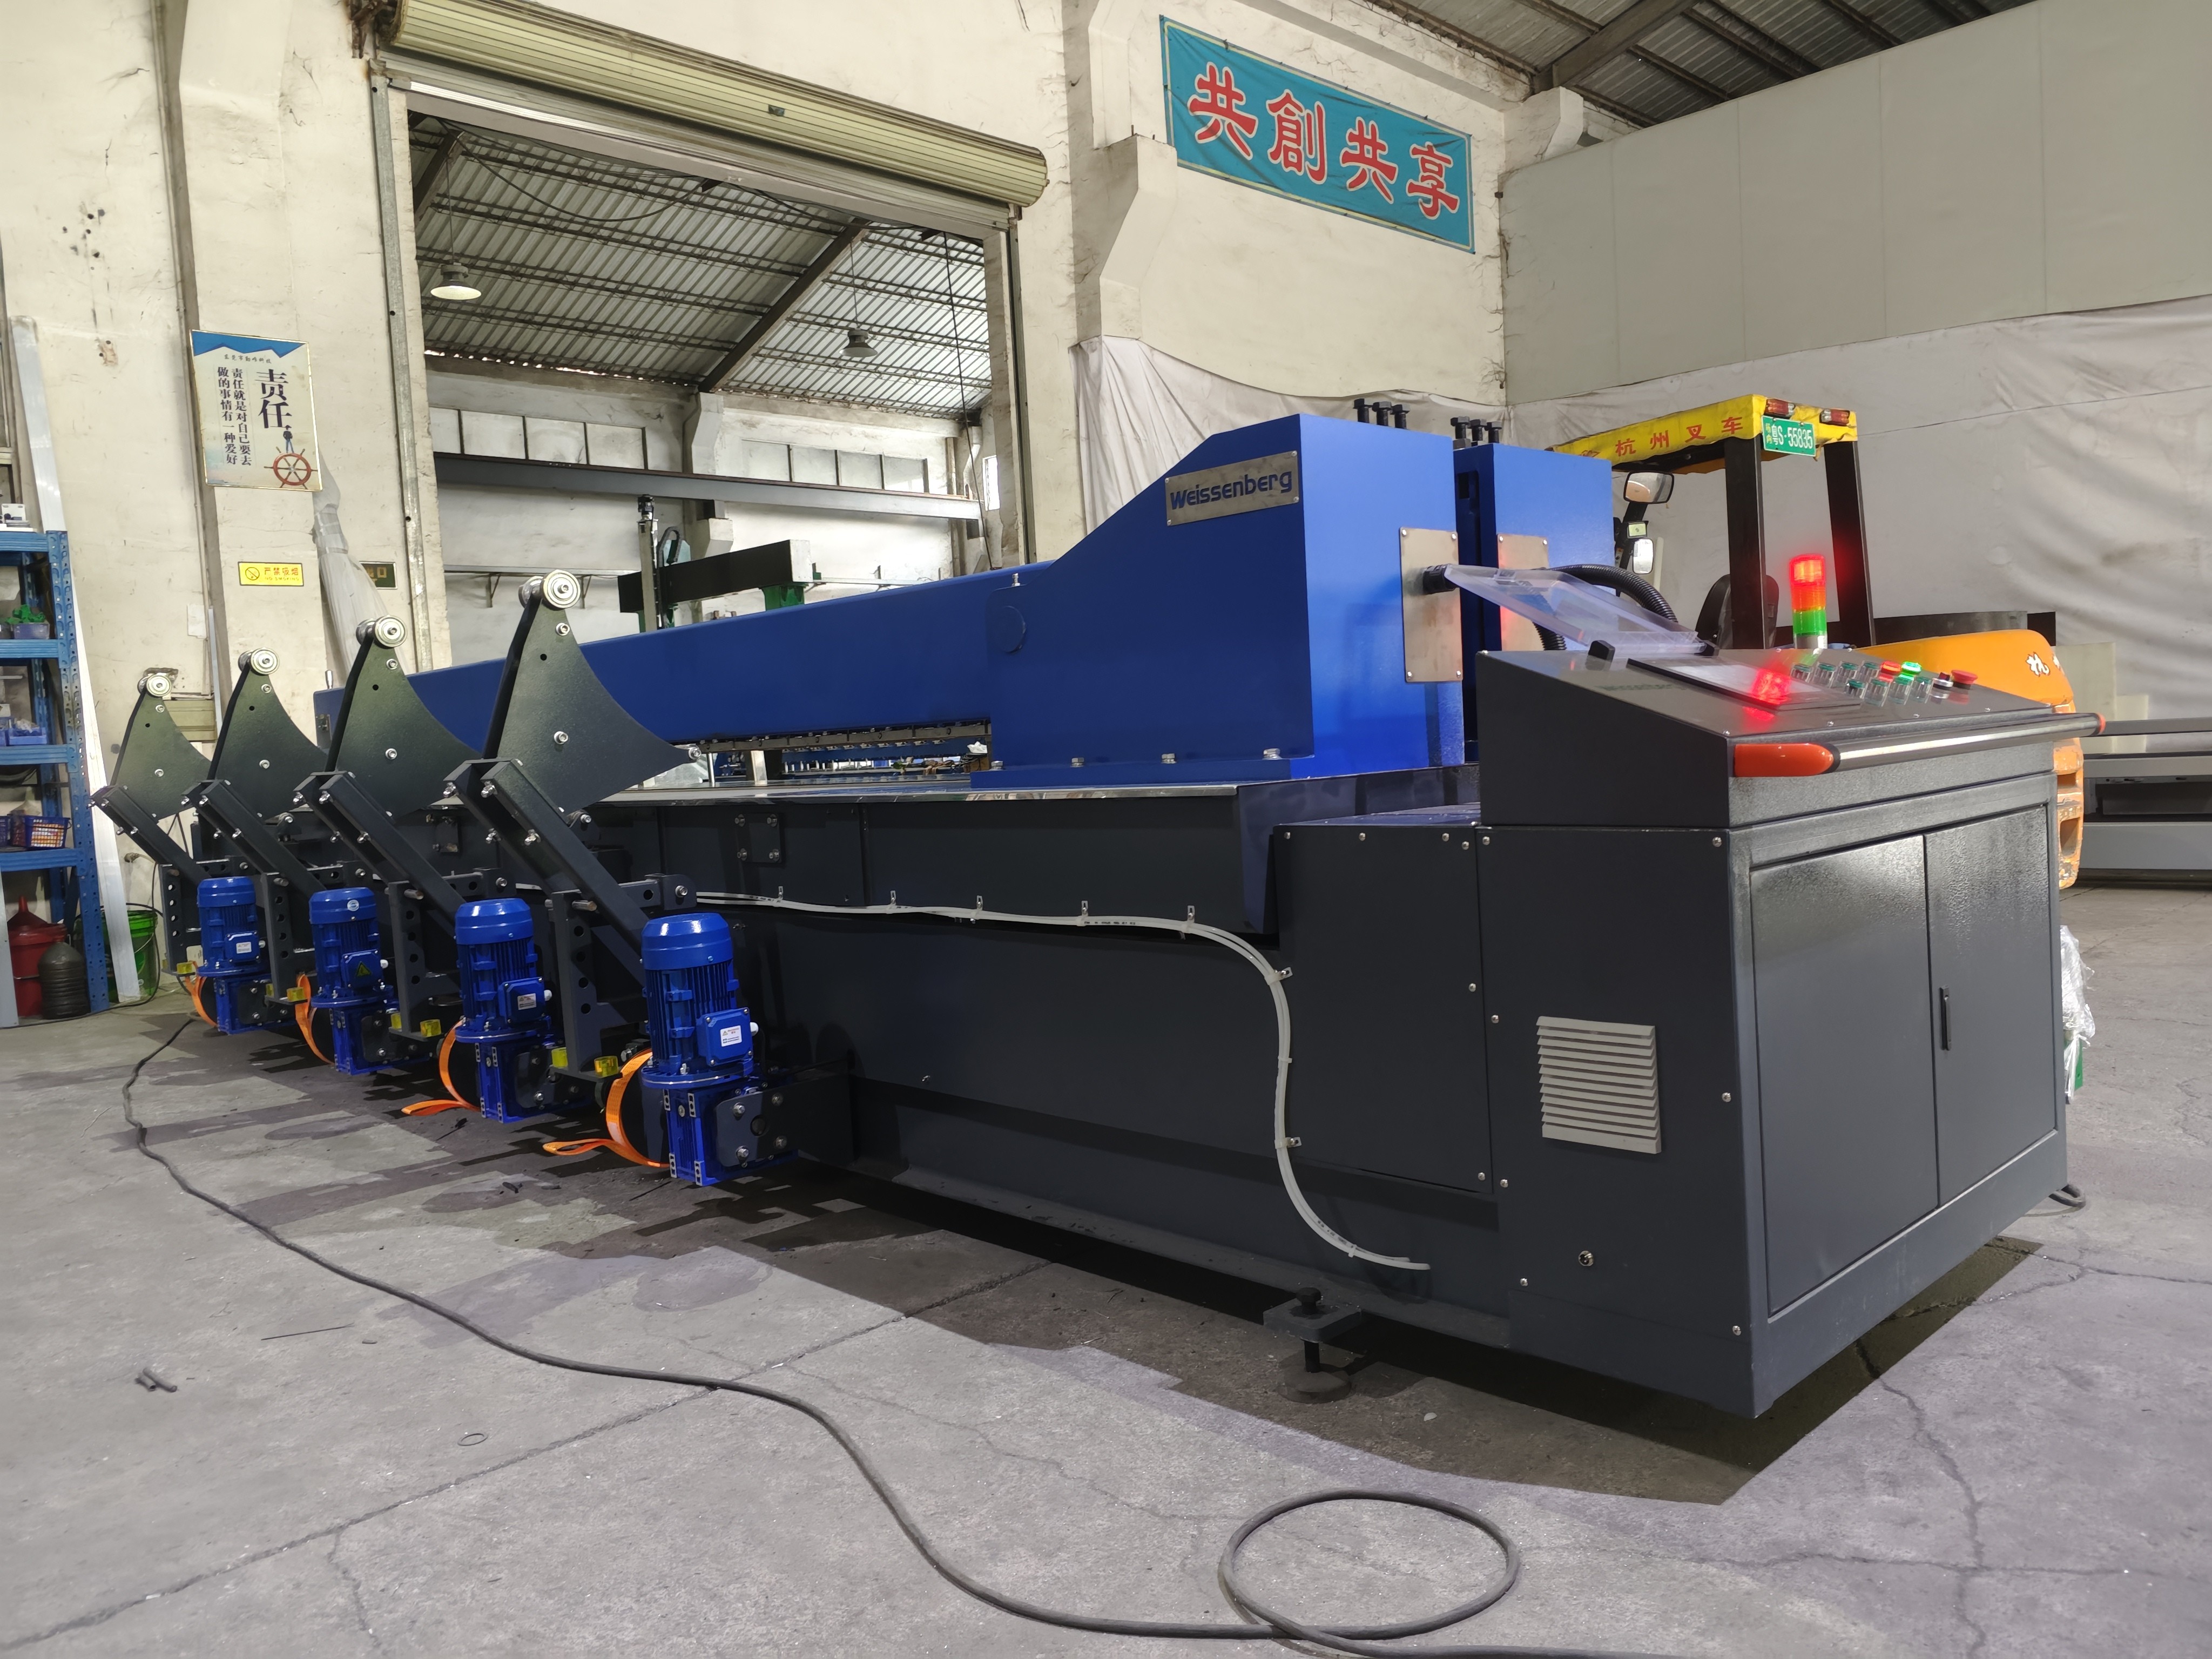
- Kontrollierte Stumpfverschweißung: SPS-gesteuerte Maschinen mit Sollwert-Temperaturregelung, synchronisiertem Druck und starrer Klemmung, geeignet für die Verarbeitung von PVDF- und PP-Platten.
- Wiederholbarkeit von Temperatur und Druck: Die Prozesskontrollen, die dafür sorgen, dass ein qualifiziertes Verfahren über verschiedene Schichten und Bediener hinweg reproduzierbar ist.
- Großformatfähigkeit: Arbeitsbreiten und Konfigurationen für Tanks, Paneele und Kanalkörper anstatt nur kleiner Bauteile.
- Biegen und Formen: Reduzierung der Schweißnahtanzahl durch die Bildung von Ecken und Kanälen, was insbesondere für die Konstruktion von Nassbänken und Tanks relevant ist.
- OEM/ODM-Unterstützung: Maschinenkonfiguration, die auf das spezifische Komponentensortiment eines Herstellers abgestimmt ist, dokumentiert und wiederholbar.
- Schulung und Unterstützung: Bedienerschulungen und Ersatzteilversorgung gewährleisten einen stabilen Prozessablauf über die Zeit.
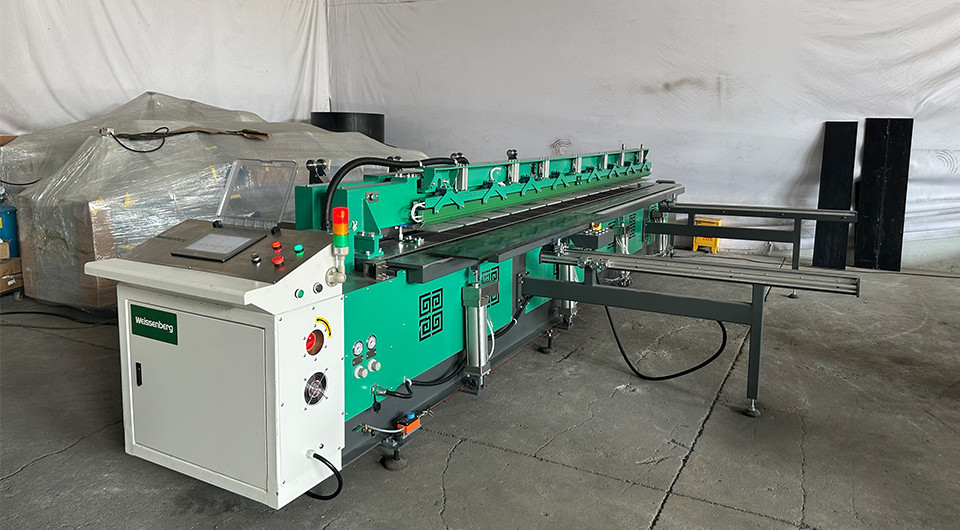
Weissenberg stellt weder einen Reinraum noch ein Materialqualifizierungsprogramm, ein Labor für extrahierbare Stoffe oder einen Konformitätsnachweis nach SEMI F57 für das fertige Polymerbauteil oder -system bereit. Diese Aufgaben obliegen dem Verarbeiter und letztlich dessen Qualifizierungsprozess. Ein Lieferant, der etwas anderes behauptet, missversteht entweder die Norm oder überschätzt die Leistungsfähigkeit einer Maschine.
Für Fertigungsunternehmen, die Halbleiter-nahe Produkte herstellen, ist der praktische Ausgangspunkt eine Maschine und ein Verfahren, die ein enges Prozessfenster ermöglichen und eine saubere, reproduzierbare Naht erzeugen können. Weissenberg Kunststoffplattenschweißgeräte-Sortiment und die WeiForm Pro 3000 Schweiß- und Biegemaschine sind geeignete Plattformen zur Evaluierung der kontrollierten PVDF- und PP-Folienherstellung für Anwendungen im Halbleiterbereich. Unsere Fertigungs- und Qualitätsansatz wird auf den Unternehmensseiten beschrieben, und spezifische Anforderungen können besprochen werden über KontaktDie
Checkliste für Spezifikationen und Lieferantenaudits
Unabhängig davon, ob eine Komponente intern gefertigt oder zugekauft wird, sollte die Spezifikation so präzise sein, dass zwei Lieferanten vergleichbare Teile herstellen können. Die folgende Checkliste behandelt die Punkte, die häufig zu Streitigkeiten führen.
- ✓ Material: Polymerfamilie, Güteklasse, Harzlieferant, Analysezertifikat und Chargenrückverfolgbarkeit.
- ✓ Benetzte Oberfläche: Rauheitsziel, Reinigungsmethode, Akzeptanzkriterien und Prüfmethode.
- ✓ Gelenkkonstruktion: Schweißnahttyp, Nahtgeometrie, zulässige Fehlausrichtung und Totvolumengrenzen.
- ✓ Schweißverfahren: Qualifizierter Parametersatz, Maschinentyp, Plattentemperatur, Druck, Heiz- und Kühlzeiten.
- ✓ Umfeld: Reinraumklasse für jeden Arbeitsgang, Schutzkleidung, Werkzeugkontrolle und Partikelüberwachung.
- ✓ Testen: Anforderungen an visuelle, dimensionale, Leckage-, zerstörende Proben- und Extraktionsprüfungen sowie an die Probenahmehäufigkeit.
- ✓ Dokumentation: Schweißprotokolle, Qualifikation der Bediener, Kalibrierungsaufzeichnungen, Prüfberichte und Umgang mit Abweichungen.
- ✓ Änderungsmanagement: wie Material-, Prozess- oder Unterlieferantenänderungen vor dem Versand genehmigt werden.
- ✓ Verpackung: Reinigung, Verschließen, Verpacken und Transportschutz, die die erreichte Sauberkeit erhalten.
- ✓ Annahme: Wer gibt die Freigabe, nach welchem Standard und was passiert im Fehlerfall?
Bei einem Lieferantenaudit sollte man die gleichen Punkte auch aus der anderen Perspektive prüfen: Schweißprotokolle einsehen, Materialchargen nachverfolgen, Heizplatten prüfen, Kalibrierungszertifikate prüfen und einem Bediener bei der Änderung einer Arbeitsprozedur zusehen. Die Antworten liefern mehr Erkenntnisse als eine Broschüre.
Häufig gestellte Fragen
Ist PVDF immer das richtige Material für Halbleiterbauteile?
Nein. PVDF ist aufgrund seiner chemischen Beständigkeit, Schweißbarkeit und geringen Extraktionsfähigkeit ein bewährtes Standardmaterial für Nassarbeitsplätze, Tanks und viele Chemikalien- und Reinstwasserleitungen. Für kritische, hochreine Fluidwege wird jedoch PFA bevorzugt, PP ist für Abgase und unkritische Anwendungen ausreichend, und PTFE kommt dort zum Einsatz, wo seine Inertheit ein anderes Herstellungsverfahren rechtfertigt. Die richtige Wahl hängt von der chemischen Zusammensetzung, der Temperatur, dem Reinheitsziel und der Geometrie ab.
Kann eine universelle Kunststoffschweißmaschine auch für Halbleiterarbeiten verwendet werden?
Sie kann zwar eine Schweißnaht erzeugen, diese ist aber möglicherweise nicht normgerecht. Zu den begrenzenden Faktoren zählen in der Regel die Temperaturhomogenität entlang der Naht, die Druckregelung während des Zyklus, die Spannkraft, die Reinigungsfähigkeit der Kontaktflächen und das Fehlen von Zyklusprotokollen. Für kritische Anwendungen ist eine Maschine mit SPS-basierter Sollwertregelung und dokumentierten Parametern einfacher zu qualifizieren und zu auditieren.
Warum wird das Extrusionsschweißen bei hochreinen Fluidwegen selten eingesetzt?
Beim Extrusionsschweißen wird ein Zusatzwerkstoff eingebracht, das geschmolzene Polymer kommt mit Luft in Kontakt, und die Oberfläche ist schwieriger zu kontrollieren als bei Stumpf- oder Infrarotschweißungen. Diese Faktoren erhöhen das Risiko von Verunreinigungen und den Inspektionsaufwand. Für Strukturnähte, Reparaturen und unkritische Lüftungskanäle ist das Verfahren weiterhin geeignet, da seine Flexibilität den Reinheitsverlust aufwiegt.
Was ist SEMI F57 und warum ist es wichtig?
SEMI F57 ist die Spezifikation für Polymerwerkstoffe und -komponenten, die in Reinstwasser- und Flüssigchemikalienverteilungssystemen eingesetzt werden. Sie legt Anforderungen und Prüfverfahren für diese Werkstoffe und Komponenten fest, einschließlich extrahierbarer Verunreinigungen, und bietet Käufern und Lieferanten eine gemeinsame Grundlage für die Qualifizierung. Ob und wie die Spezifikation auf einen gefertigten Tank, eine Nassbank oder eine kundenspezifische Baugruppe Anwendung findet, hängt vom Komponentenumfang, den Kundenspezifikationen und den Systemqualifizierungsanforderungen ab.
Garantiert ein Reinraum eine saubere Schweißnaht?
Nein. Ein Reinraum kontrolliert zwar luftgetragene Partikel, aber nicht die Materialqualität, die Blechverunreinigung, Oxidation, die Schweißqualität oder die Schweißnahtgeometrie. Ein Reinraum mit einem schlecht kontrollierten Schweißprozess erzeugt optisch saubere Teile mit verunreinigten Schweißnähten. Sowohl die Umgebung als auch der Prozess sind notwendig; keines kann das andere ersetzen.
Wie wird eine hochreine Schweißnaht geprüft?
Typischerweise erfolgt die Prüfung durch eine Kombination aus Sicht- und Maßprüfung, Dichtheits- oder Druckprüfung, zerstörenden Biege- oder Zugproben sowie – falls in der Spezifikation gefordert – Probenentnahme oder Oberflächenprüfung. Eine Systemspülung und -überwachung bestätigen anschließend, dass die fertige Baugruppe die Zielvorgaben für spezifischen Widerstand, TOC und Partikelgröße erfüllt. Die genauen Prüfverfahren sollten in der Spezifikation festgelegt sein.
Wichtigste Erkenntnisse
- Ultrareinheit ist eine Freigabevorgabe, keine Reinheitsaussage: Partikel, Ionen, TOC, Metalle, Oberflächenbeschaffenheit und Verbindungsgeometrie spielen alle eine Rolle.
- Die Schweißnaht ist oft die schwächste Stelle, da hier Hitze, Luft, Druck und die Belastung durch die Handhabung auf das Polymer treffen.
- Die Materialwahl setzt die Obergrenze für die Reinheit; die Prozesskontrolle entscheidet darüber, ob das Bauteil diese erreicht.
- Für kritische medienberührende Bereiche werden Stumpfschweißen und Infrarotschweißen im Allgemeinen dem Strangpressschweißen vorgezogen.
- Maschinenkontrolle – Temperaturhomogenität, Druckwiederholbarkeit, Klemmung und Aufzeichnungen – ist Teil dessen, was ein Verfahren qualifiziert, und keine Frage der Bequemlichkeit.
- Die Fertigungsumgebung und die Qualitätsdokumentation sind Teil des Produkts.
- Weissenberg liefert die Schweißplattform und die Prozesssteuerung; der Hersteller ist für die Materialqualifizierung, die Reinraumdisziplin und die Bauteilzertifizierung verantwortlich.
Literaturhinweise und weiterführende Literatur
Verwandte Weissenberg-Leitfäden
Produktreferenzen
Normen und Branchenreferenzen
- SEMI F57-0622 — Spezifikation für Polymerwerkstoffe und Komponenten, die in Reinstwasser- und Flüssigchemikalienverteilungssystemen verwendet werden.
- SEMI F104 — Leitfaden für Partikelprüfungen an Komponenten, die in Reinstwasser- und Flüssigchemikalienverteilungssystemen verwendet werden.
- DVS 2207-Reihe — Schweißen von Thermoplasten: Verfahren, Parameter und Qualitätssicherung.
- ISO 14644-1 — Klassifizierung der Luftreinheit nach Partikelkonzentration.
- ISO 14644-14:2026 — Beurteilung der Eignung von Geräten für den Einsatz durch die Konzentration von Partikeln in der Luft.
Weissenberg fertigt seit 2006 Maschinen zum Schweißen und Biegen von Kunststoffplatten und betreut Kunststoffverarbeiter auf internationalen Märkten. Bei Anwendungsfragen zu PVDF, PP oder hochreinen Platten wenden Sie sich bitte mit Angabe von Material, Dicke und Verbindungsdetails an unser Ingenieurteam.